Folie i opakowania elastyczne
Zmarszczki, poślizg i narastanie kleju — walce w produkcji folii i opakowań elastycznych
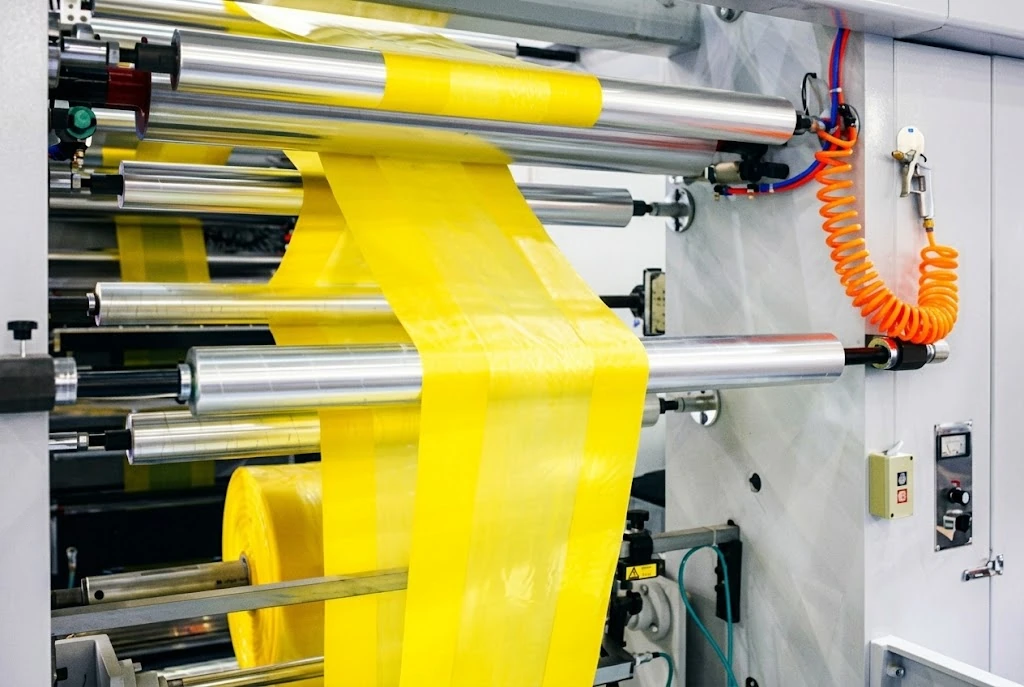
W PROEXPORT wykonujemy nowe pokrycia i regenerujemy walce stosowane przy laminowaniu, nanoszeniu kleju, odbiorze i nawijaniu folii. Dobieramy gumę, poliuretan lub silikon oraz łączymy odnowienie powierzchni z oceną i potrzebną naprawą części metalowej.
Dlaczego PROEXPORT?
Pokrycie dobrane do procesu
Gumę, poliuretan lub silikon dobieramy do temperatury, docisku, kleju i środków myjących.
Pokrycie i naprawa metalu w jednym zleceniu
Oceniamy rdzeń, czopy i gniazda łożyskowe. Potrzebne naprawy części metalowej łączymy z wykonaniem nowego pokrycia.
Pomiar walca bez rysunku
Mierzymy dostarczony wzór i przygotowujemy dokumentację wykonawczą. Parametry, których nie można odtworzyć ze zużytego elementu, uzgadniamy z klientem.
Walce i tuleje do przetwórstwa folii
Laminowanie, odciąg i prowadzenie wstęgi
Walce do obróbki koronowej
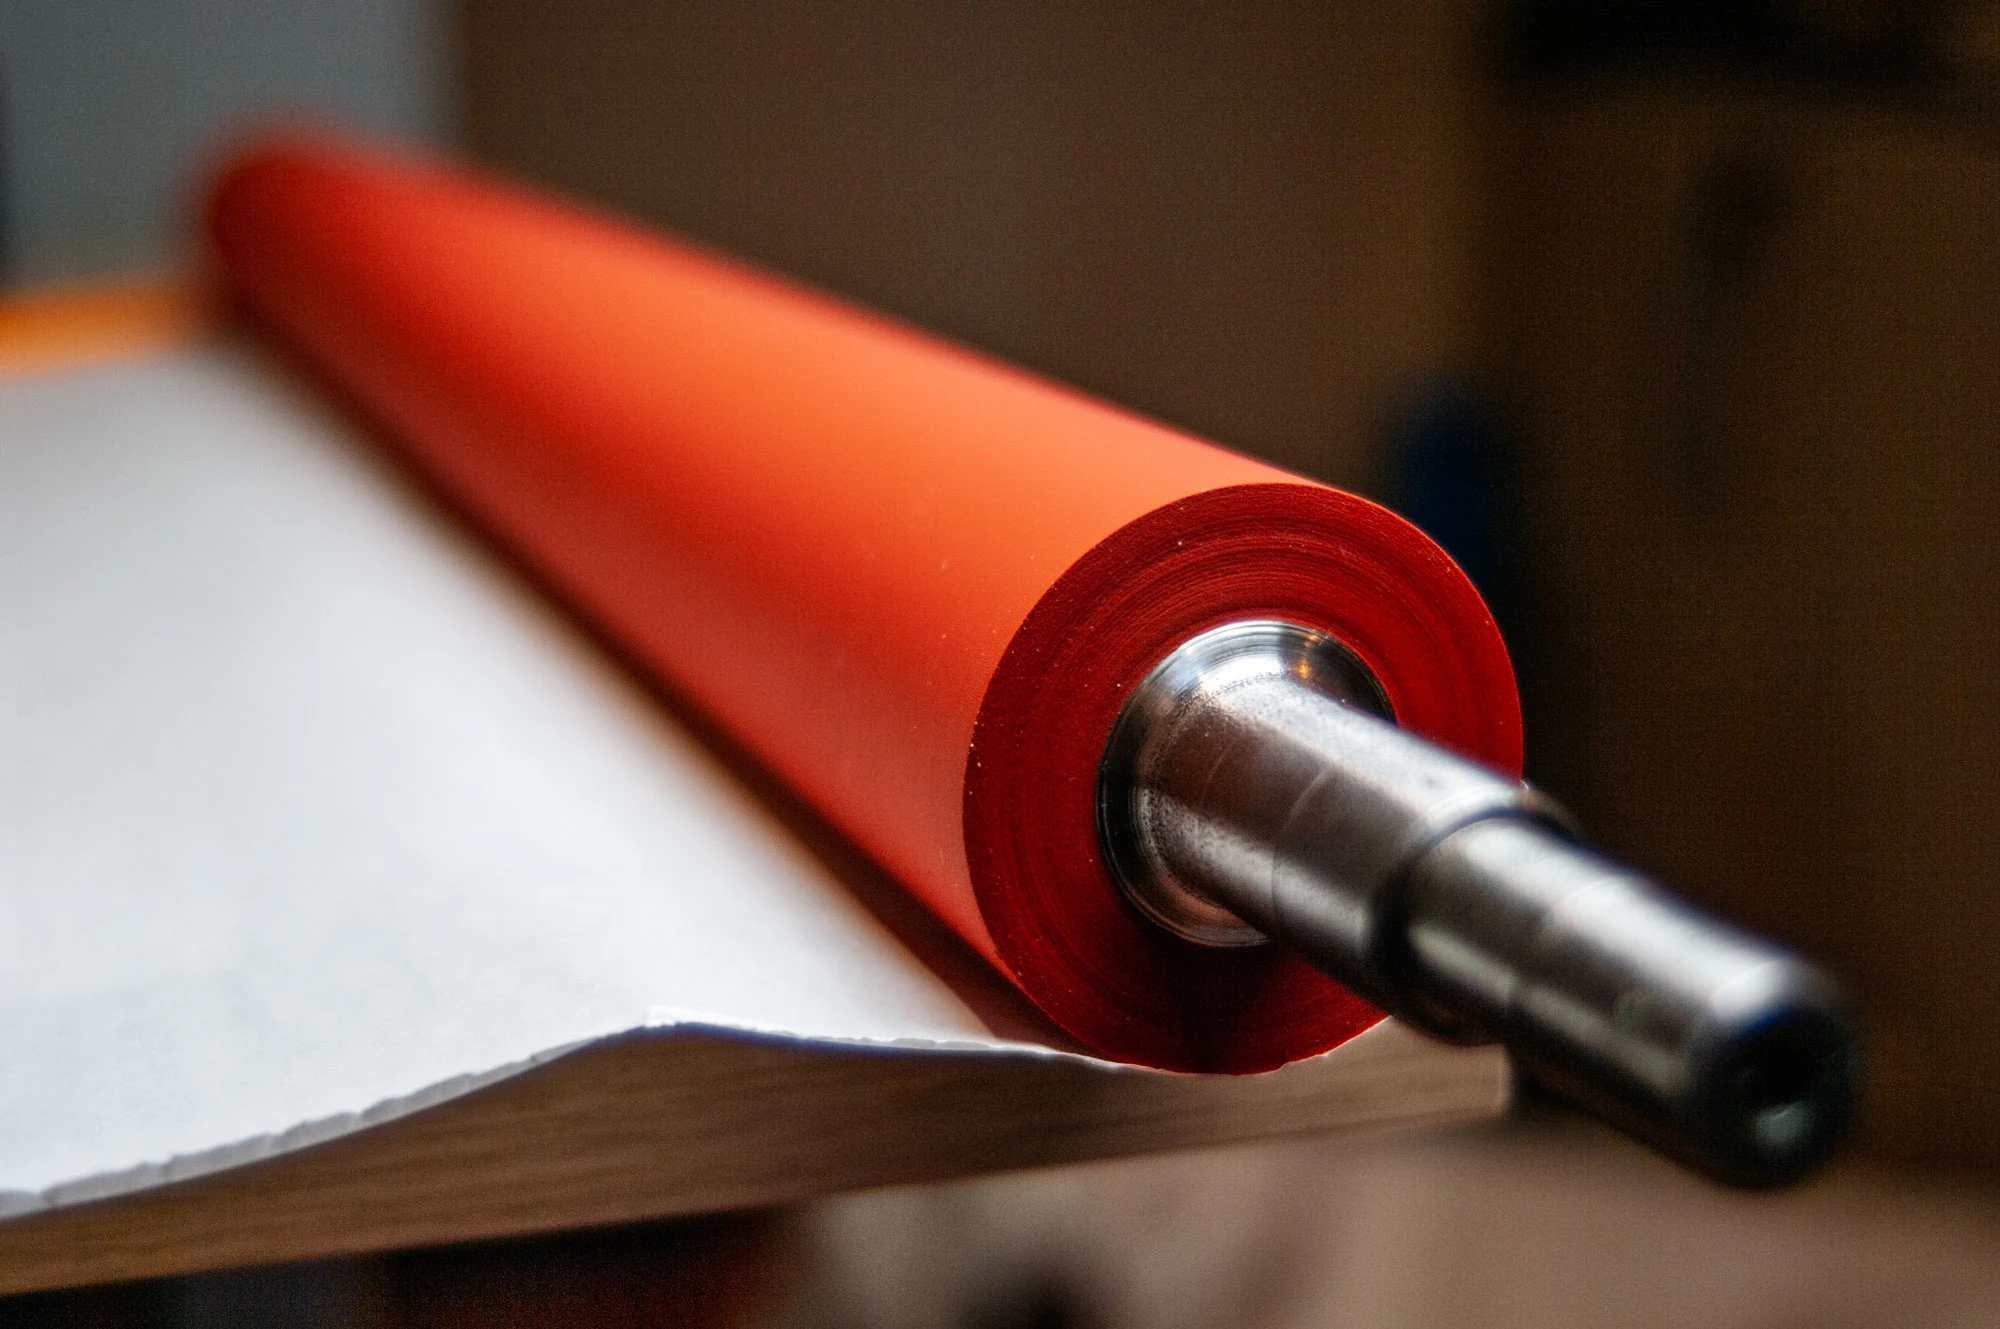
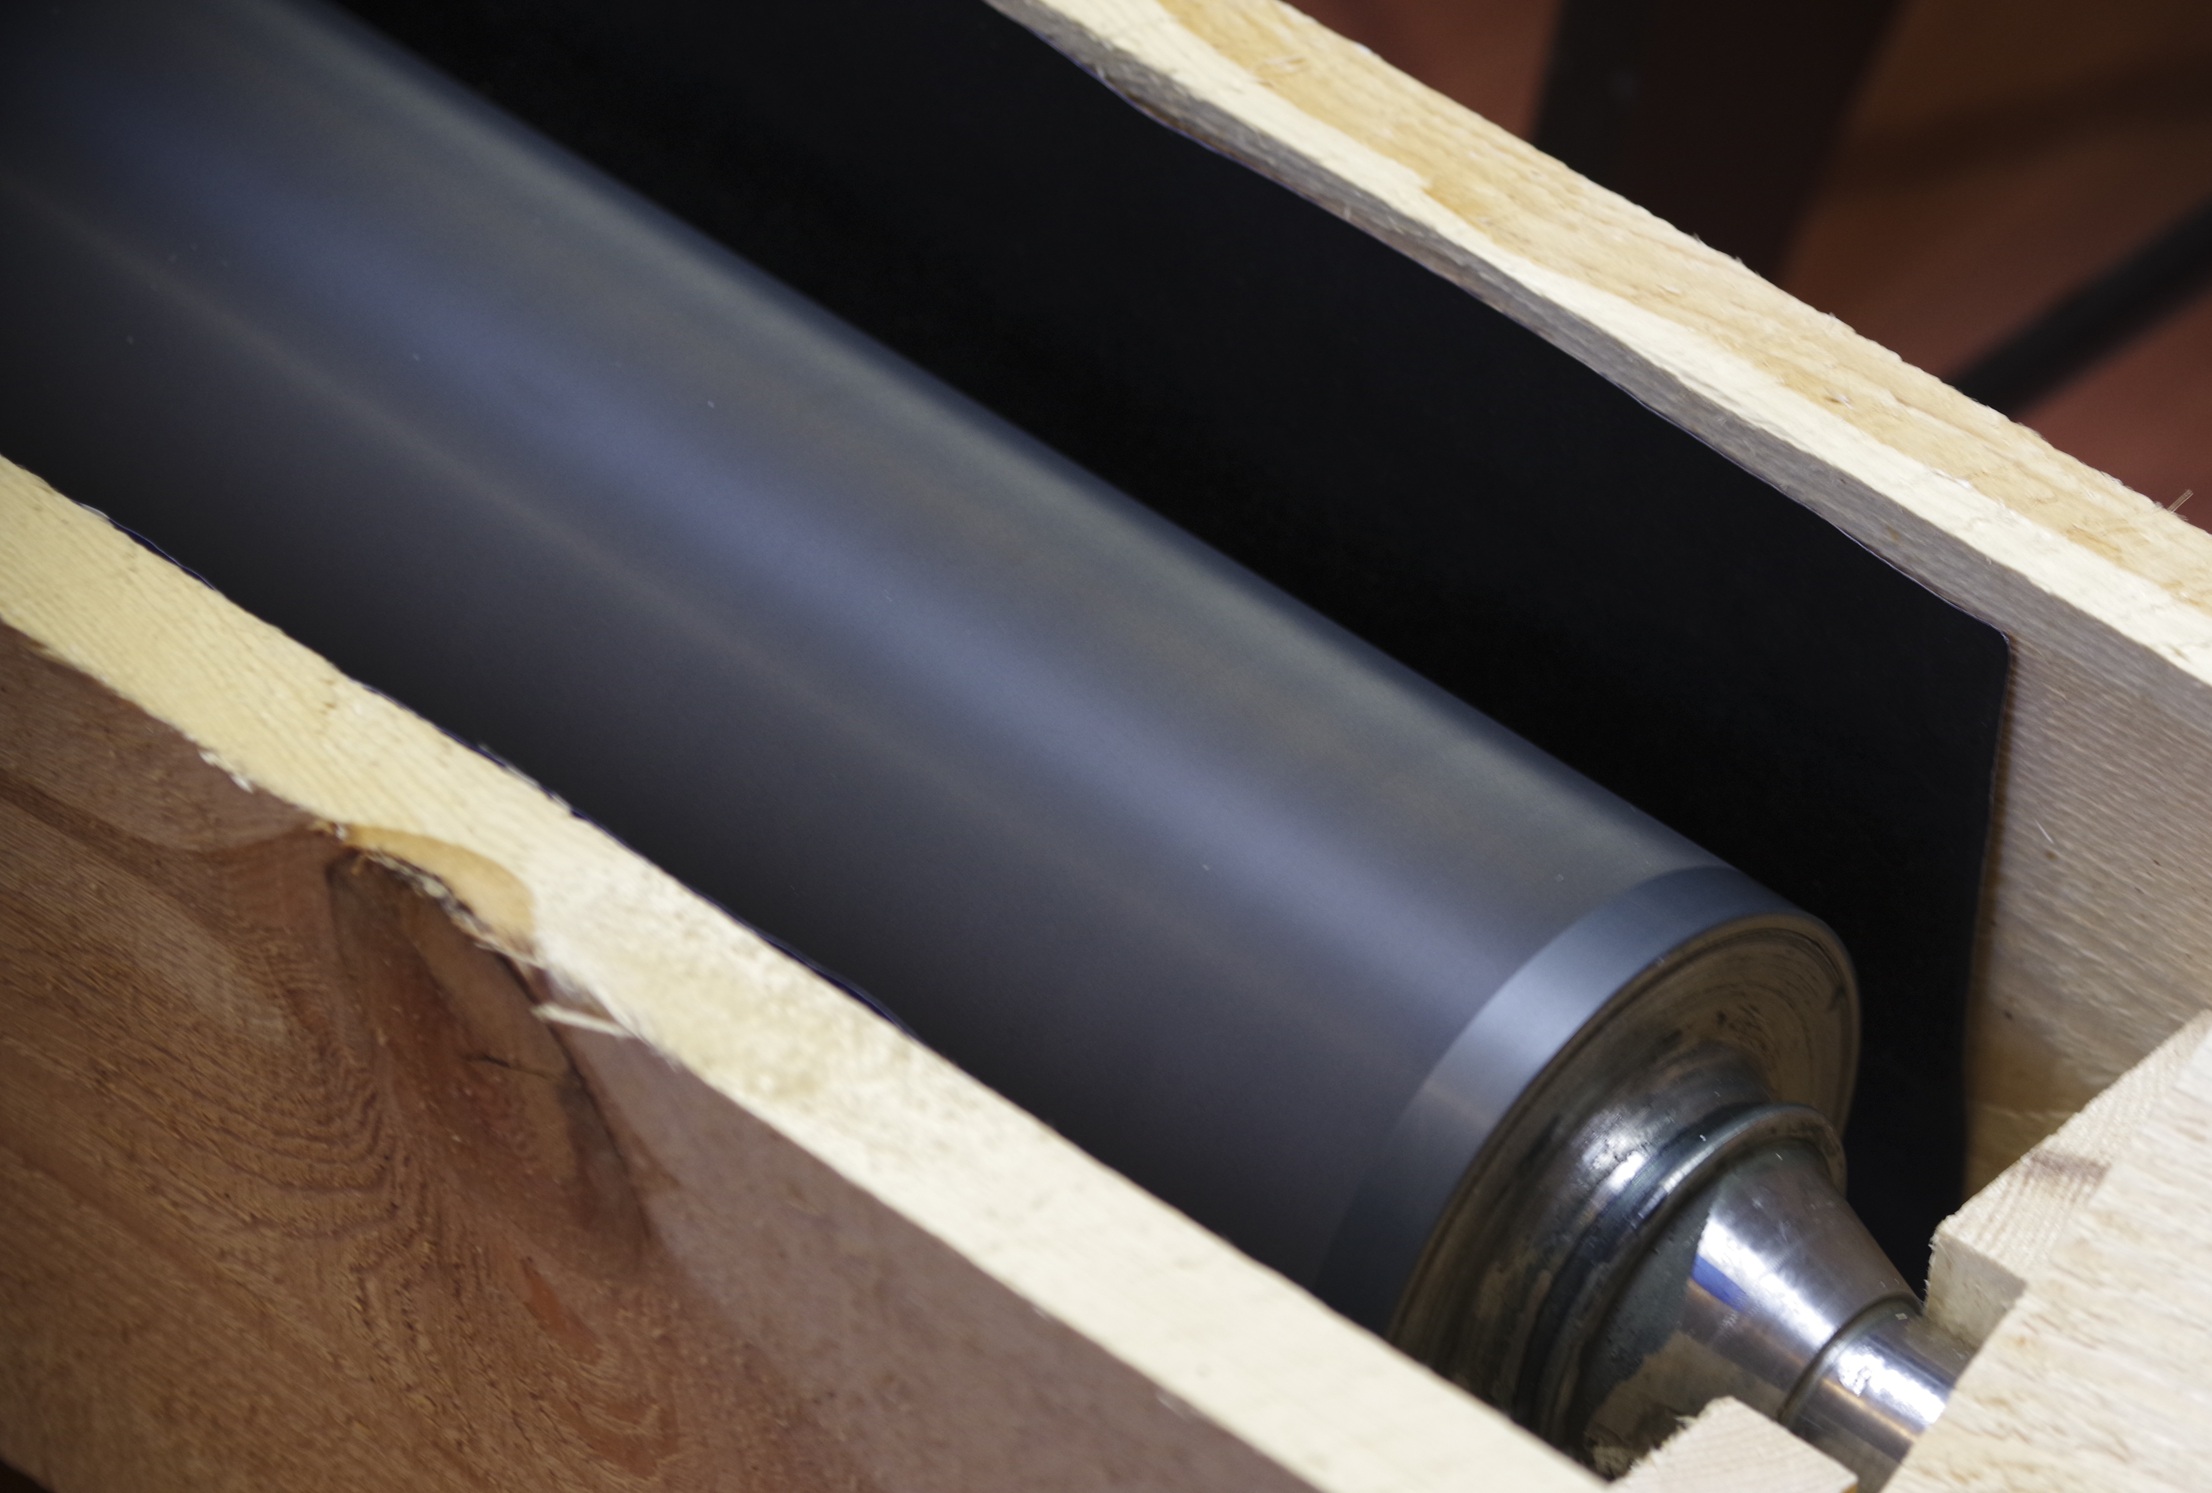
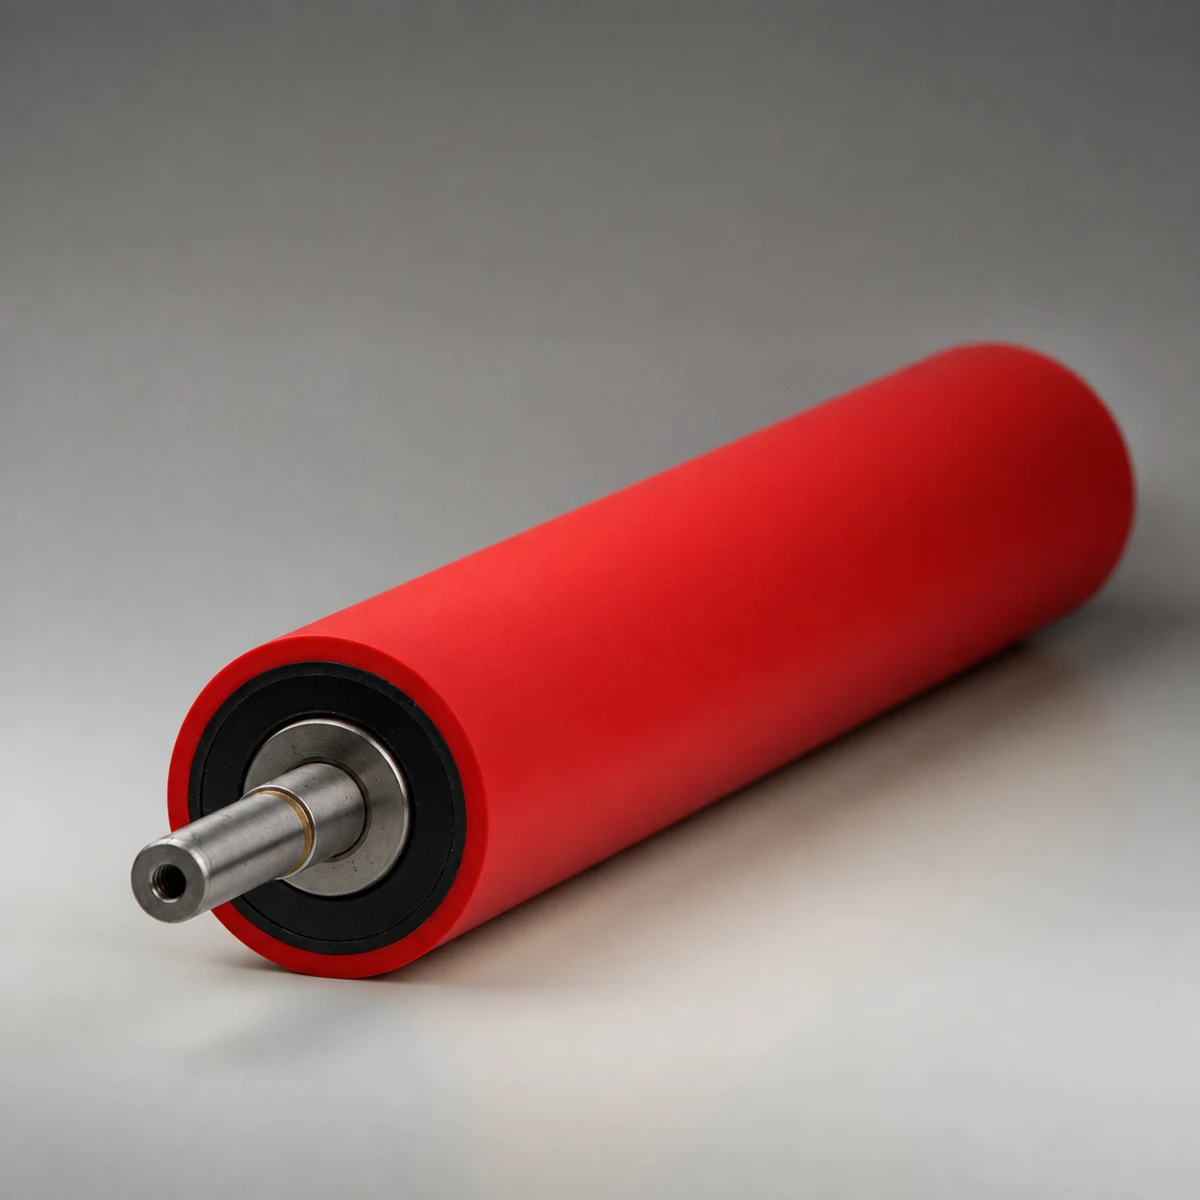
Walce w stacjach przygotowania powierzchni folii przed drukiem, powlekaniem lub laminowaniem.
Druk fleksograficzny na folii
Tuleje montażowe i adaptery
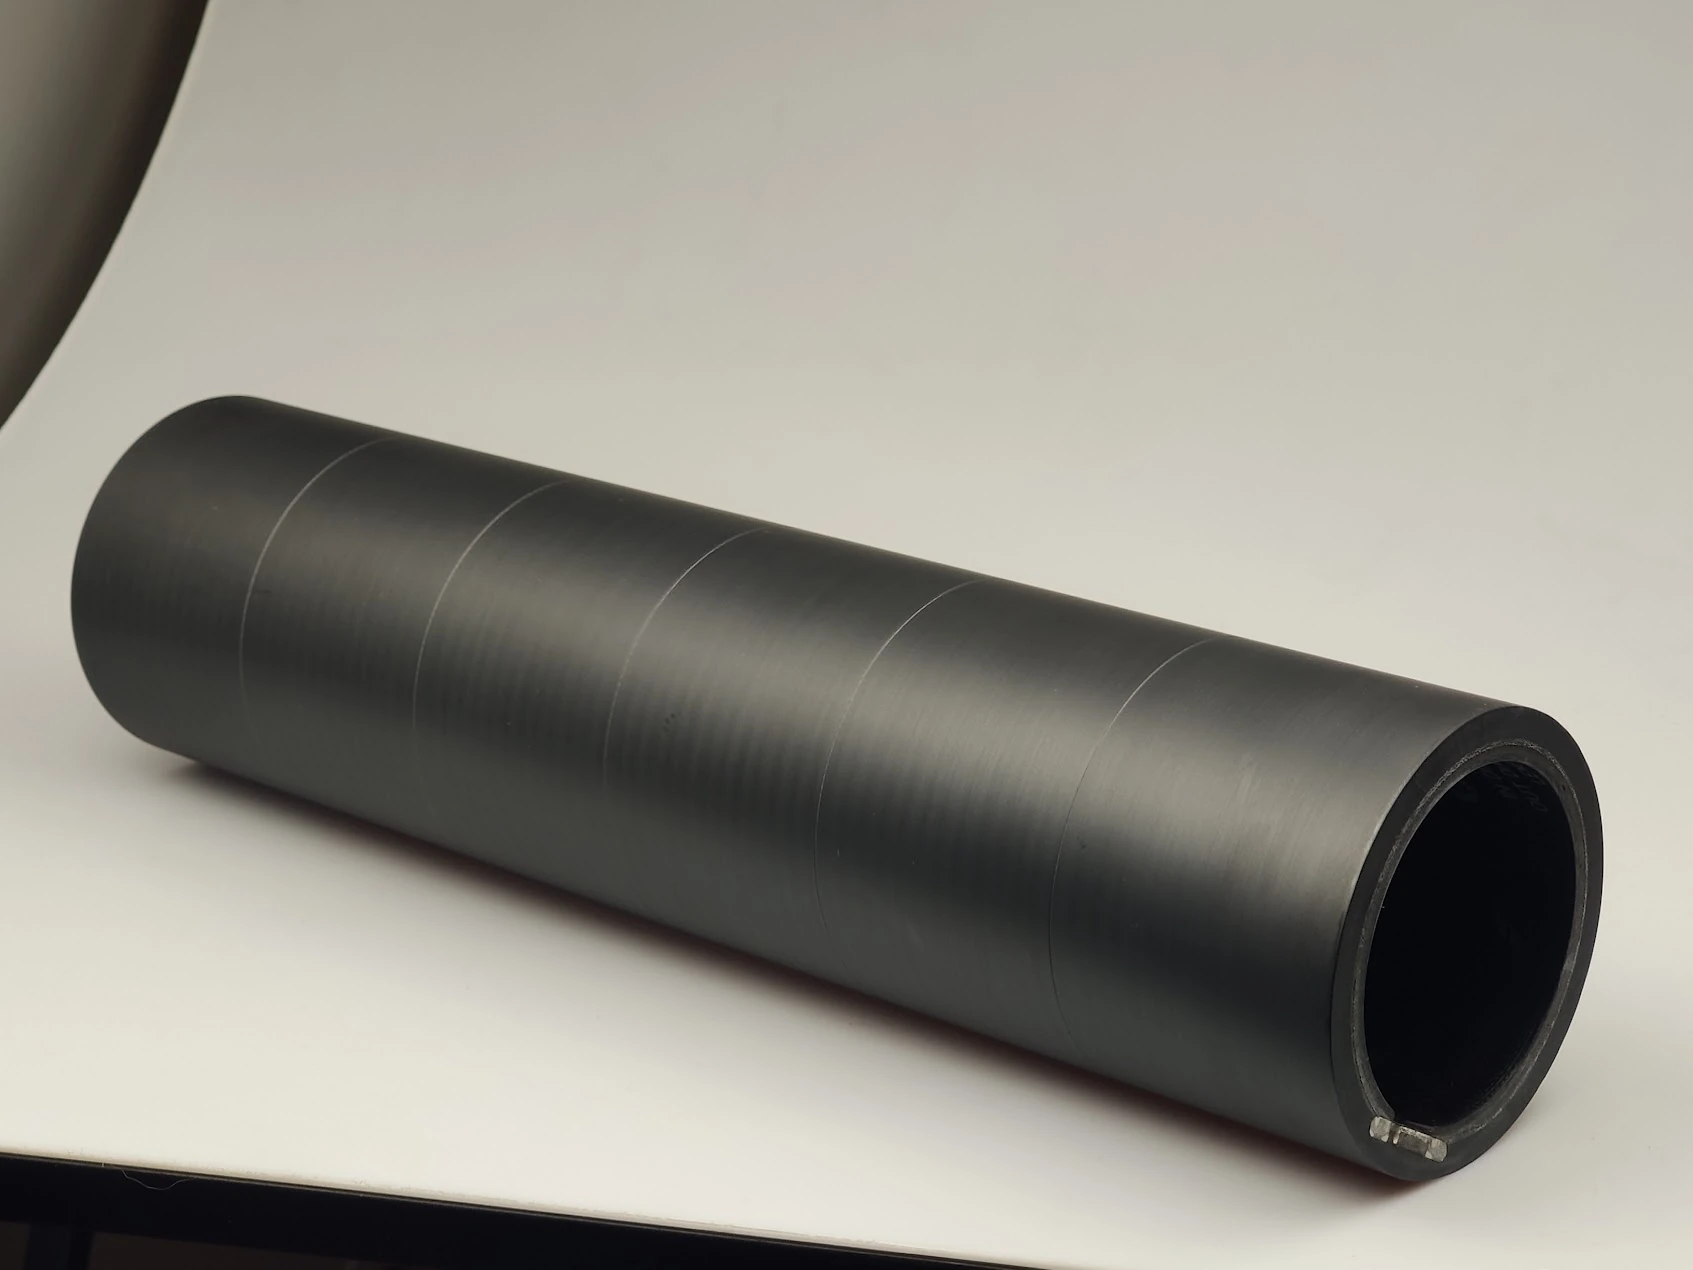
Nośniki płyt fotopolimerowych i adaptery dopasowujące układ tulejowy do cylindra maszyny fleksograficznej.
Gumowane tuleje do druku bez końca
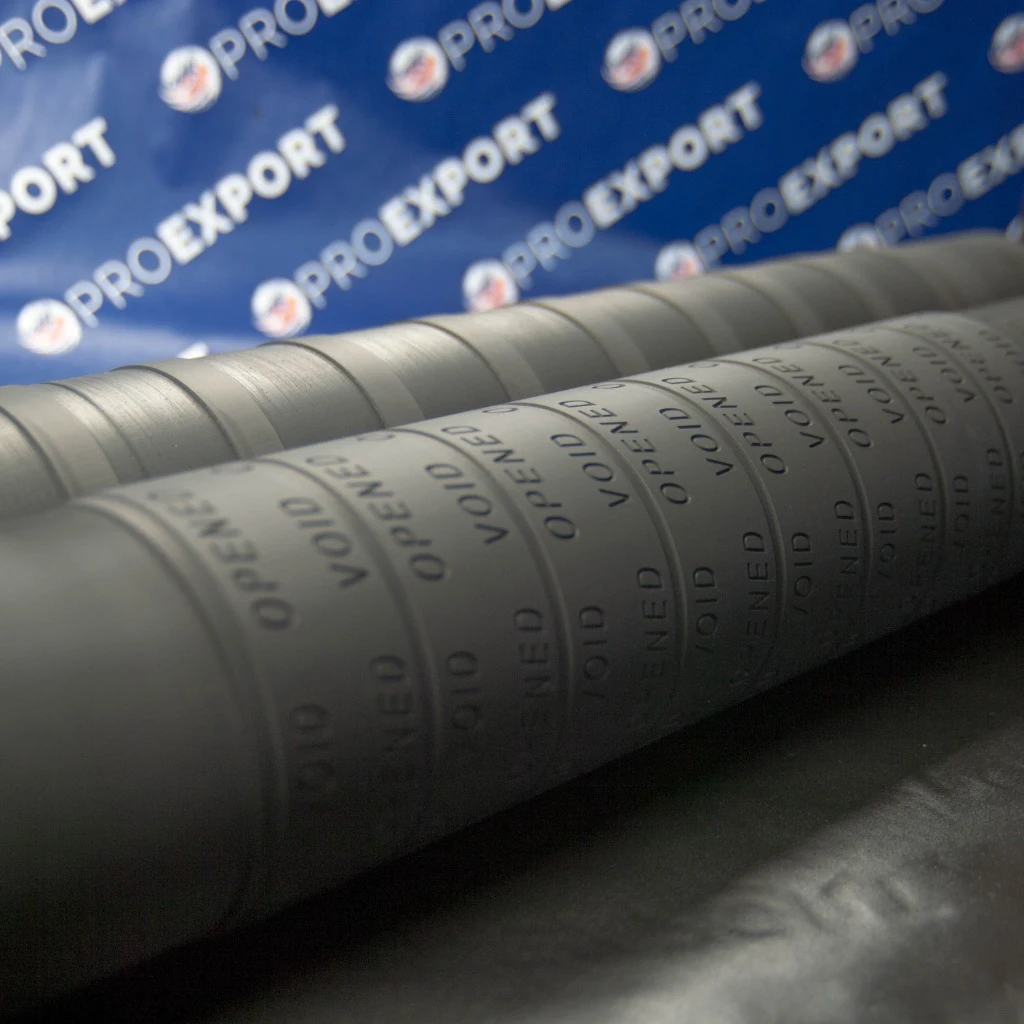
Elastomerowa powierzchnia robocza do bezszwowego druku ciągłego i apli w technologii fleksograficznej.
Grawerowanie laserowe gumy
Bezpośrednie grawerowanie laserowe (DLE) wzorów na tulejach fleksograficznych, walcach i cylindrach.
Pozostałe rozwiązania PROEXPORT w hardchromeplate.com
Wały bananowe
Rozciąganie, prowadzenie i stabilizacja wstęgi folii bez zmarszczek — oferta PROEXPORT w hardchromeplate.com.
Aniloksy i tuleje rastrowe
Ceramiczne wałki i tuleje anilox do precyzyjnego dozowania farb i lakierów — oferta PROEXPORT w hardchromeplate.com.
Walce grzewcze i chłodzące
Stabilizacja temperatury, dogrzewanie wstęgi i schładzanie folii po wytłaczaniu lub laminacji — oferta PROEXPORT w hardchromeplate.com.
Walce wytłaczające
Walce embossingowe do wytłaczania struktur, faktur i wzorów na foliach — oferta PROEXPORT w hardchromeplate.com.
Zmarszczki w laminacie: od czego zacząć sprawdzanie?
Zmarszczki przed laminowaniem, poślizg na odciągu, klej osadzający się na powierzchni walca. Każdy z tych objawów wymaga sprawdzenia innego fragmentu linii. Zużyte pokrycie, zmieniona geometria i niedopasowana mieszanka mogą uczestniczyć w powstawaniu wad, ale znaczenie mają również naprężenie wstęgi, ustawienie walców i parametry procesu.
Najpierw warto ustalić, gdzie pojawia się wada: przed strefą docisku, podczas łączenia warstw czy przy nawijaniu. Miejsce jej powstawania pomaga wybrać elementy do kontroli.
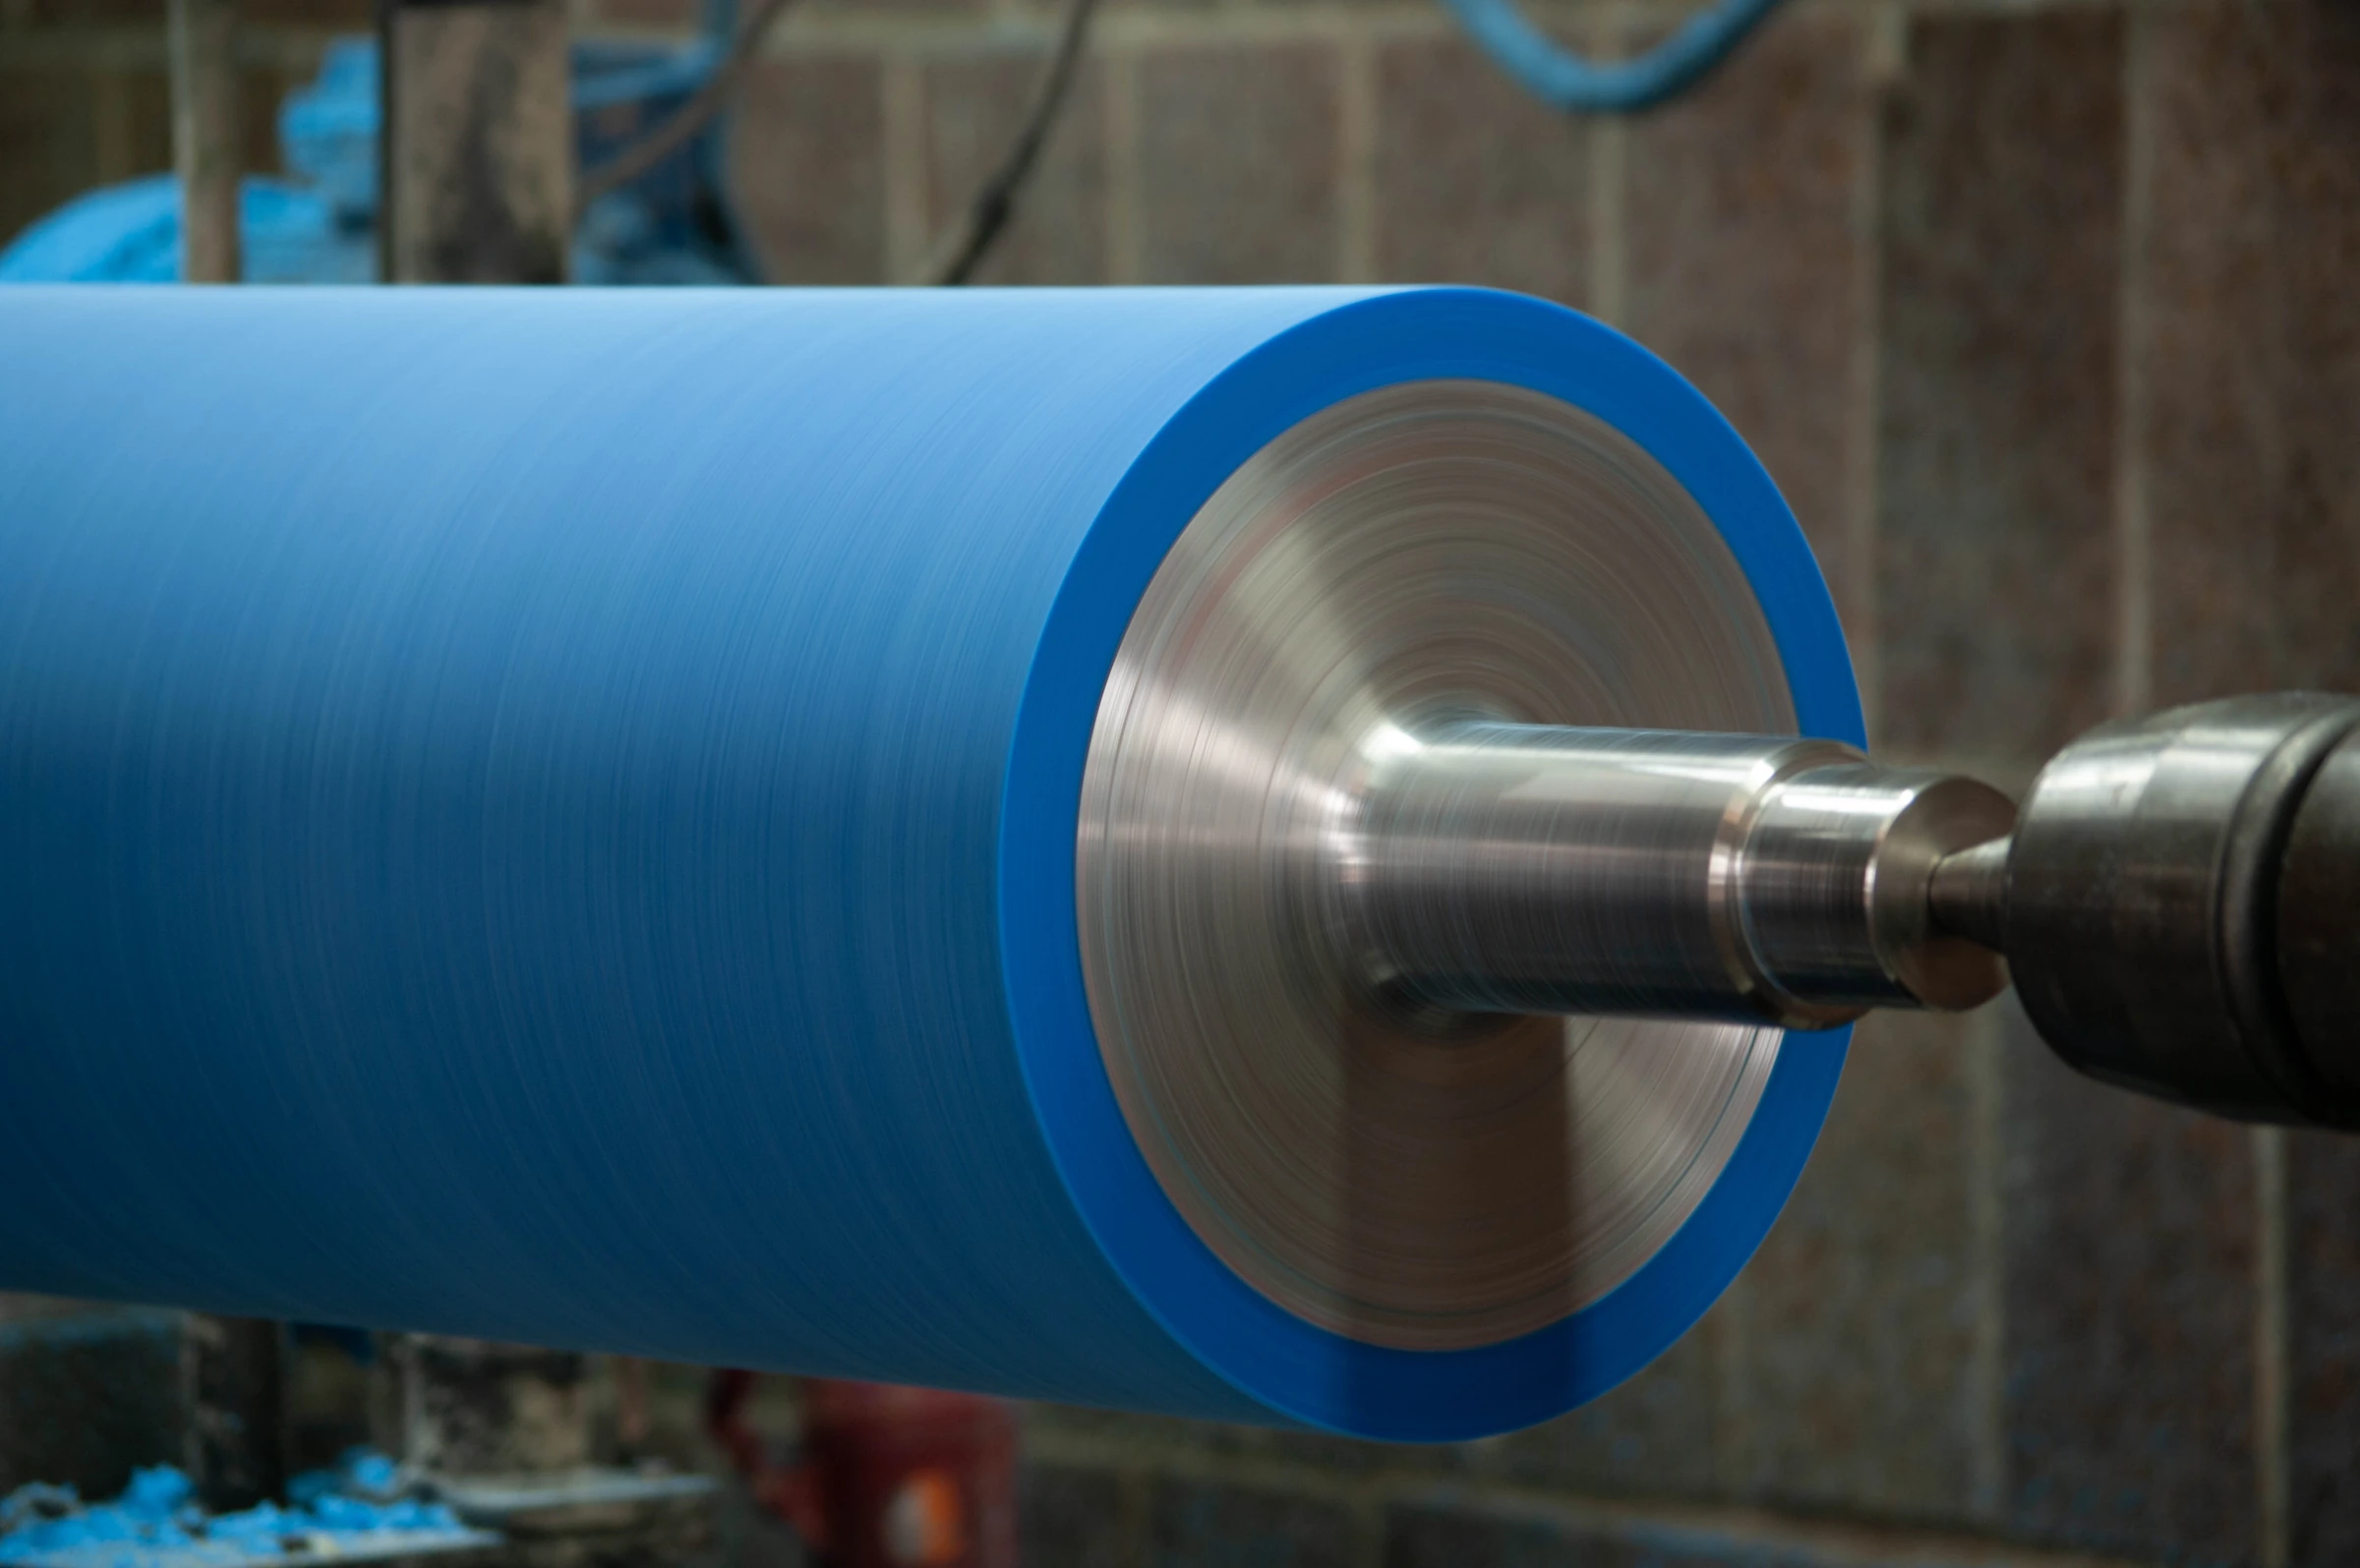
W laminowaniu strefę styku współpracujących walców nazywa się nipem. W tym miejscu dociskane są łączone wstęgi. Stan powierzchni, geometria walca i ustawienie pary mają znaczenie dla rozkładu docisku.
Zmarszczki mogą nasilać się przy ugięciu lub nierównoległym ustawieniu walców oraz nieprawidłowych naprężeniach wstęgi. Tunelowanie, czyli miejscowe rozdzielenie warstw laminatu, również może mieć związek z naprężeniami łączonych materiałów.
Dlatego ocena walca powinna obejmować zarówno stan pokrycia, jak i część metalową oraz warunki pracy w maszynie. Sama widoczna zmarszczka nie rozstrzyga, czy potrzebna jest regeneracja.
Co mówi stan powierzchni walca?
Poniższe objawy wyznaczają kierunek sprawdzania. Przyczynę trzeba powiązać z historią pracy elementu.
| Objaw | Co warto sprawdzić |
|---|---|
| Wytarta powierzchnia, nierówne zużycie, utrata średnicy | Geometrię pokrycia, docisk, równoległość współpracujących walców i bicie rdzenia. |
| Pęcznienie, mięknięcie lub lepienie powłoki | Kontakt z klejem i środkami myjącymi: ich skład, stężenie, temperaturę oraz czas oddziaływania. |
| Twardnienie i spękania | Temperaturę pracy, starzenie materiału i zgodność mieszanki z używaną chemią. |
| Klej lub inne osady na powierzchni | Właściwości powierzchni, stosowane czyszczenie oraz zgodność środka myjącego z pokryciem. |
| Nacięcia, wyrwania, odspojenie od rdzenia | Kontakt z ostrymi krawędziami, przeciążenie, przegrzanie i stan połączenia powłoki z rdzeniem. |
Zmiana kleju lub preparatu do mycia jest istotną informacją przy analizie uszkodzeń. Pokrycie pracujące poprawnie z wcześniejszą chemią może inaczej reagować na nową substancję.
Laminowanie, odciąg i nawój — różne zadania walców
Walce laminujące
pracują w strefie docisku łączonych warstw. Przy ich regeneracji znaczenie mają podatność powłoki, geometria powierzchni, temperatura i kontakt z klejem lub chemią używaną podczas mycia.
Walce nanoszące i transferowe
uczestniczą w przekazywaniu kleju. Tutaj dobór materiału musi uwzględniać bezpośredni kontakt z medium procesowym. Zabrudzenie, szkliwienie lub uszkodzenie powierzchni należy rozpatrywać razem z wymaganiami nanoszenia.
Walce odciągowe
odbierają folię rozdmuchiwaną. Poślizg i zagniecenia są powodem do sprawdzenia powierzchni, docisku i geometrii walców. Przy doborze pokrycia uwzględnia się temperaturę folii oraz wymaganą przyczepność.
Walce kontaktowe i lay-on nawijarki
pracują przy formowaniu nawoju. Wady widoczne na gotowej rolce trzeba analizować wraz z ustawieniami naprężenia i docisku, stanem powierzchni oraz geometrią elementów współpracujących.
Rozprężanie wstęgi i obróbka koronowa pełnią kolejne funkcje na linii. Walec rozprężający służy rozprowadzaniu wstęgi na szerokości. Walec stacji koronowej pracuje w procesie obróbki powierzchni folii; jego pokrycie wymaga specyfikacji właściwej dla tej stacji.
Guma, poliuretan czy silikon?
Wybór pokrycia zaczyna się od funkcji walca i sposobu jego zużycia. Twardość jest jednym z kryteriów — obok temperatury, obciążenia, kleju, środków myjących i wykończenia powierzchni.
Guma: elastyczność i kontrolowany docisk
Mieszanki gumowe stosujemy tam, gdzie istotne są sprężystość, przyczepność i praca pod dociskiem. Poszczególne rodzaje gumy różnią się reakcją na temperaturę i chemię. W walcu klejowym mieszankę ocenia się względem konkretnego kleju oraz preparatów używanych do czyszczenia.
Poliuretan: odporność na zużycie mechaniczne
Pokrycia PU obejmują odmiany o podwyższonej odporności na ścieranie i nacięcia. Ich przydatność trzeba zestawić z temperaturą oraz kontaktem z medium. Dwie mieszanki o tej samej twardości mogą różnić się odpornością na ścieranie, wodę i rozpuszczalniki.
Silikon: łatwiejsze oddzielanie folii i kleju
Silikon rozważa się przy wymaganej antyadhezyjności i pracy w podwyższonej temperaturze. Może ułatwiać odchodzenie folii i kleju od walca. W porównaniu z wybranymi gumami technicznymi i PU może jednak mieć mniejszą odporność na ścieranie i rozrywanie. Dobór obejmuje także zgodność ze środkiem myjącym.
Kiedy regenerować, a kiedy wykonać nowy walec?
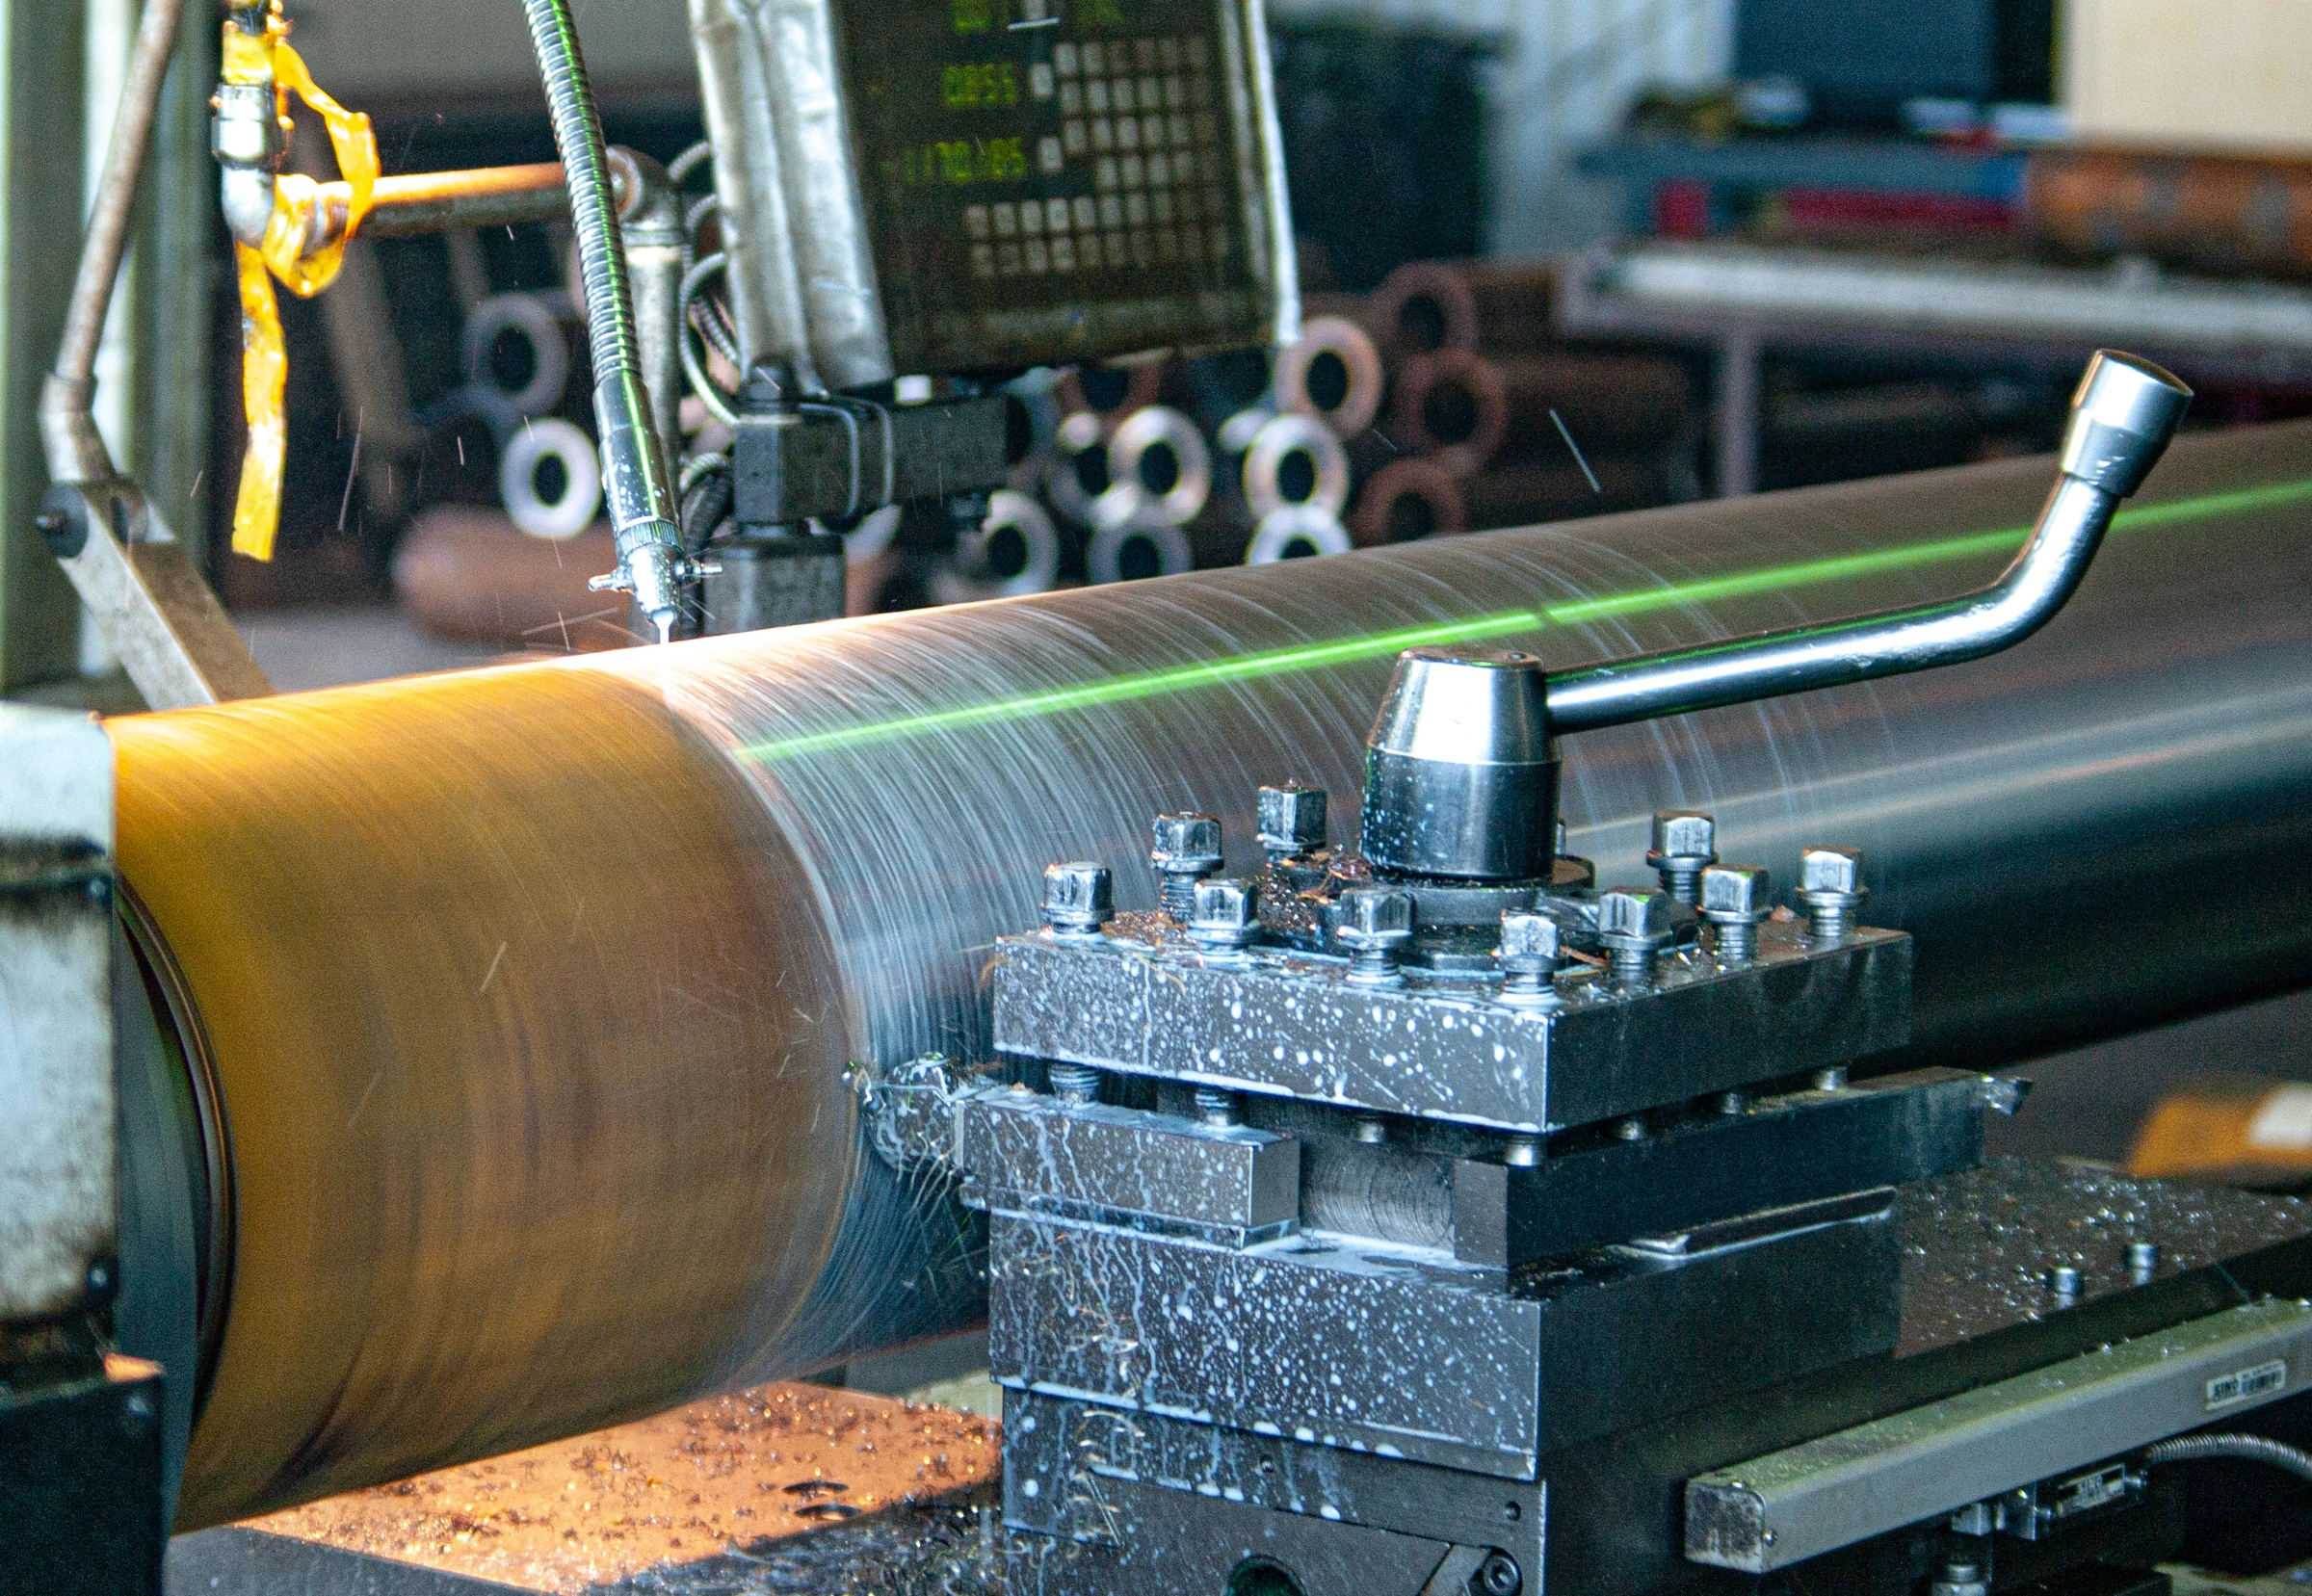
Regenerację warto rozważyć, gdy rdzeń jest sprawny albo nadaje się do naprawy. Oceniamy czopy, gniazda łożyskowe, geometrię, bicie, korozję, pęknięcia i wcześniejsze naprawy. Uszkodzenie części metalowej może wymagać naprawy przed wykonaniem nowej powłoki.
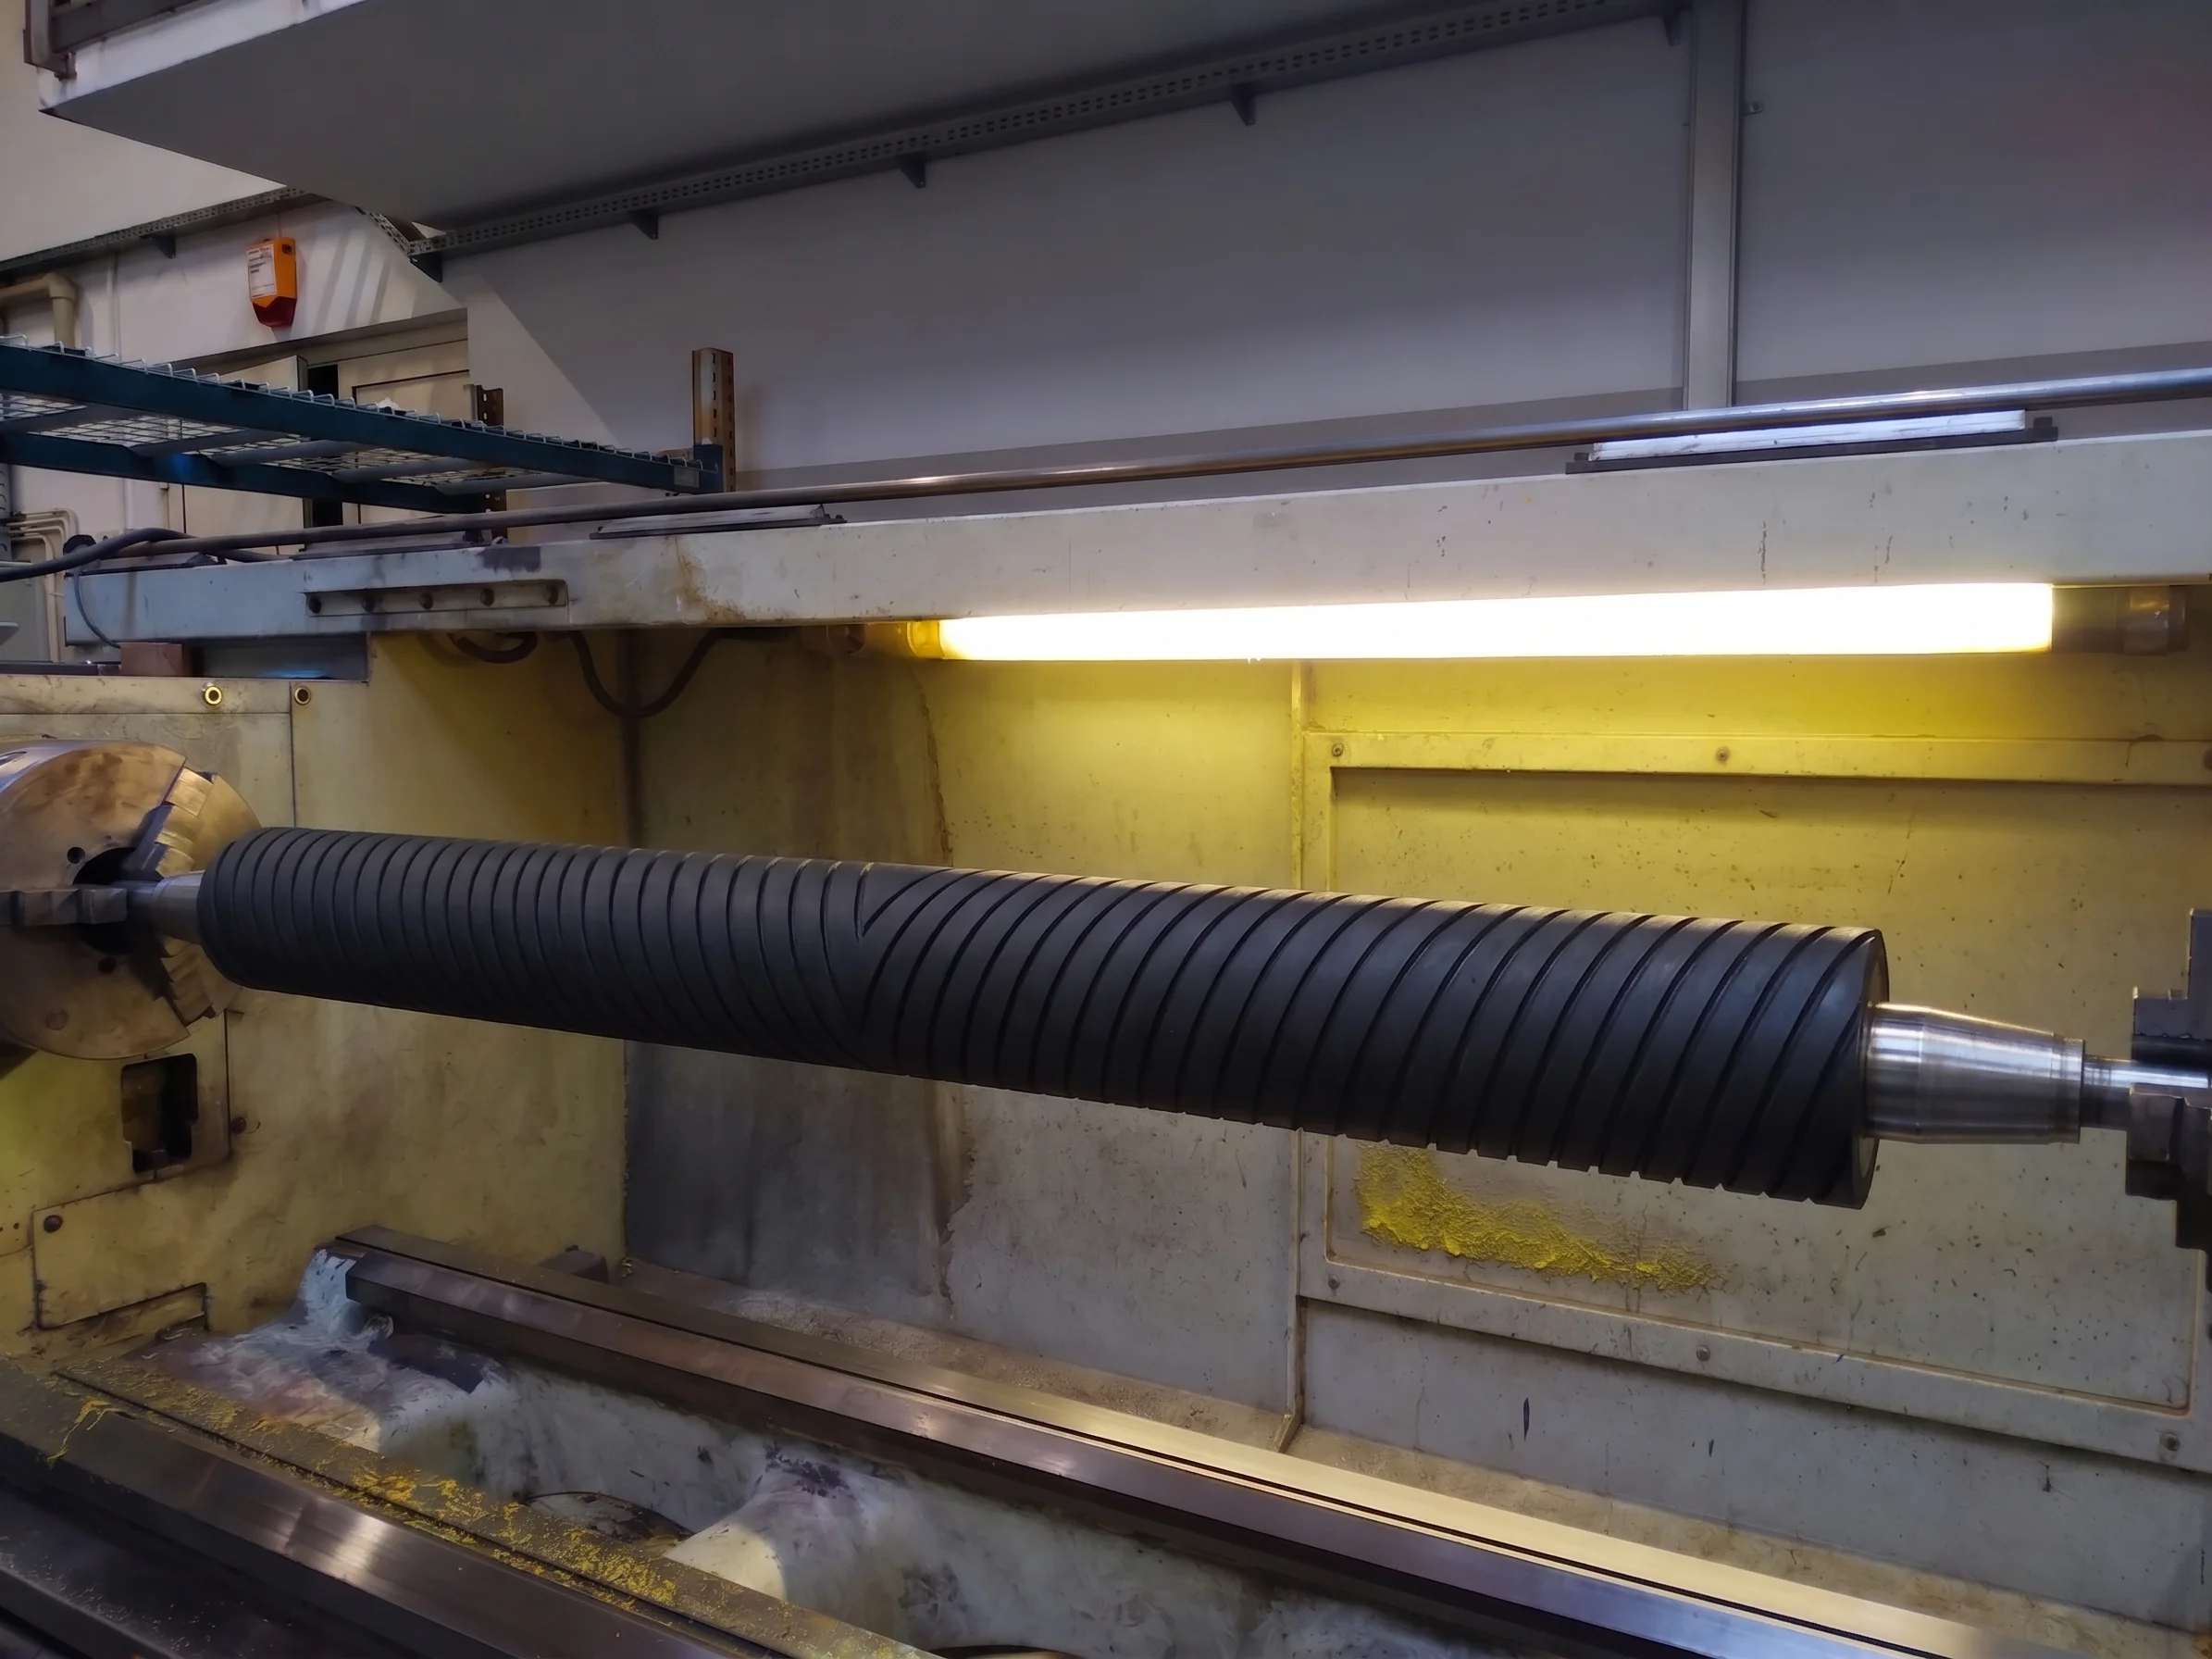
Zakres regeneracji może obejmować usunięcie starego pokrycia, naprawę metalu, nałożenie nowego materiału i szlifowanie do uzgodnionej średnicy. Rowkowanie, szlif baryłkowaty i wyważanie wchodzą do zlecenia wtedy, gdy wymaga ich dany walec.
Szlif baryłkowaty nadaje powierzchni kontrolowaną zmianę średnicy na długości roboczej. W określonych zastosowaniach pozwala kompensować ugięcie walca i pomaga uzyskać równomierny docisk. Krzywą szlifu ustala się w dokumentacji wykonania.
Jeżeli rdzenia nie można wykorzystać, rozpatrujemy nowe wykonanie. Porównanie obejmuje stan metalu, potrzebne naprawy i koszt obu zakresów.
Brak rysunku: pomiar dostarczonego wzoru
Możemy zmierzyć dostarczony walec, odtworzyć podstawowe wymiary, zmierzyć twardość starej powłoki i przygotować dokumentację wykonawczą. Parametry, których nie można wiarygodnie odczytać ze zużytego elementu, wymagają uzgodnienia i zatwierdzenia przez klienta.
Przed realizacją określamy zakres kontroli. Może on obejmować średnicę, długość roboczą, twardość, bicie, chropowatość, rowki oraz profil szlifu. Raport pomiarowy, dokumentacja materiałowa i protokół wyważania są dostępne na życzenie lub zgodnie z zamówieniem.
Jakie informacje przygotować do rozmowy o regeneracji?
Proces
funkcja walca, rodzaj folii, miejsce powstawania wady i opis zużycia.
Warunki pracy
temperatura, prędkość, docisk, klej oraz środki myjące.
Element
rysunek albo podstawowe wymiary, zdjęcia powierzchni i części metalowej, informacje o dotychczasowym pokryciu.
Zdjęcia i opis pozwalają rozpocząć ocenę zakresu. Decyzja o wykorzystaniu rdzenia wymaga oględzin i pomiarów. PROEXPORT organizuje odbiór walca do regeneracji oraz dostawę po wykonaniu prac.
Pytania o pokrycia i eksploatację walców do folii
Czy bardziej miękkie pokrycie zawsze poprawi docisk?
Większa podatność może być potrzebna w danym zastosowaniu, ale wybór twardości wymaga uwzględnienia obciążenia, grubości pokrycia i geometrii walca. Miękka mieszanka nie zastępuje prawidłowego ustawienia współpracujących elementów.
Czy można zamówić inną mieszankę przy tej samej twardości?
Tak. Mieszanki o tej samej twardości mogą mieć różną odporność na temperaturę, ścieranie i chemię. Przy przedwczesnym zużyciu analizujemy zmianę materiału na podstawie warunków pracy i sposobu uszkodzenia.
Czy silikon oznacza koniec osadzania kleju?
Silikon może ułatwiać oddzielanie kleju dzięki właściwościom antyadhezyjnym. Osady nadal wymagają usuwania środkiem zgodnym z konkretną mieszanką.
Czy po zmianie środka myjącego trzeba ponownie sprawdzić pokrycie?
Tak. Środek myjący oddziałuje na materiał walca. Jego skład, stężenie, temperatura i czas kontaktu mogą zmienić zachowanie powłoki, nawet gdy klej i nastawy produkcji pozostają takie same.
Czy nowe pokrycie naprawi zużyte czopy?
Czopy i gniazda łożyskowe wymagają osobnej oceny oraz potrzebnej naprawy mechanicznej. W PROEXPORT możemy połączyć tę pracę z wykonaniem nowego pokrycia w jednym zleceniu.
Jak często regenerować walec pracujący przy folii?
Podstawą decyzji są zużycie powierzchni, zmiana średnicy lub geometrii, stan powłoki i wymagania procesu. Termin ocenia się względem historii konkretnego walca, obciążenia i kontaktu z chemią.
Czy każdy walec wymaga szlifu baryłkowatego?
Szlif baryłkowaty stosuje się w uzgodnionych wykonaniach, między innymi do kompensacji ugięcia pod obciążeniem. Walec wymagający powierzchni cylindrycznej powinien zachować geometrię określoną w jego dokumentacji.
Jak przechowywać walec zapasowy?
Walec należy podpierać na czopach lub w odpowiednich podporach, chroniąc powłokę przed trwałym naciskiem. Zalecane jest suche, ciemne miejsce oraz ochrona przed UV i ozonem.