Metal i metalurgia
Walce do obróbki blach i taśm metalowych
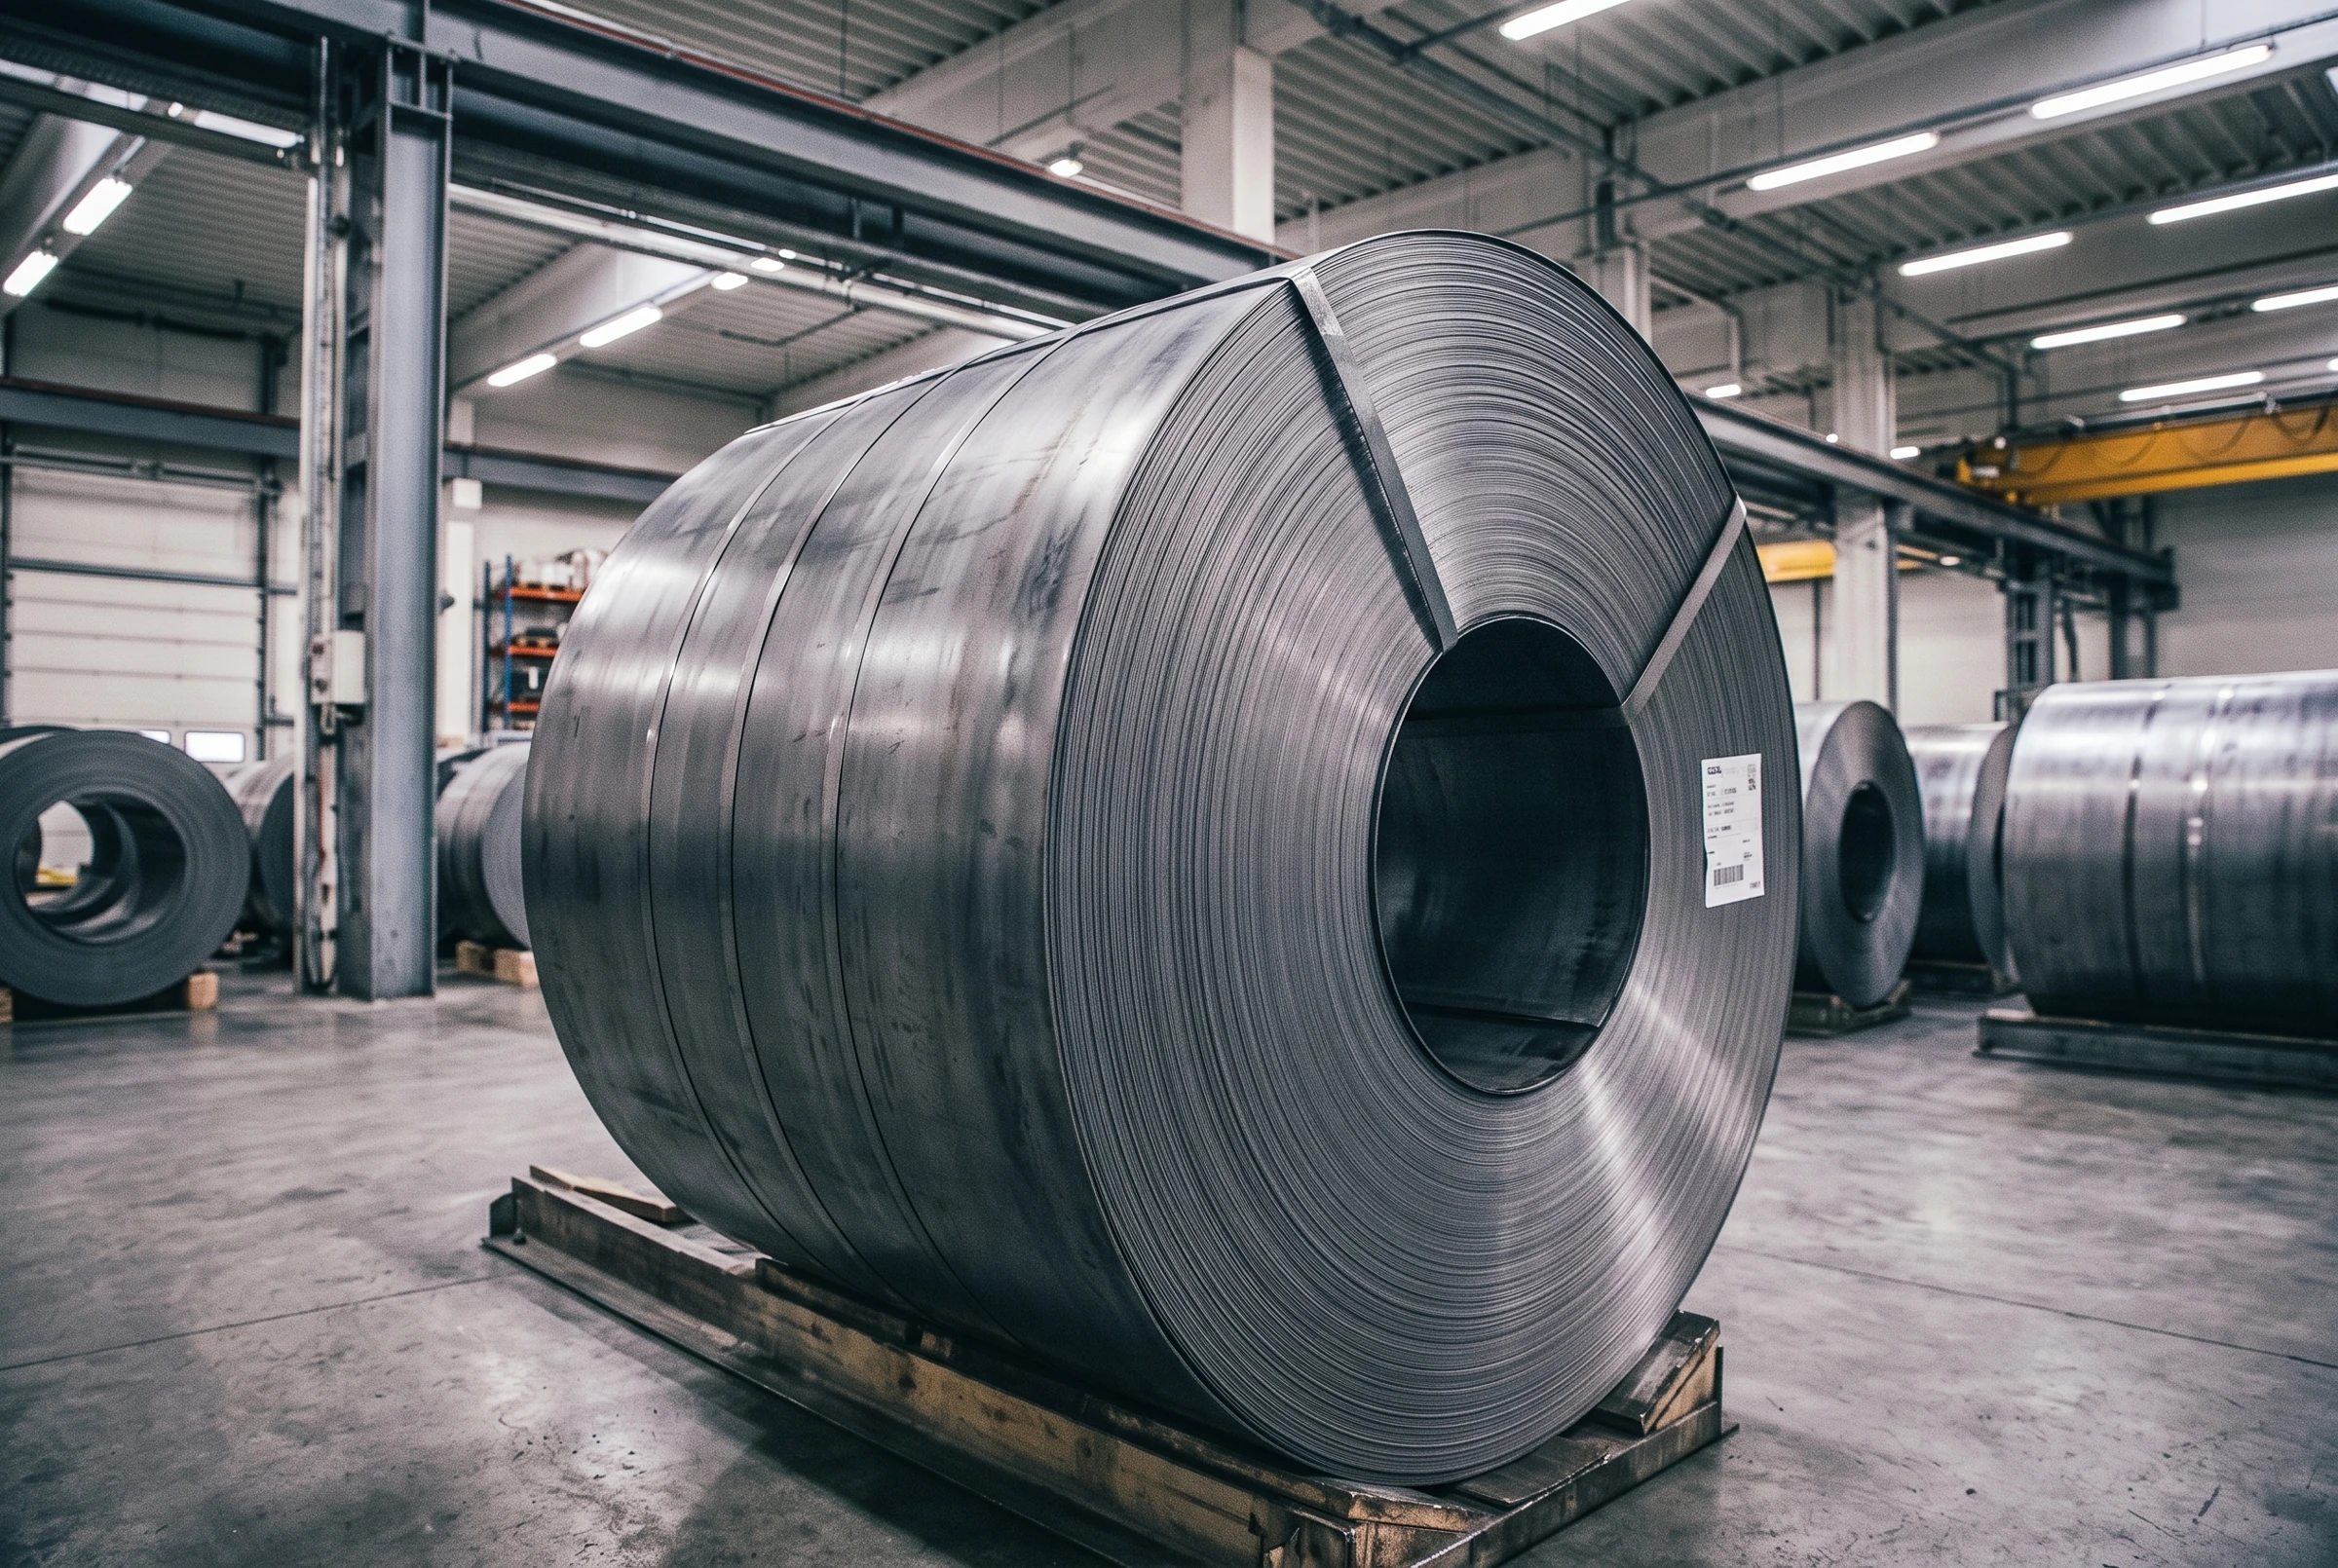
W PROEXPORT wykonujemy nowe walce i rolki oraz regenerujemy pokrycia do naciągu, podawania, prowadzenia, odciskania, olejenia, powlekania i zwijania taśm metalowych.
Dobieramy gumę i PU do funkcji walca, chemii i obciążenia. Do walców powlekarek oferujemy również silikon i chrom techniczny. Nowe pokrycie możemy połączyć z naprawą części metalowej.
Pokrycie i część metalowa w jednym zleceniu
Materiał do funkcji walca
Bridle i walce prowadzące wykonujemy z gumą lub PU. Do powlekania metalu oferujemy także silikon i chrom techniczny; mieszankę dobieramy do medium i środków myjących.
Naprawa czopów przed pokrywaniem
Oceniamy rdzeń, czopy, gniazda łożyskowe i bicie. Potrzebne naprawy metalu możemy połączyć z nową powierzchnią roboczą w jednym zamówieniu.
Odtworzenie walca z dostarczonego wzoru
Przy braku rysunku mierzymy dostarczony element. Wymiary nominalne i tolerancje, których nie da się odtworzyć ze zużytego walca, uzgadniamy przed wykonaniem.
Walce według funkcji w linii
Naciąg, podawanie i prowadzenie taśmy
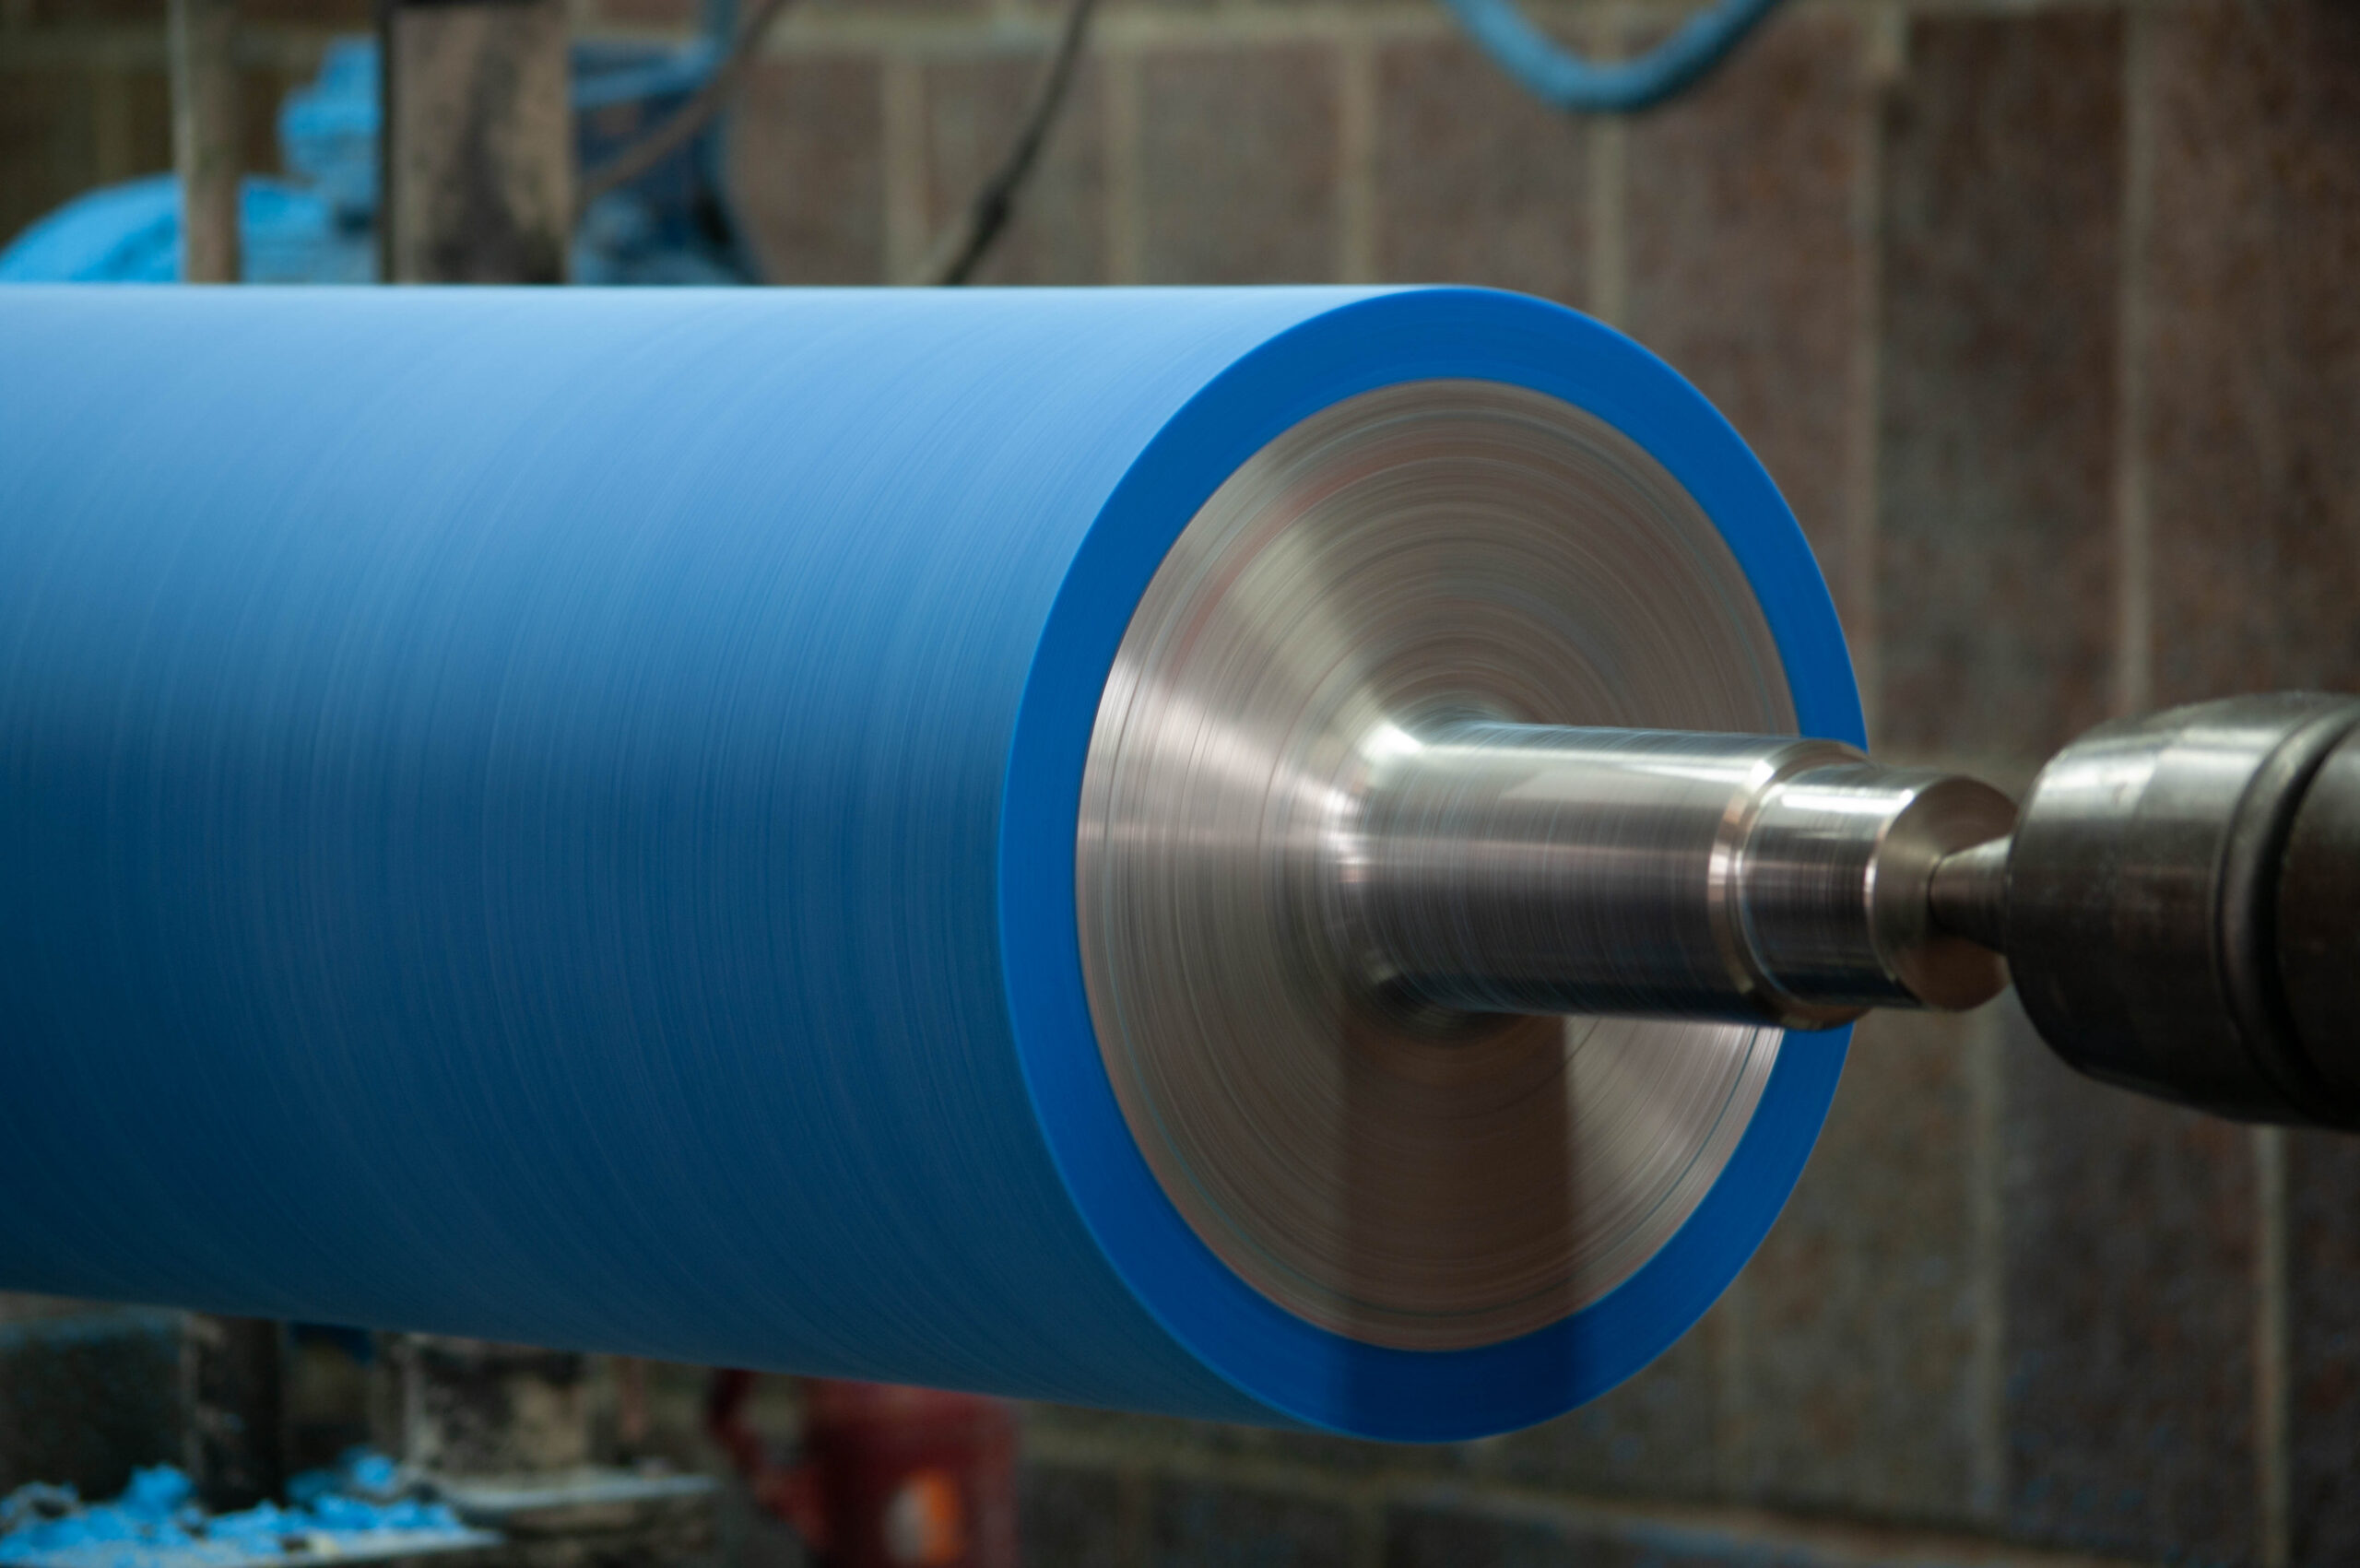
Walce naciągowe bridle do taśm metalowych
Bridle / tension: nowe walce, pokrycia i regeneracja do zespołu naciągu taśmy.
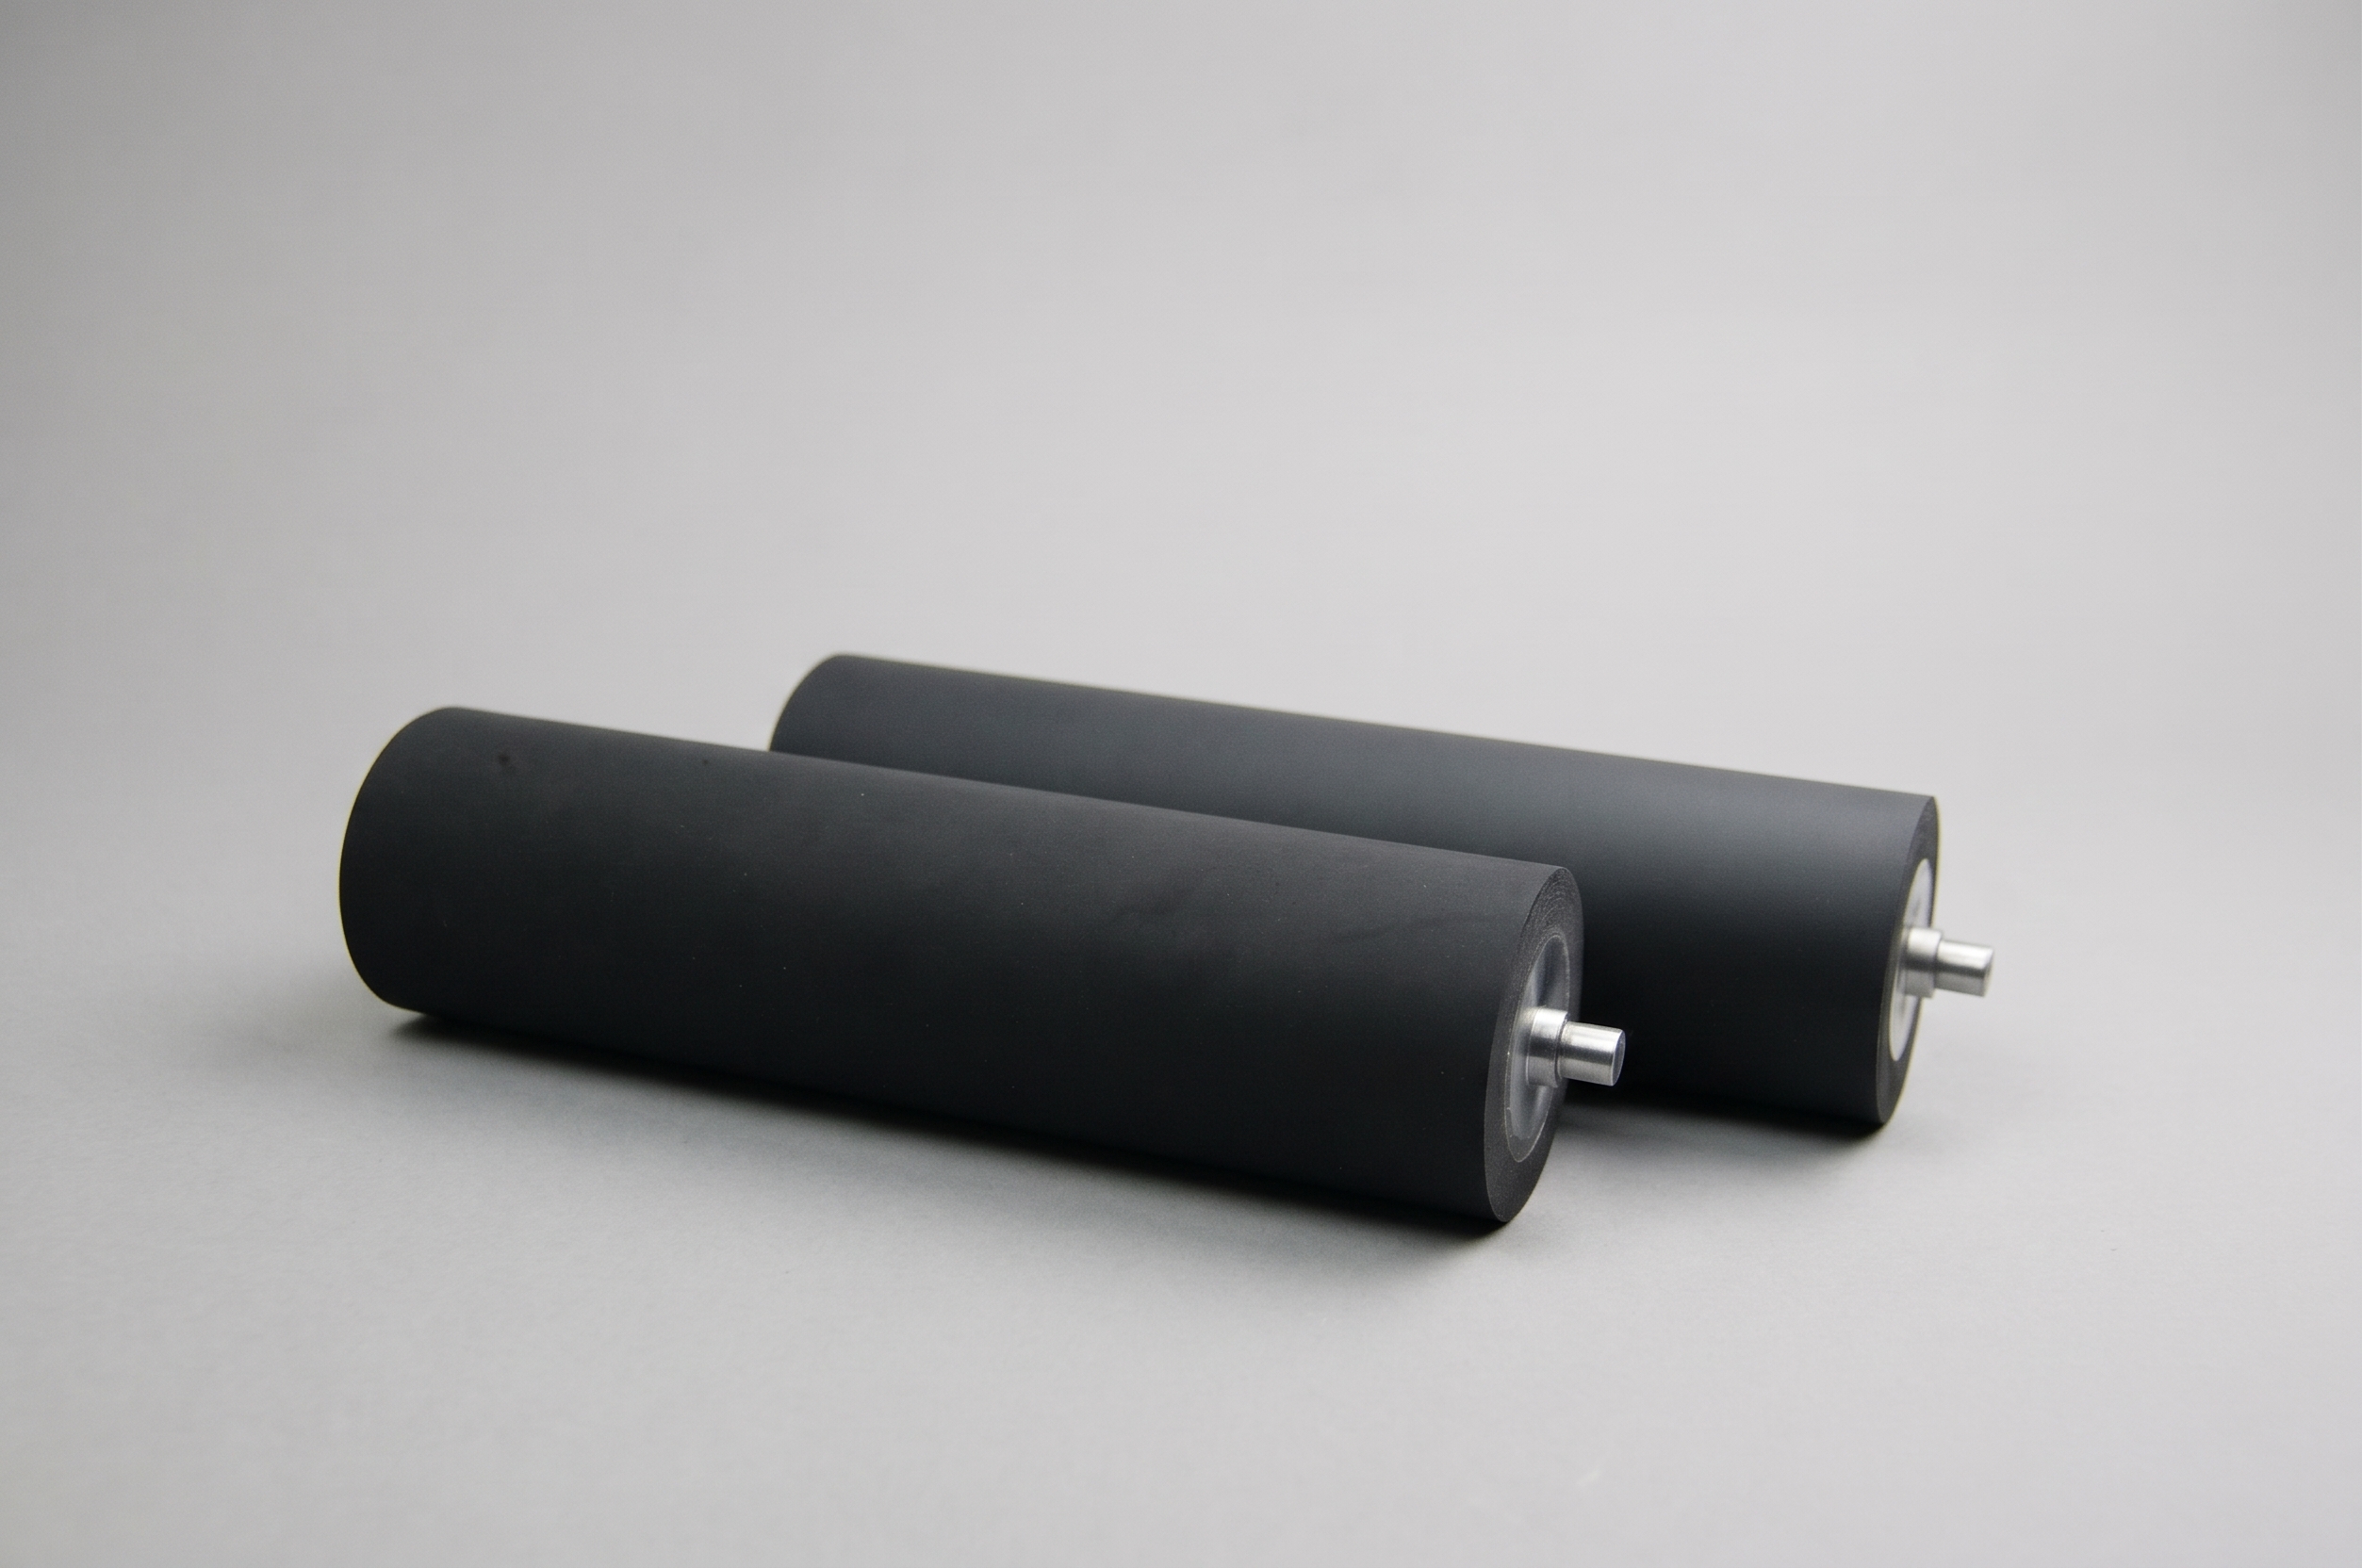
Walce pinch i snubber do taśm metalowych
Pinch chwyta i podaje taśmę; snubber dociska ją w torze prowadzenia.
Odciskanie, olejenie i powlekanie
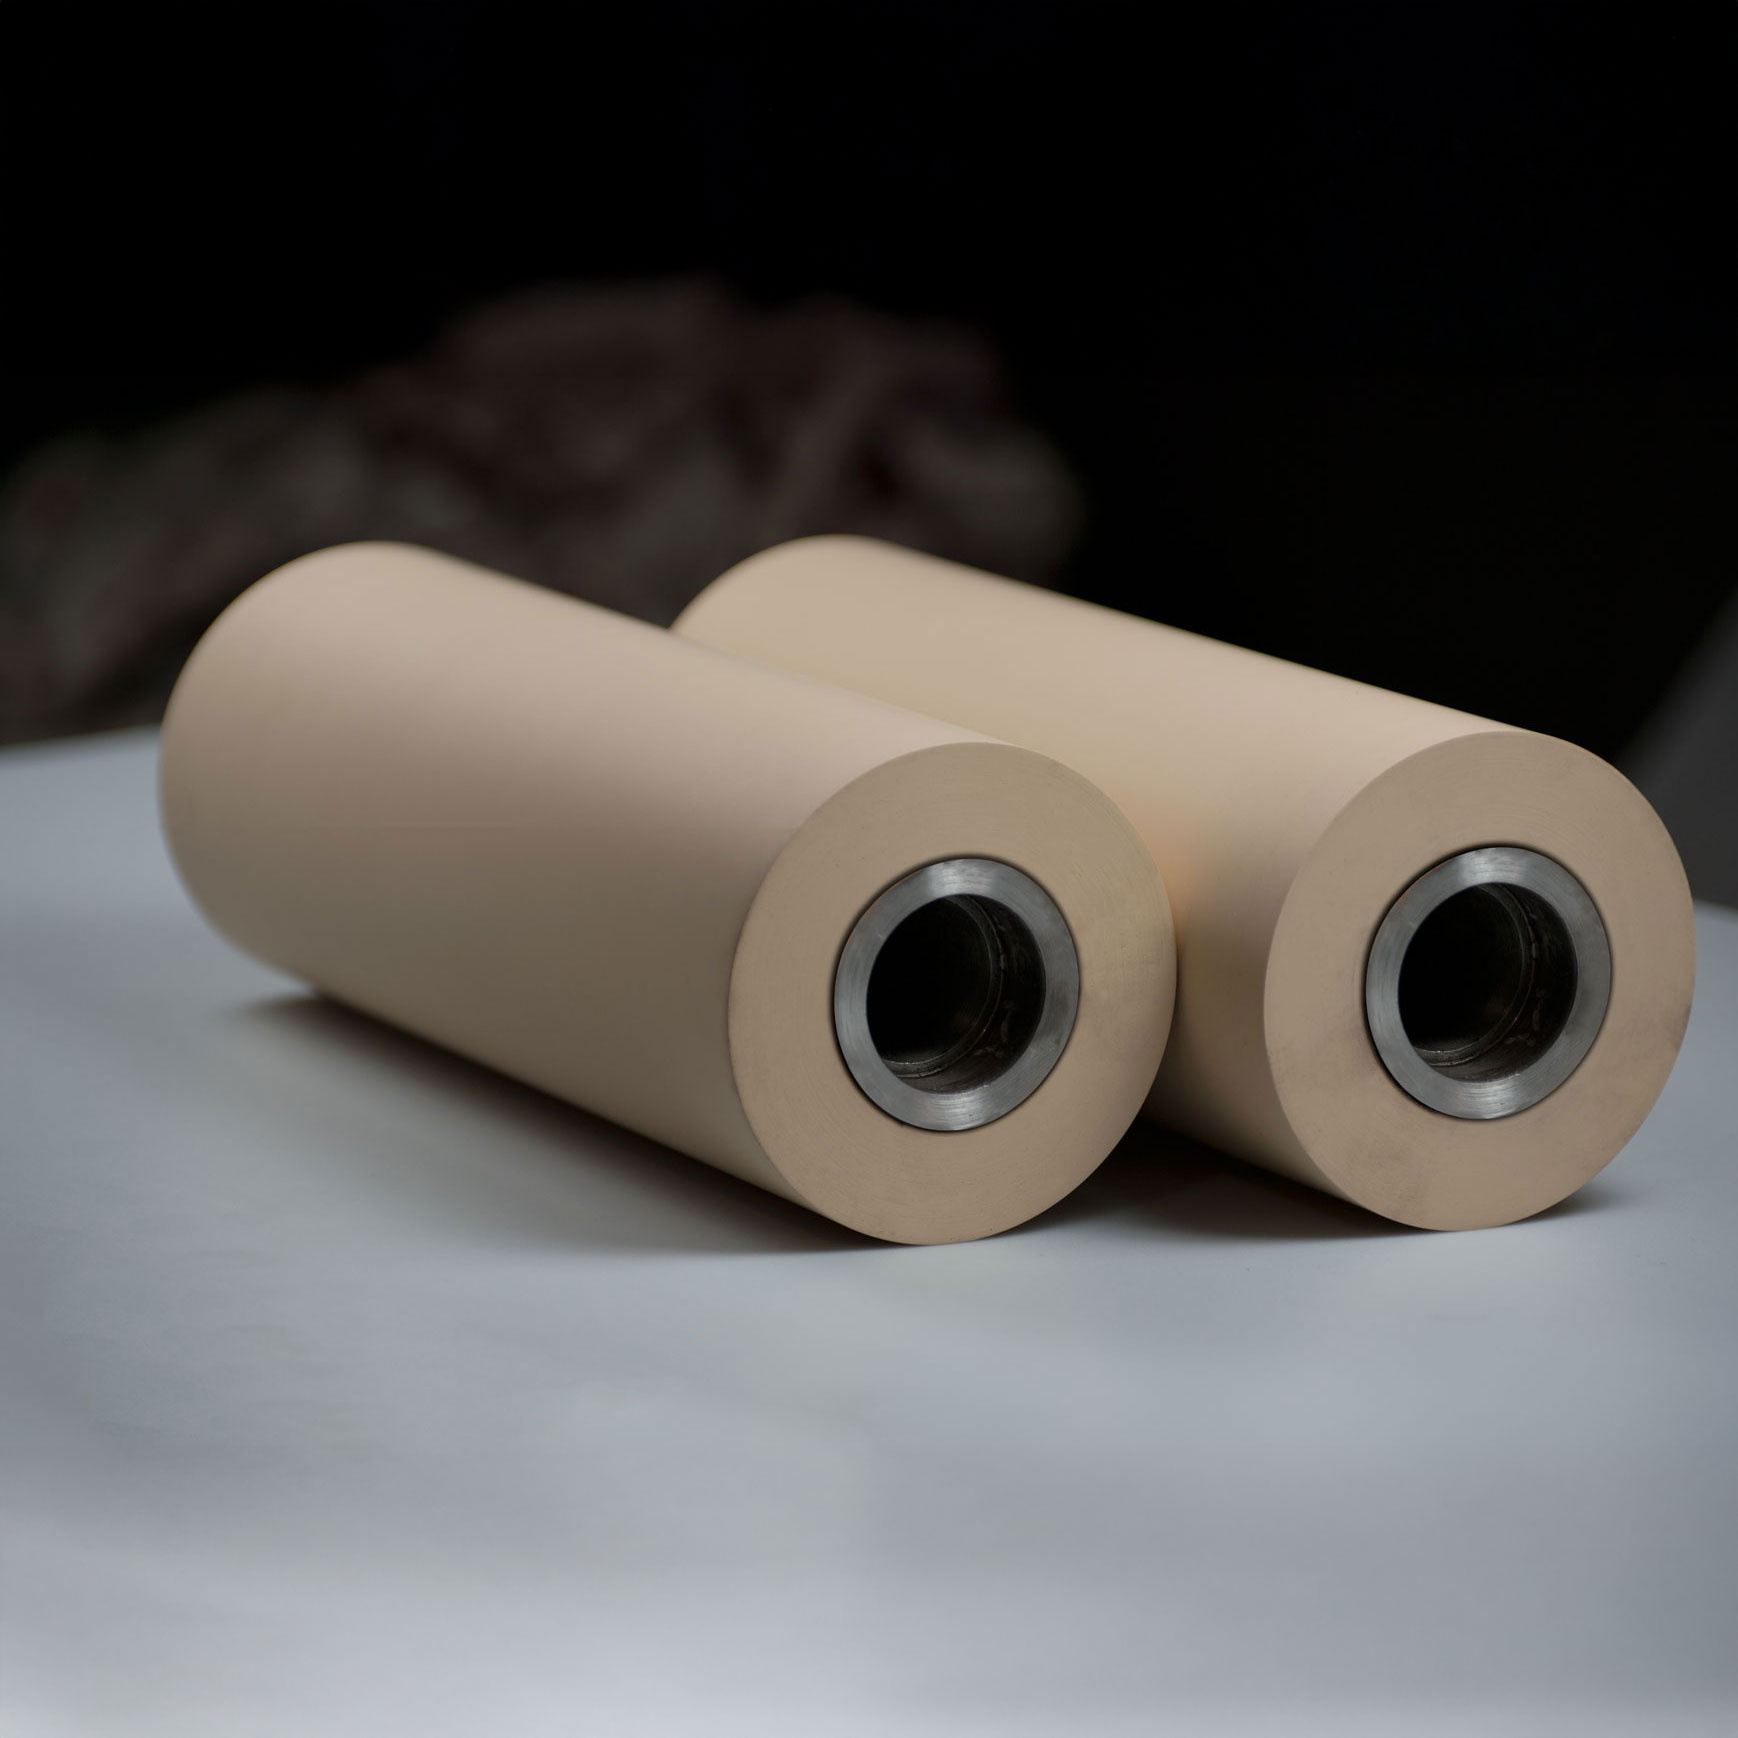
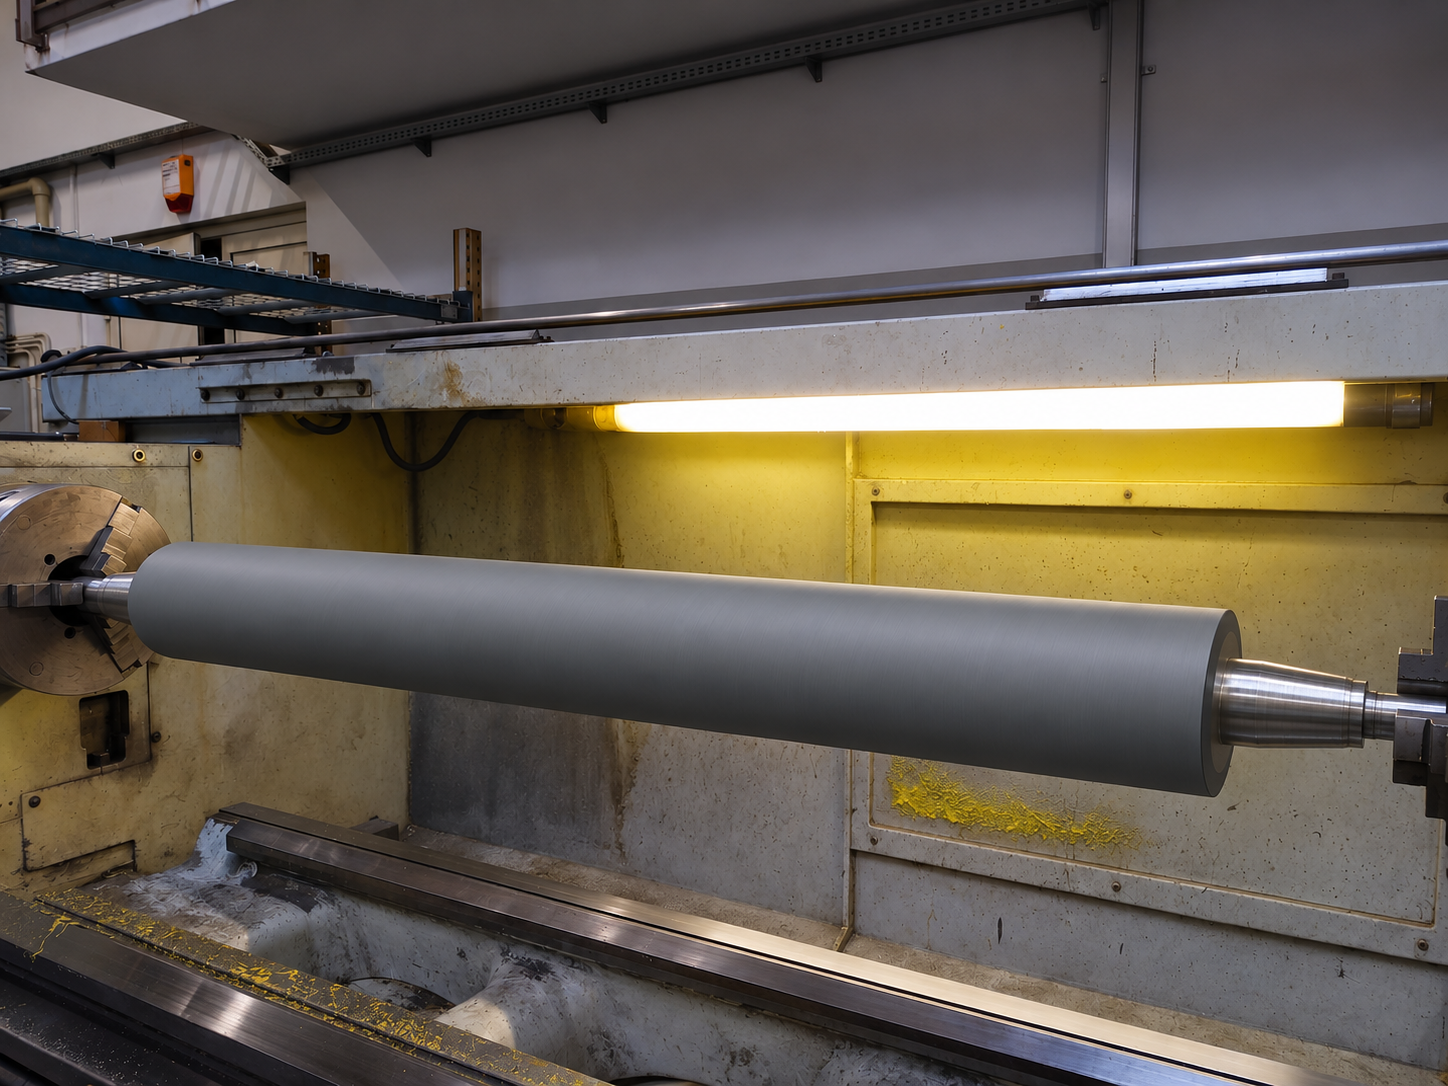
Walce do powlekania taśm metalowych
Applicator, pickup i metering; guma, PU, silikon oraz chrom techniczny.
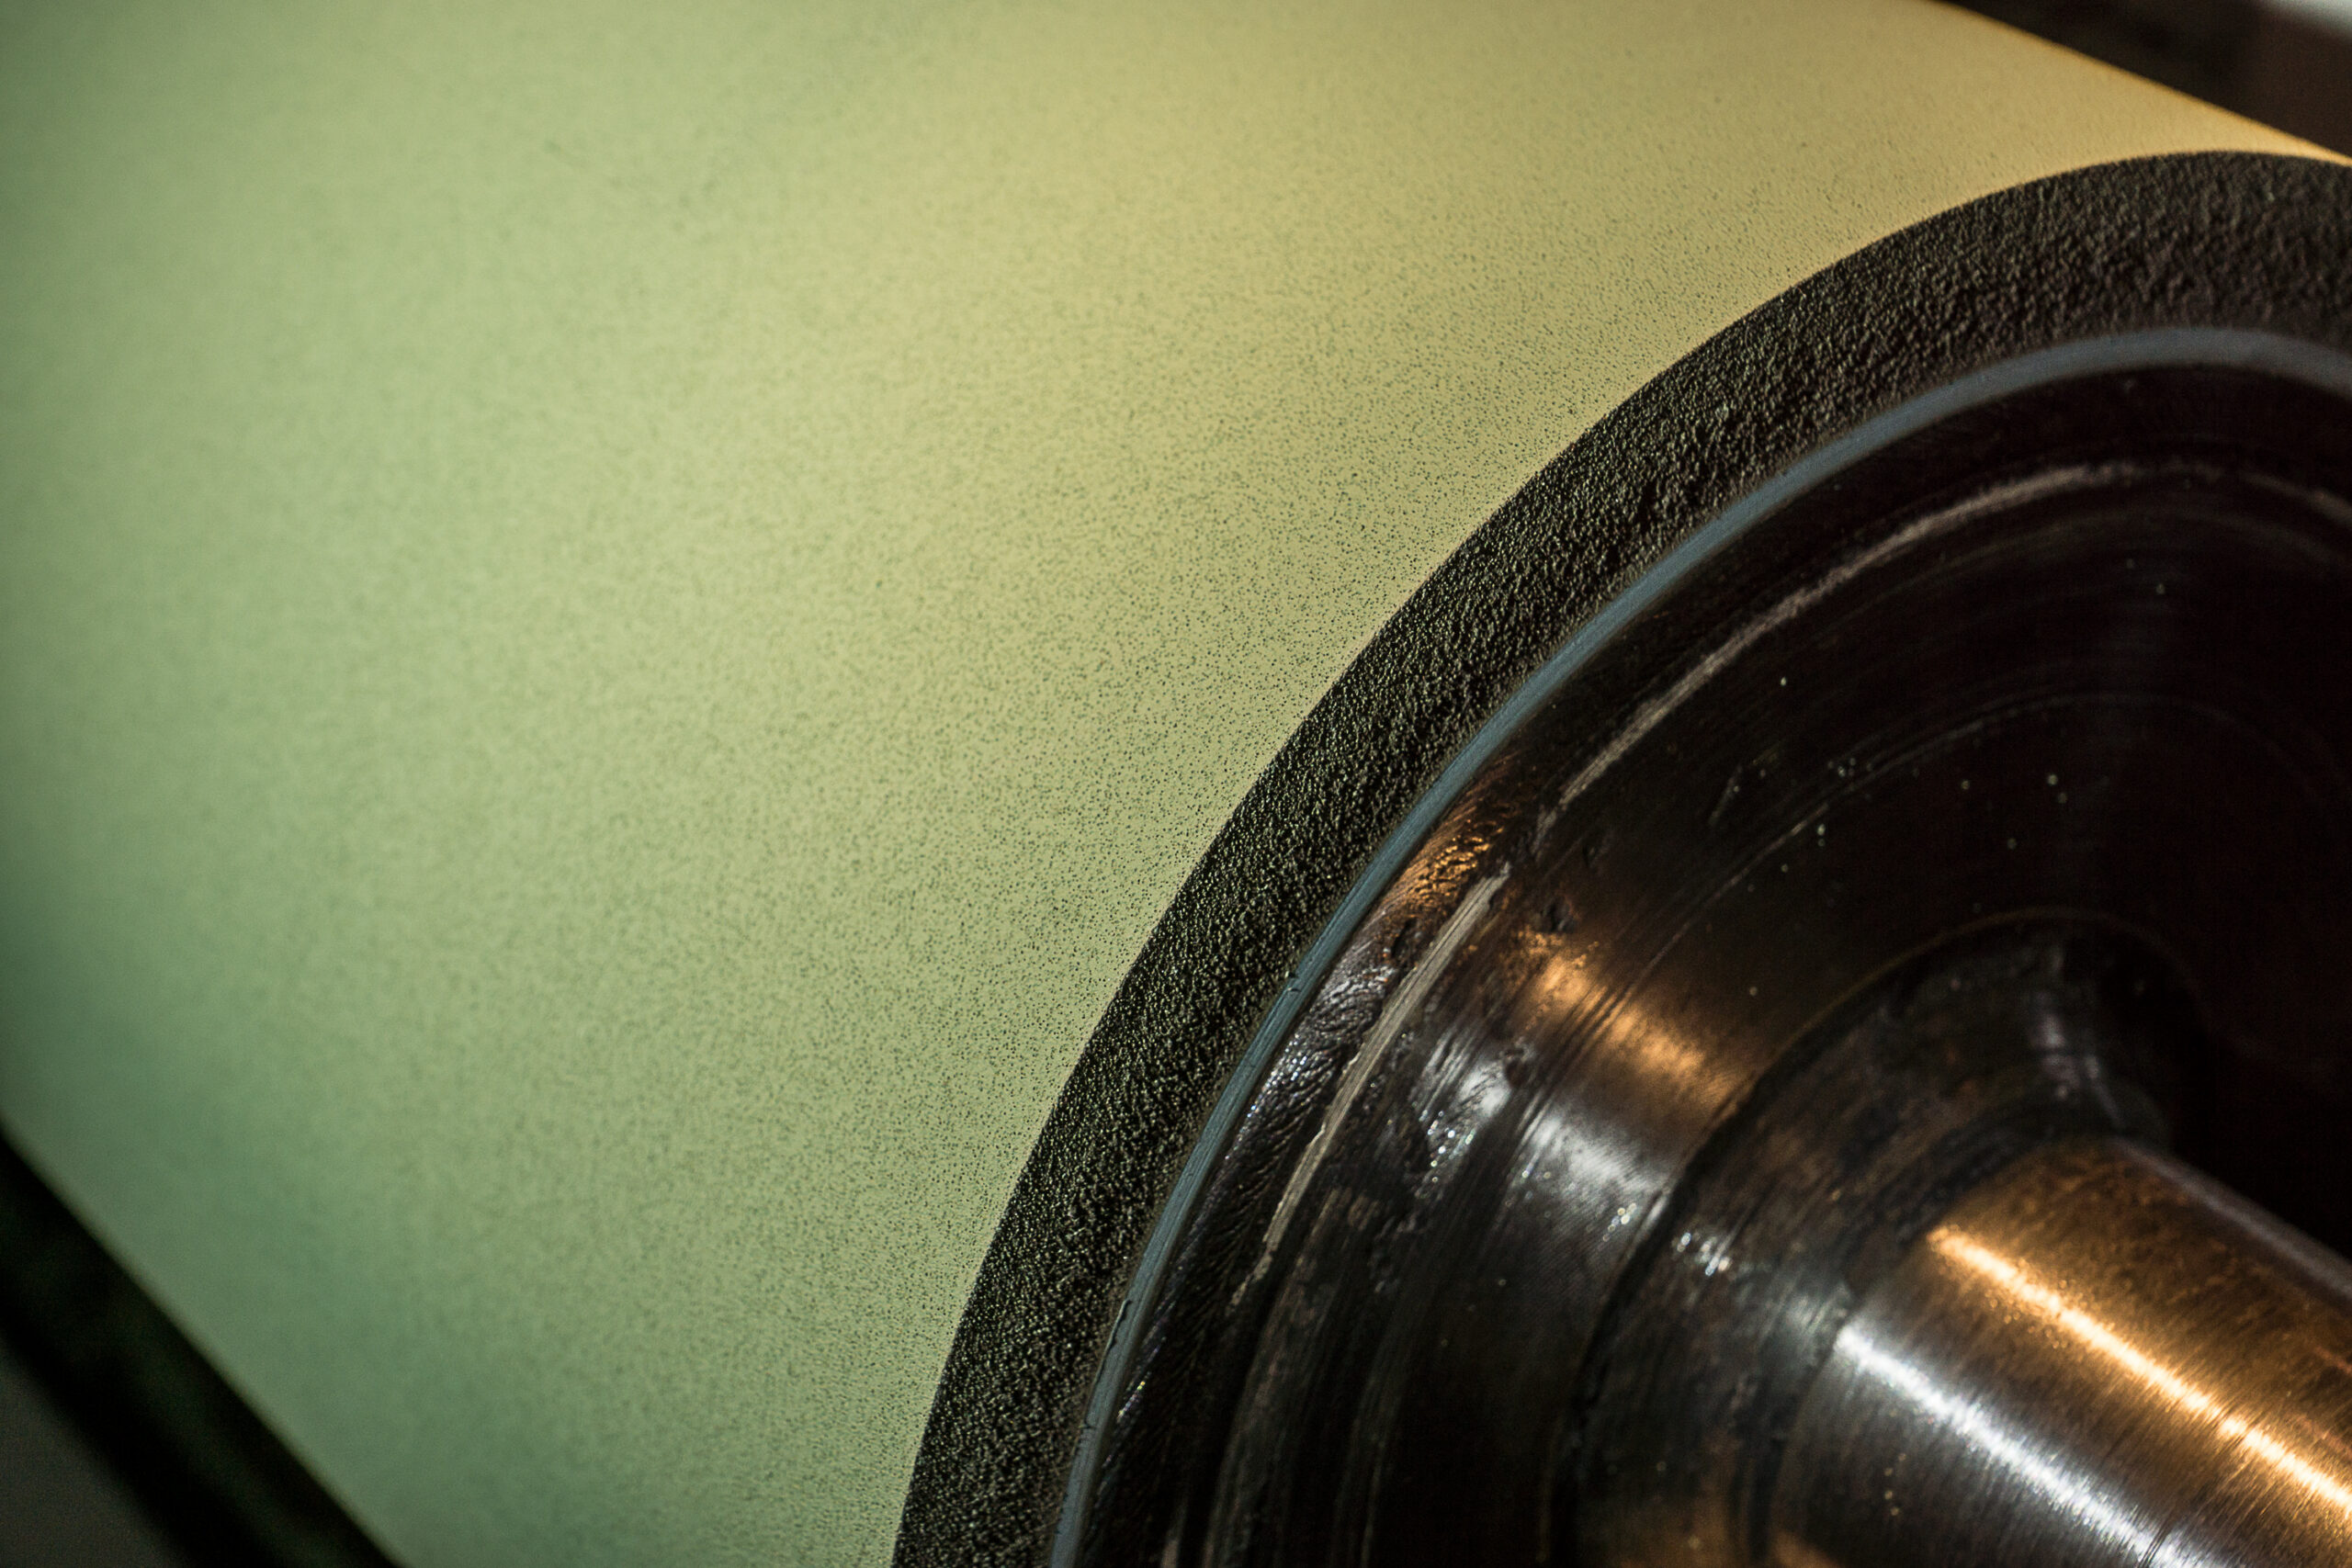
Walce do olejenia i odolejania taśm metalowych
Nanoszenie oleju i odbieranie jego nadmiaru; guma, PU i pokrycia porowate.
Docisk, zwijanie i szlifowanie
Walce do szlifierek szerokotaśmowych
Walce kontaktowe współpracujące z taśmą ścierną przy obróbce elementów metalowych.
Walce dociskowe layon do zwijania taśm metalowych
Docisk taśmy przy zwijanym kręgu; nowe wykonania, pokrycia i regeneracja.
Kalandrowanie i stabilizacja termiczna
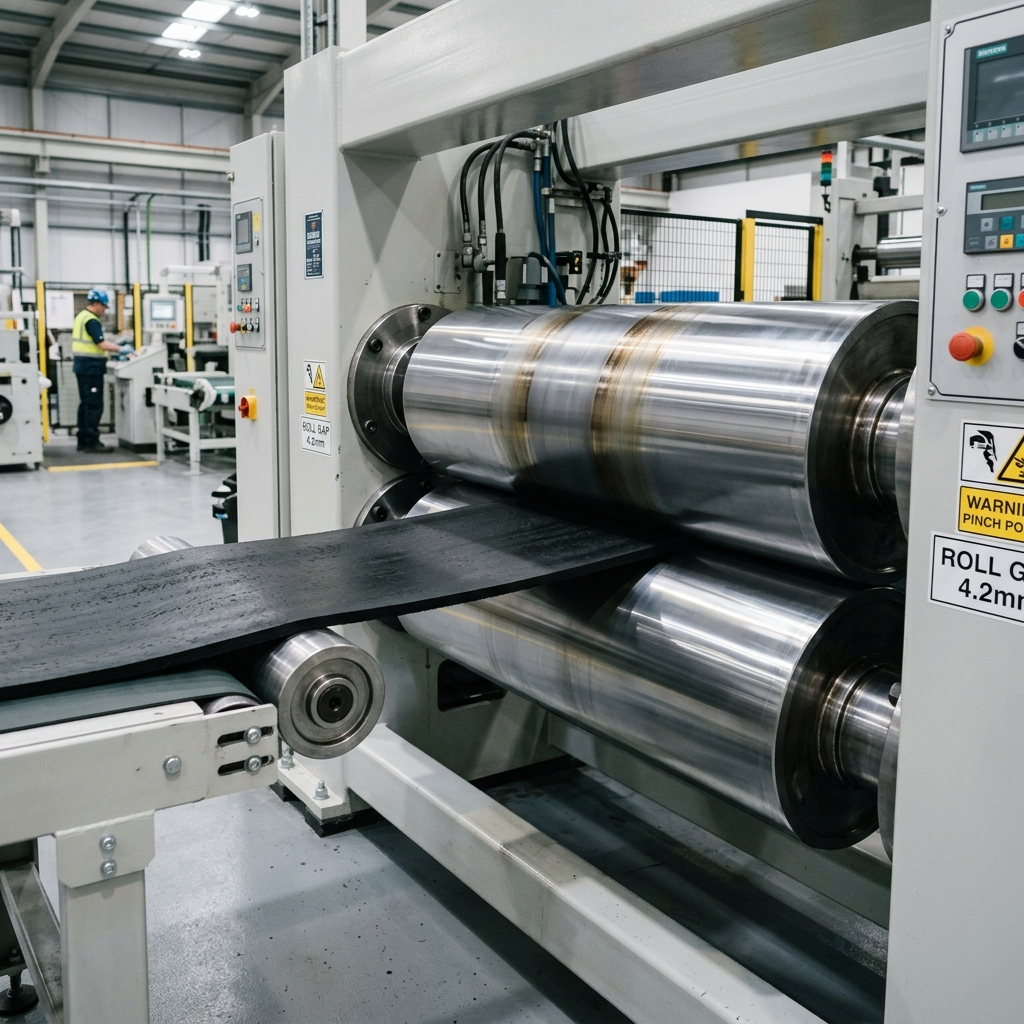
Walce kalandrów
Walce kalandrujące do prasowania, wyrównywania i obróbki taśm metalowych; chrom techniczny lub WC HVOF — oferta PROEXPORT w hardchromeplate.com.
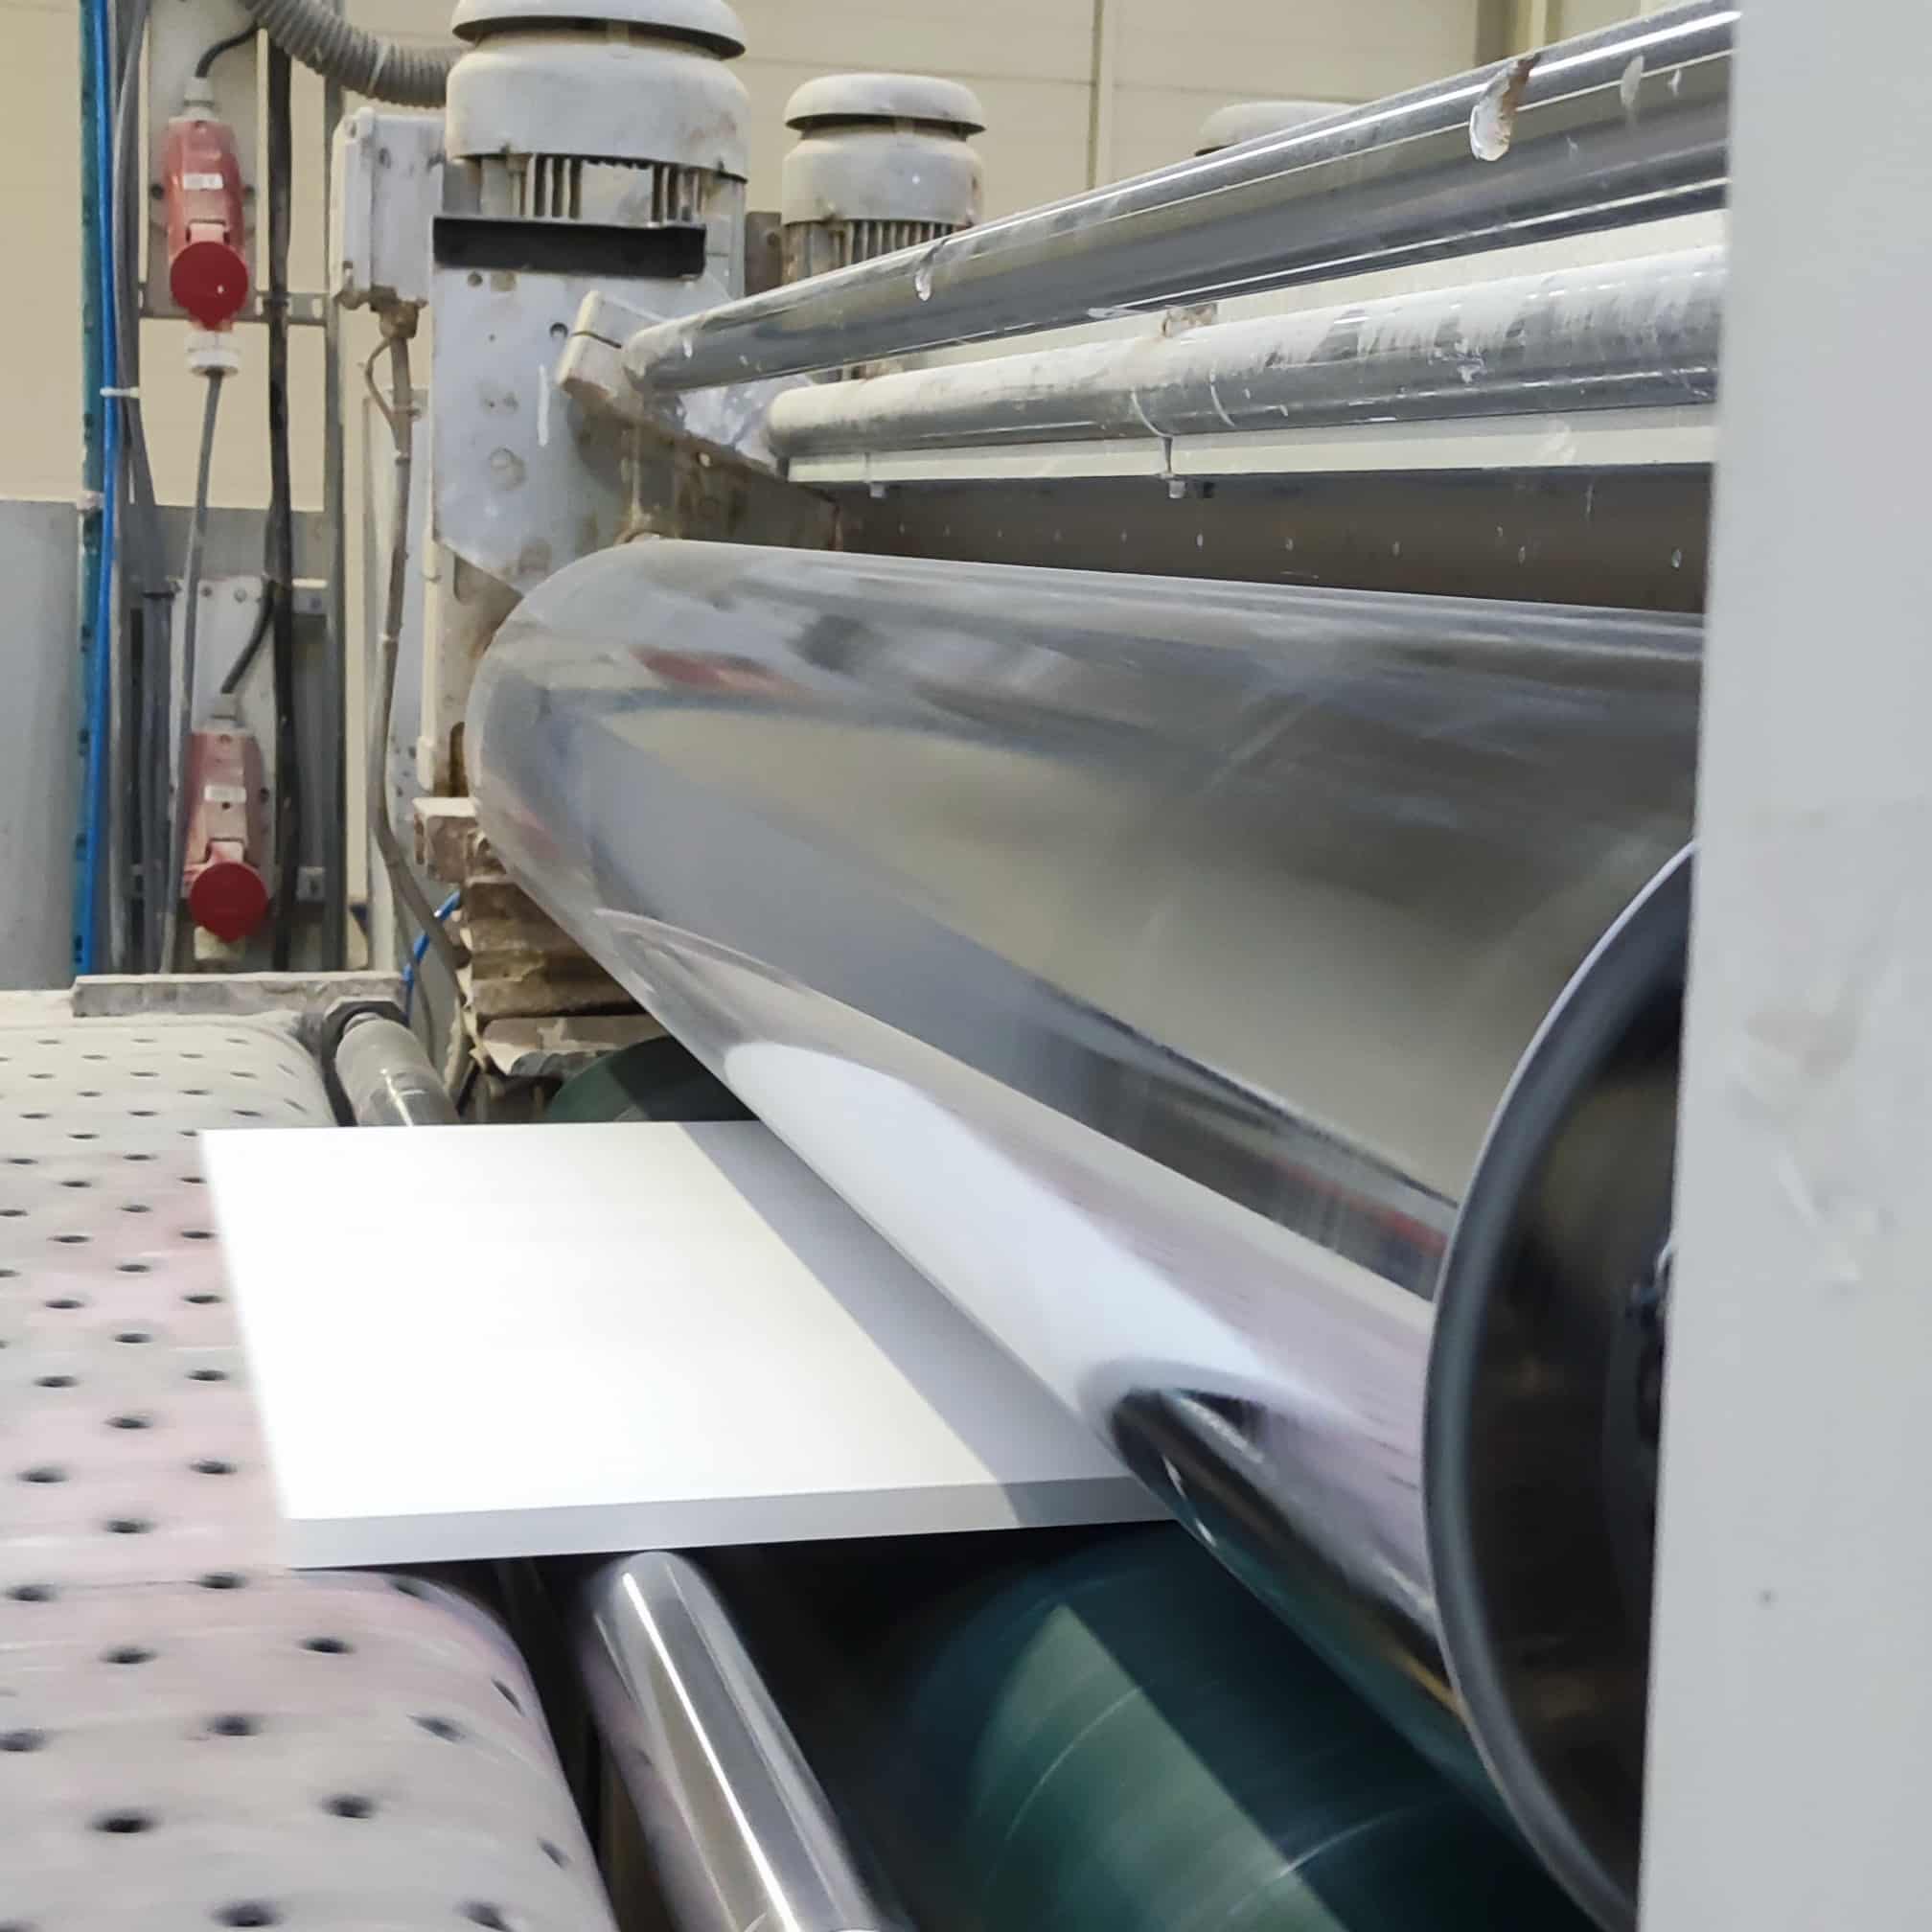
Walce grzewcze i chłodzące
Stabilizacja temperatury, wewnętrzny układ przepływu medium i chromowanie techniczne cylindrów — oferta PROEXPORT w hardchromeplate.com.
Poślizg, ślady na taśmie lub niszczenie pokrycia — co sprawdzić?
Objaw pomaga wybrać obszar kontroli, ale nie przesądza o przyczynie. Powierzchnię walca trzeba ocenić razem z geometrią, ustawieniem zespołu i warunkami pracy.
| Objaw w procesie | Walec i warunki do sprawdzenia |
|---|---|
| Poślizg w zespole naciągu i rysy na taśmie | W bridle znaczenie ma tarcie między pokryciem a taśmą. Do oceny należą powierzchnia robocza, zużycie i kontakt z olejem procesowym. |
| Smugi lub nierówna warstwa po powlekaniu | Czystość i gładkość walca nanoszącego, stan pokrycia i jego zgodność z preparatem. Pęcznienie może zmieniać powierzchnię roboczą. |
| Pęcznienie, mięknięcie lub twardnienie powłoki | Mieszanka, medium procesowe i środek myjący; ich stężenie, temperatura i czas kontaktu z elastomerem. |
| Nacięcia, wykruszenia albo odspajanie | Kontakt z ostrą krawędzią, przeciążenie, przegrzanie oraz stan połączenia pokrycia z rdzeniem. Uszkodzenie wymaga oceny elementu. |
| Nierówne zużycie lub problem z montażem | Średnica i geometria walca, bicie rdzenia, równoległość zespołu, czopy i gniazda łożyskowe. Samo nowe pokrycie nie naprawia zużytych powierzchni montażowych. |
Naciąg wymaga przyczepności, powlekanie — czystej powierzchni
Walec bridle pracuje w zespole naciągu taśmy. Pokrycie musi współpracować z metalem przy kontakcie z olejami procesowymi oraz obciążeniach mechanicznych. Tarcie jest istotne dla ograniczania poślizgu i rysowania taśmy.
W powlekarce gładka, czysta powierzchnia walca nanoszącego uczestniczy w przenoszeniu preparatu. Zużycie i pęcznienie od chemii mogą zakłócać tę pracę. Materiału pokrycia nie dobiera się wyłącznie według jego twardości.
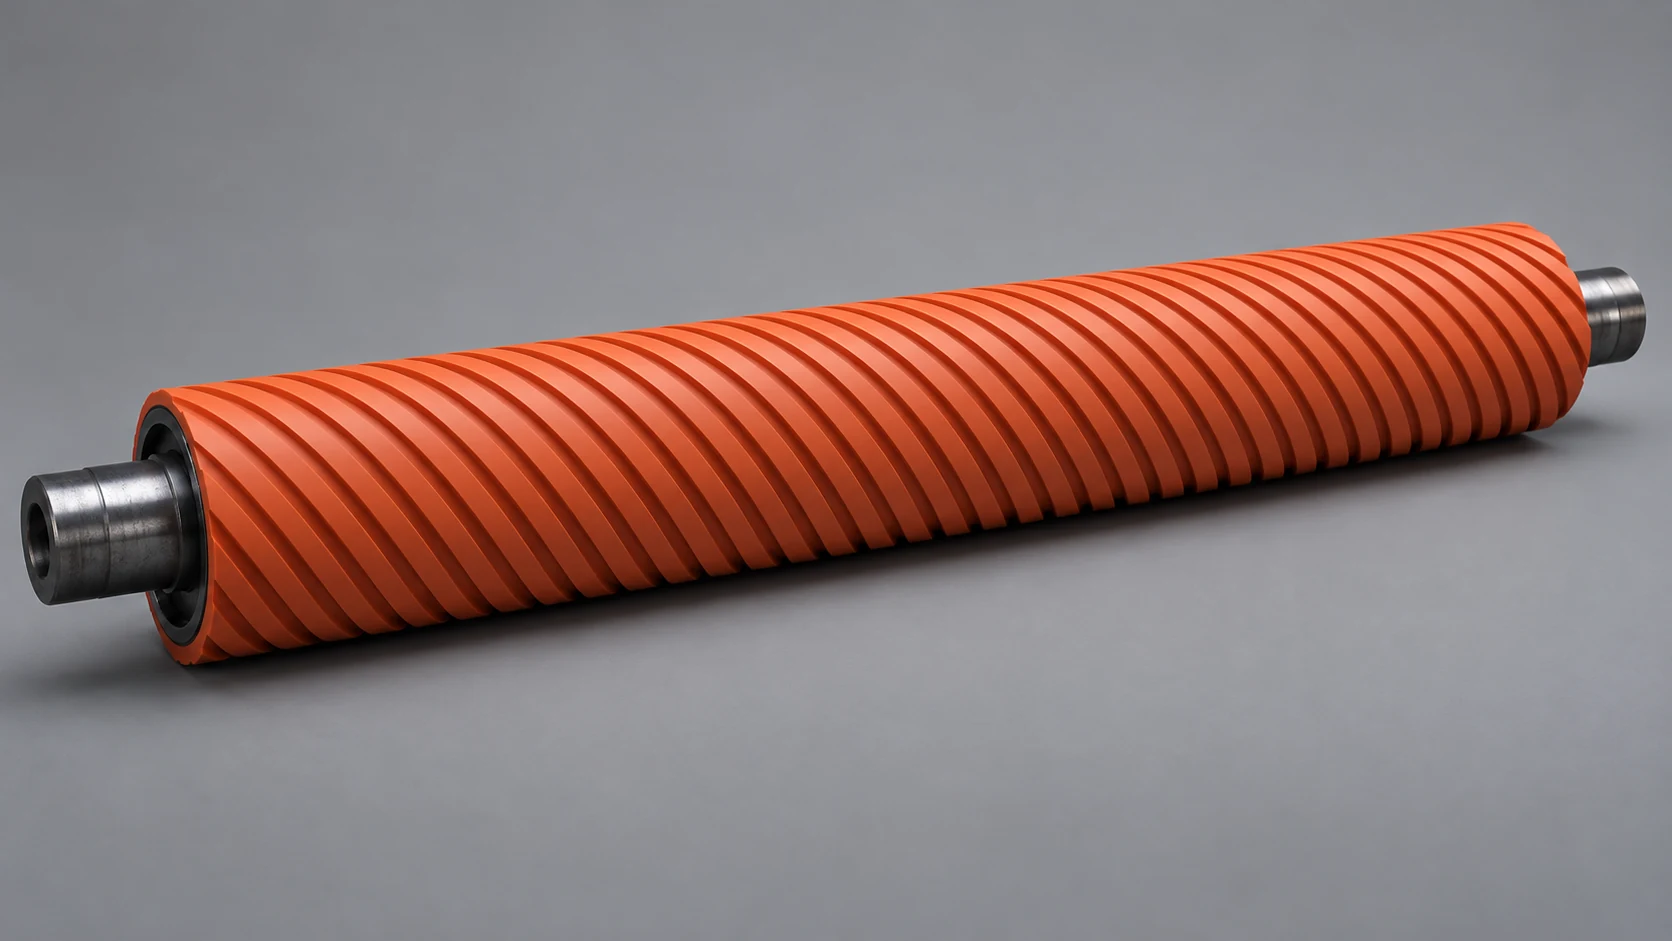
Rowkowanie bridle stosuje się do kształtowania przyczepności i odprowadzania cieczy ze strefy styku. Powierzchnie gładkie i rowkowane są różnymi wariantami wykonania; rodzaj oraz wymiary rowków trzeba uzgodnić dla konkretnego walca i linii.
Odchylenie, centrowanie i akumulator taśmy
Deflector — zmiana kierunku
Walec odchylający zmienia tor taśmy. Funkcja dotyczy miejsca prowadzenia i kierunku przejścia materiału.
Steering — układ prowadzenia
Walec pracuje w zespole korygującym tor taśmy wraz z mechaniką i sterowaniem tego układu.
Accumulator / looper
Walce prowadzą i podpierają taśmę w zasobniku. Pozycję i napęd określa konstrukcja akumulatora.
Chemia, krawędzie i nacisk zmieniają dobór pokrycia
Olej, kąpiel i mycie
Dobór obejmuje konkretny preparat, jego stężenie, temperaturę i czas kontaktu. Środek myjący sprawdzamy osobno — może oddziaływać na pokrycie inaczej niż medium procesowe.
Krawędzie taśmy i zużycie
Odporność na ścieranie i nacięcia rozpatrujemy dla miejsca pracy walca. Specjalny PU może zwiększać odporność na nacięcia, ale kontakt z ostrą krawędzią nadal może uszkodzić powierzchnię.
Docisk i geometria styku
Twardość, grubość i geometria pokrycia wpływają na ugięcie pod obciążeniem. Średnicę końcową i wymagania powierzchni ustalamy dla konkretnego zespołu współpracujących walców.
Jakie pokrycia oferujemy do poszczególnych funkcji?
W liniach obróbki taśmy występują oleje procesowe, kąpiele trawiące, środki przygotowania powierzchni, pasywacje i preparaty powłokowe. Dobór obejmuje rzeczywisty skład i warunki kontaktu; oznaczenie „guma” albo „PU” nie określa odporności konkretnej mieszanki.
| Miejsce pracy walca | Dostępny zakres pokryć |
|---|---|
| Bridle / tension, pinch / snubber, deflector / steering i akumulator | Guma i PU; nowe wykonania, nowe pokrycia i regeneracja według rysunku albo wzoru. |
| Powlekanie metalu: applicator, pickup i metering | Guma, PU, silikon i chrom techniczny. Zgodność materiału sprawdzamy dla konkretnej farby, preparatu, pasywacji i środka myjącego. |
| Olejenie, odolejanie oraz docisk layon przy zwijaniu | Guma, PU i materiały porowate. Rodzaj pokrycia ustalamy dla funkcji walca i warunków kontaktu z olejem. |
Regeneracja czy kompletny nowy walec?
Sprawny albo naprawialny rdzeń może otrzymać nową powierzchnię roboczą. Przed pokrywaniem oceniamy czopy, gniazda łożyskowe, geometrię, korozję, pęknięcia i wcześniejsze naprawy. Zakres może objąć naprawę części metalowej i nowe pokrycie.
Jeżeli rdzenia nie można wykorzystać lub potrzebny jest dodatkowy element na wymianę, wykonujemy nowy walec według dokumentacji albo pomiarów wzoru. Nieodtwarzalne wymiary nominalne, tolerancje i materiał uzgadniamy przed wykonaniem.
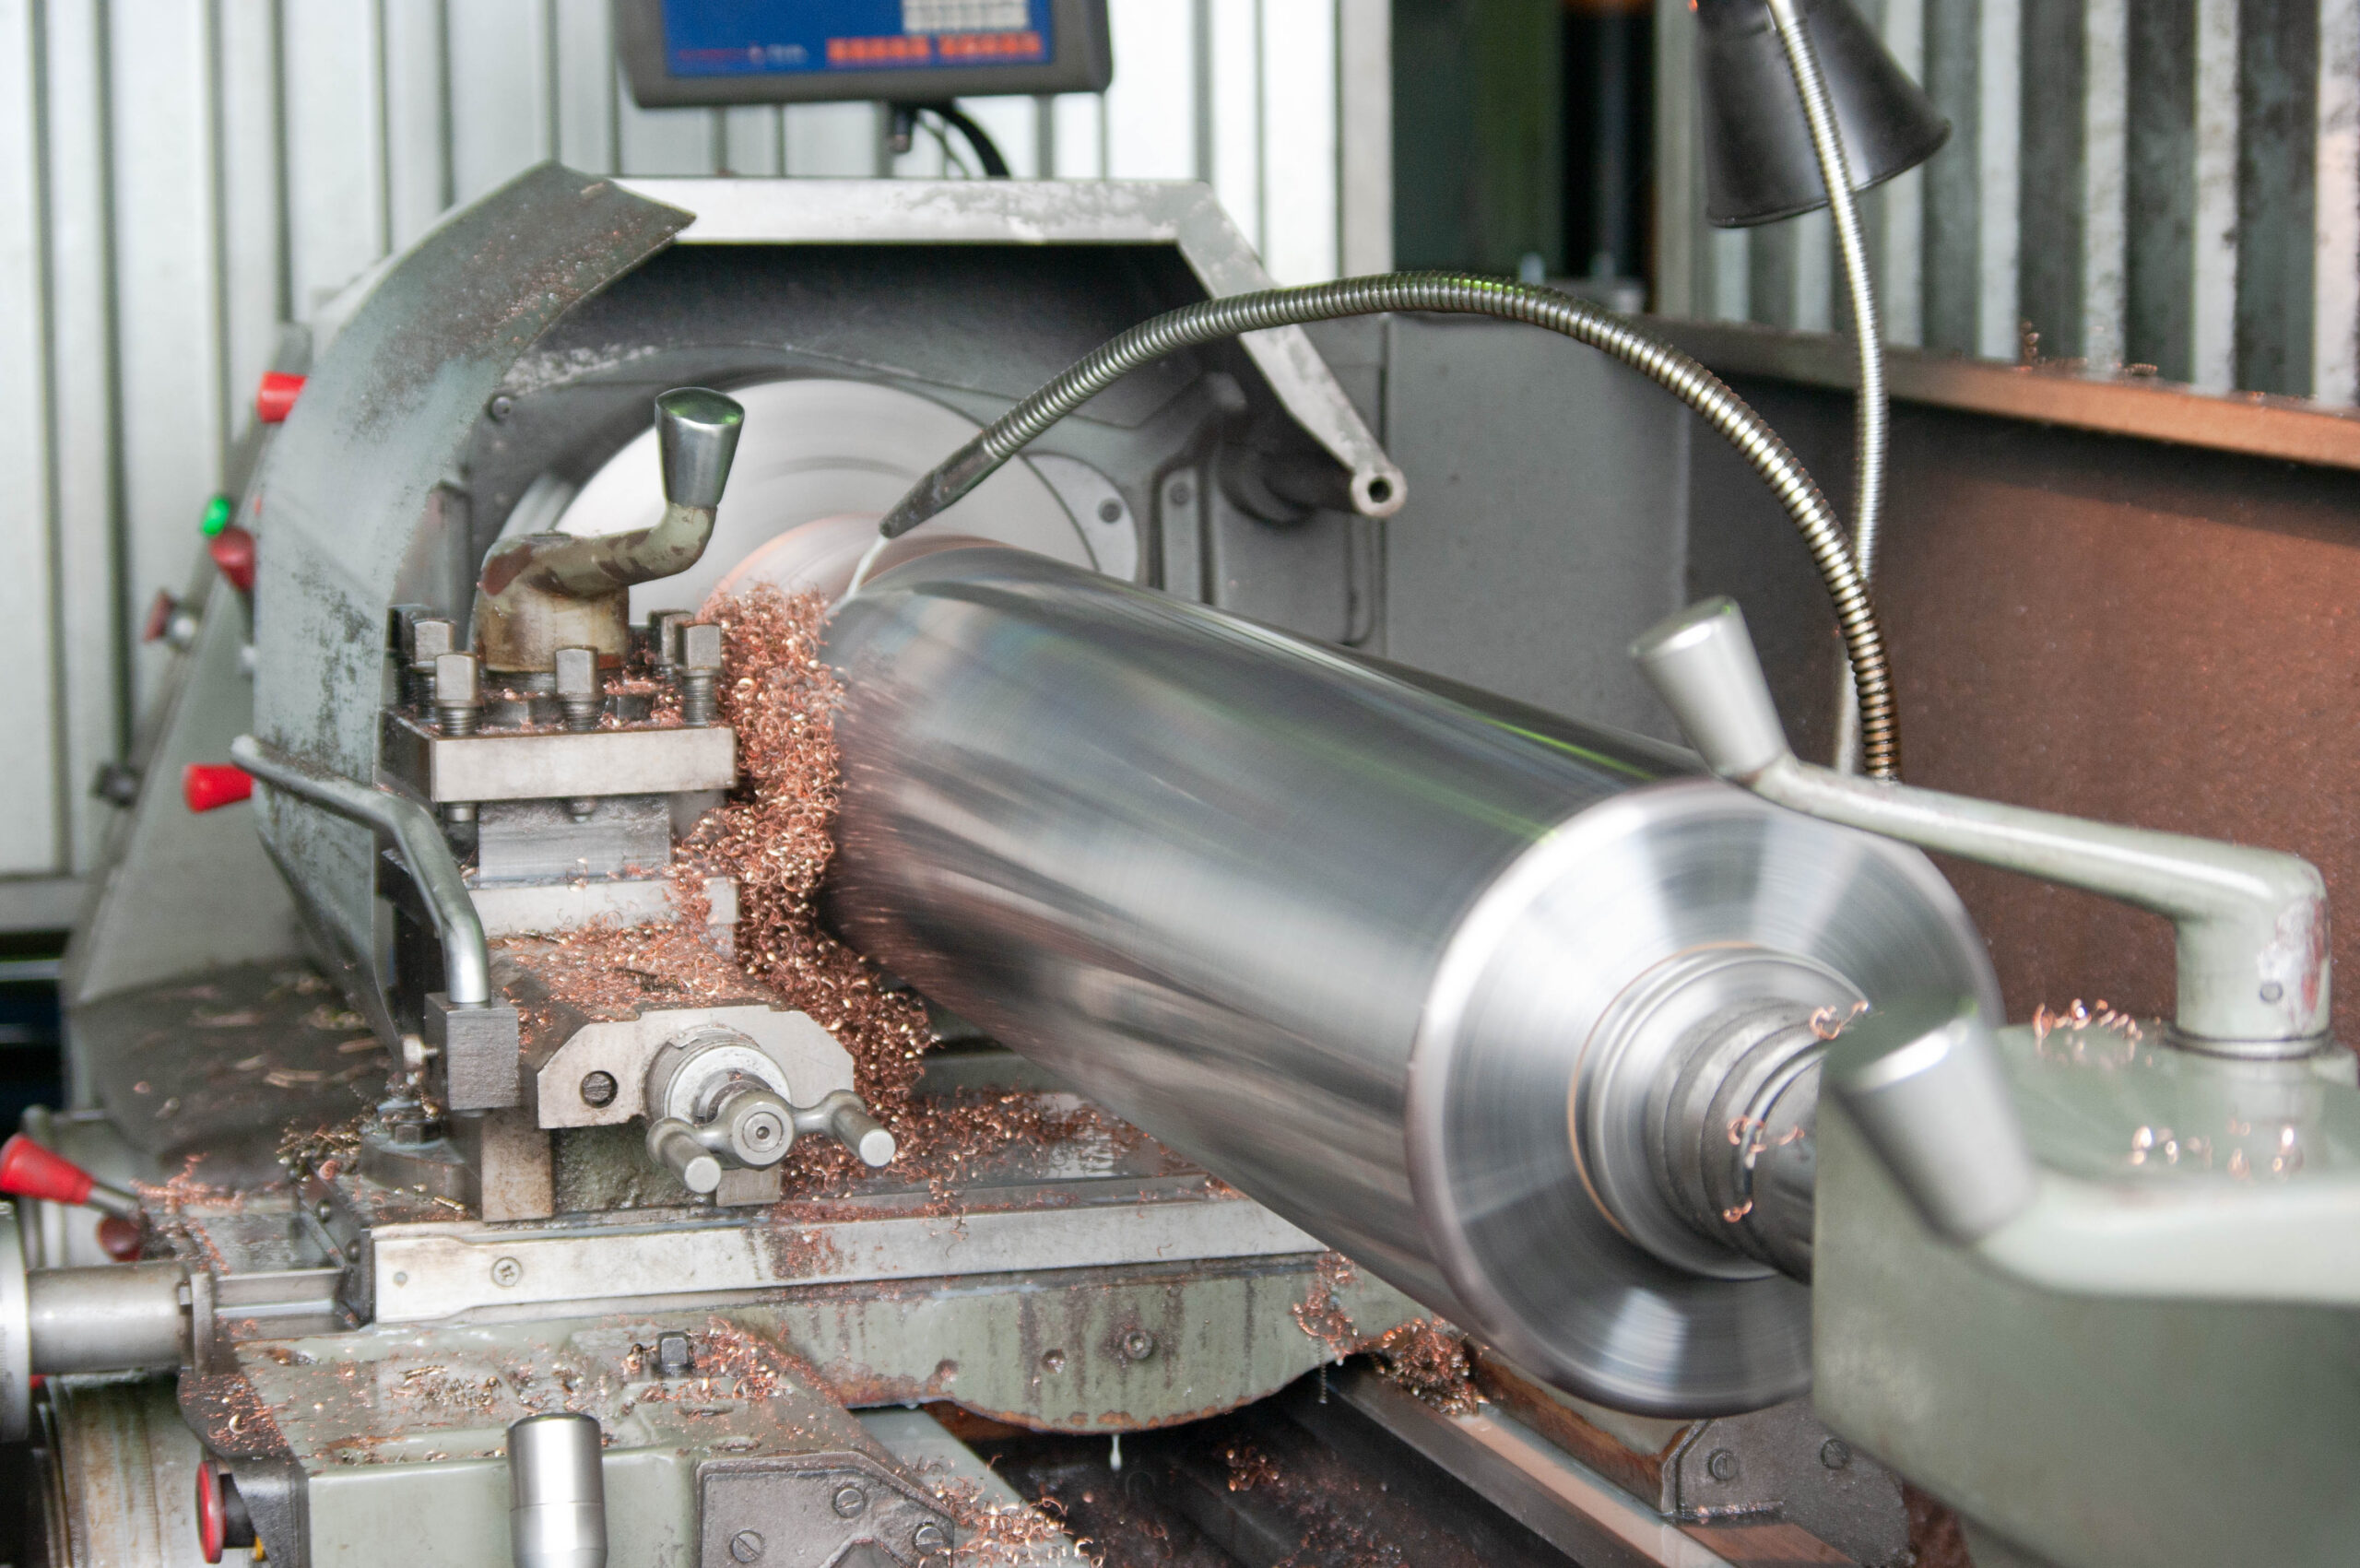
Kontrola i przygotowanie do wysyłki
Wymiary i powierzchnia
Przed wysyłką sprawdzamy twardość, średnicę, długość roboczą i zgodność rowków, jeśli występują. Bicie, chropowatość, geometria i wyważanie wchodzą w kontrolę zgodnie z zakresem zamówienia.
Dokumentacja na życzenie
Raport pomiarowy, świadectwo materiałowe i protokół wyważania przygotowujemy na życzenie lub zgodnie z zamówieniem. Wymagania odbioru ustalamy dla danego walca.
Odbiór i zabezpieczenie
Organizujemy odbiór walca do regeneracji. Duże i precyzyjne walce zabezpieczamy w skrzyniach z podparciem na czopach, tak aby powłoka nie opierała się o opakowanie.
Walce do linii obróbki taśmy metalowej
Wykonujemy nowe walce i rolki oraz regenerujemy pokrycia do linii poniższych producentów. Zakres dotyczy wskazanych elementów linii.
SMS group
Linie trawienia i obróbki taśmy
- Walce odciskające w sekcji mokrej
- Rolki prowadzące i ciągnące
ANDRITZ Metals
Linie wykańczania taśmy i kręgów
- Walce dociskowe
- Rolki transportowe i prowadzące
Danieli Wean United
Linie trawienia i płukania taśmy
- Walce odciskające w płukaniu
- Rolki prowadzące taśmę
Fives
Linie przetwarzania taśmy stalowej
- Rolki transportowe i ciągnące
- Walce dociskowe w torze taśmy
Tenova
Linie obróbki i powlekania taśmy
- Rolki prowadzące taśmę
- Walce dociskowe i nanoszące
Fagor Arrasate
Linie cięcia i przewijania taśmy metalowej
- Walce ciągnące i dociskowe
- Rolki transportowe
Primetals Technologies
Linie obróbki i wykańczania taśmy
- Rolki prowadzące
- Walce odciskające i dociskowe
GEORG
Linie cięcia i wykańczania taśmy metalowej
- Rolki transportowe i ciągnące
- Walce dociskowe
Nie widzisz swojej maszyny na liście?
Wykonujemy również walce i rolki do linii oraz urządzeń innych producentów. Dobierzemy nowe wykonanie lub regenerację także wtedy, gdy Twojej maszyny nie ma na liście.
Jakie dane wysłać do wyceny?
Rozmowę można rozpocząć od zdjęcia i podstawowych wymiarów albo od przesłania zużytego walca do pomiaru. Do ustalenia materiału, geometrii i zakresu prac służą poniższe dane.
Operacja i tor taśmy
- Funkcja walca, producent/typ linii i pozycja w zespole; zdjęcie lub schemat.
- Rodzaj i szerokość taśmy, nacisk/naciąg, prędkość oraz temperatura.
Media i powierzchnia
- Kąpiele/oleje z nazwą lub kartą, stężeniem i warunkami kontaktu; środki myjące.
- Dla powlekania lub olejenia: wymagane nanoszenie/pozostałość z jednostką i metodą kontroli.
Walec i zakres
- Rysunek lub wzór, średnica, długość robocza, czopy, bicie i wymagania montażowe.
- Pokrycie, twardość, grubość, rowki i zdjęcia zużycia; nowe wykonanie, pokrycie albo regeneracja.
Pytania przed doborem i regeneracją walca
Czy rysy i poślizg w bridle oznaczają konieczność zmiany materiału?
Nie przesądzają o tym. Przyczepność pokrycia ma znaczenie, ale trzeba również ocenić zużycie i stan powierzchni oraz kontakt z olejem procesowym. Zmianę mieszanki rozpatrujemy razem z warunkami pracy walca.
Czy taka sama twardość oznacza taką samą odporność na olej?
Nie. Twardość opisuje tylko jedną właściwość pokrycia. Zgodność z olejem i środkiem myjącym zależy od konkretnej mieszanki, stężenia, temperatury i czasu kontaktu.
Czy zmiana środka myjącego wymaga sprawdzenia pokrycia?
Tak. Nieodpowiedni środek może powodować pęcznienie, mięknięcie lub kruszenie elastomeru. Przy zmianie preparatu sprawdzamy jego zgodność z mieszanką i warunki stosowania.
Czy bridle na mokrej linii zawsze powinien mieć rowki?
Nie wynika z tego uniwersalne zalecenie. Dostępne są powierzchnie gładkie, teksturowane i różne układy rowków do przyczepności oraz odprowadzania cieczy. Wybór dotyczy konkretnej pozycji, stanu taśmy i warunków styku; nie przenosimy jednego wzoru rowków na wszystkie walce.
Czy regeneracja może obejmować czopy i gniazda łożyskowe?
Tak. Naprawę części metalowej możemy połączyć z nowym pokryciem w jednym zleceniu. Zakres ustalamy po ocenie metalu, geometrii i uszkodzeń rdzenia.
Czy można wykonać walec bez rysunku?
Tak. Mierzymy dostarczony wzór i przygotowujemy dokumentację wykonawczą. Wymiary nominalne, materiał i tolerancje, których nie można odtworzyć ze zużytej części, wymagają uzgodnienia przed wykonaniem.
Czy raport pomiarowy i wyważanie są częścią każdego zamówienia?
Dokumentację pomiarową przygotowujemy na życzenie lub zgodnie z zamówieniem. Wyważanie oraz kontrolę bicia, geometrii i chropowatości uwzględniamy w uzgodnionym zakresie prac i odbioru.
Jak przechowywać zapasowy walec z pokryciem elastomerowym?
Walec należy podpierać na czopach lub w odpowiednich podporach, bez obciążania powierzchni roboczej. Miejsce powinno być suche i ciemne, z ochroną powłoki przed UV, ozonem i długotrwałym odkształceniem.
Omów walec do swojej linii obróbki metalu
Ustalmy materiał powierzchni i zakres prac: nowe pokrycie, naprawę części metalowej albo kompletny nowy walec.