Wymiar · profil · chropowatość
Szlifowanie walców gumowych, PU i silikonowych
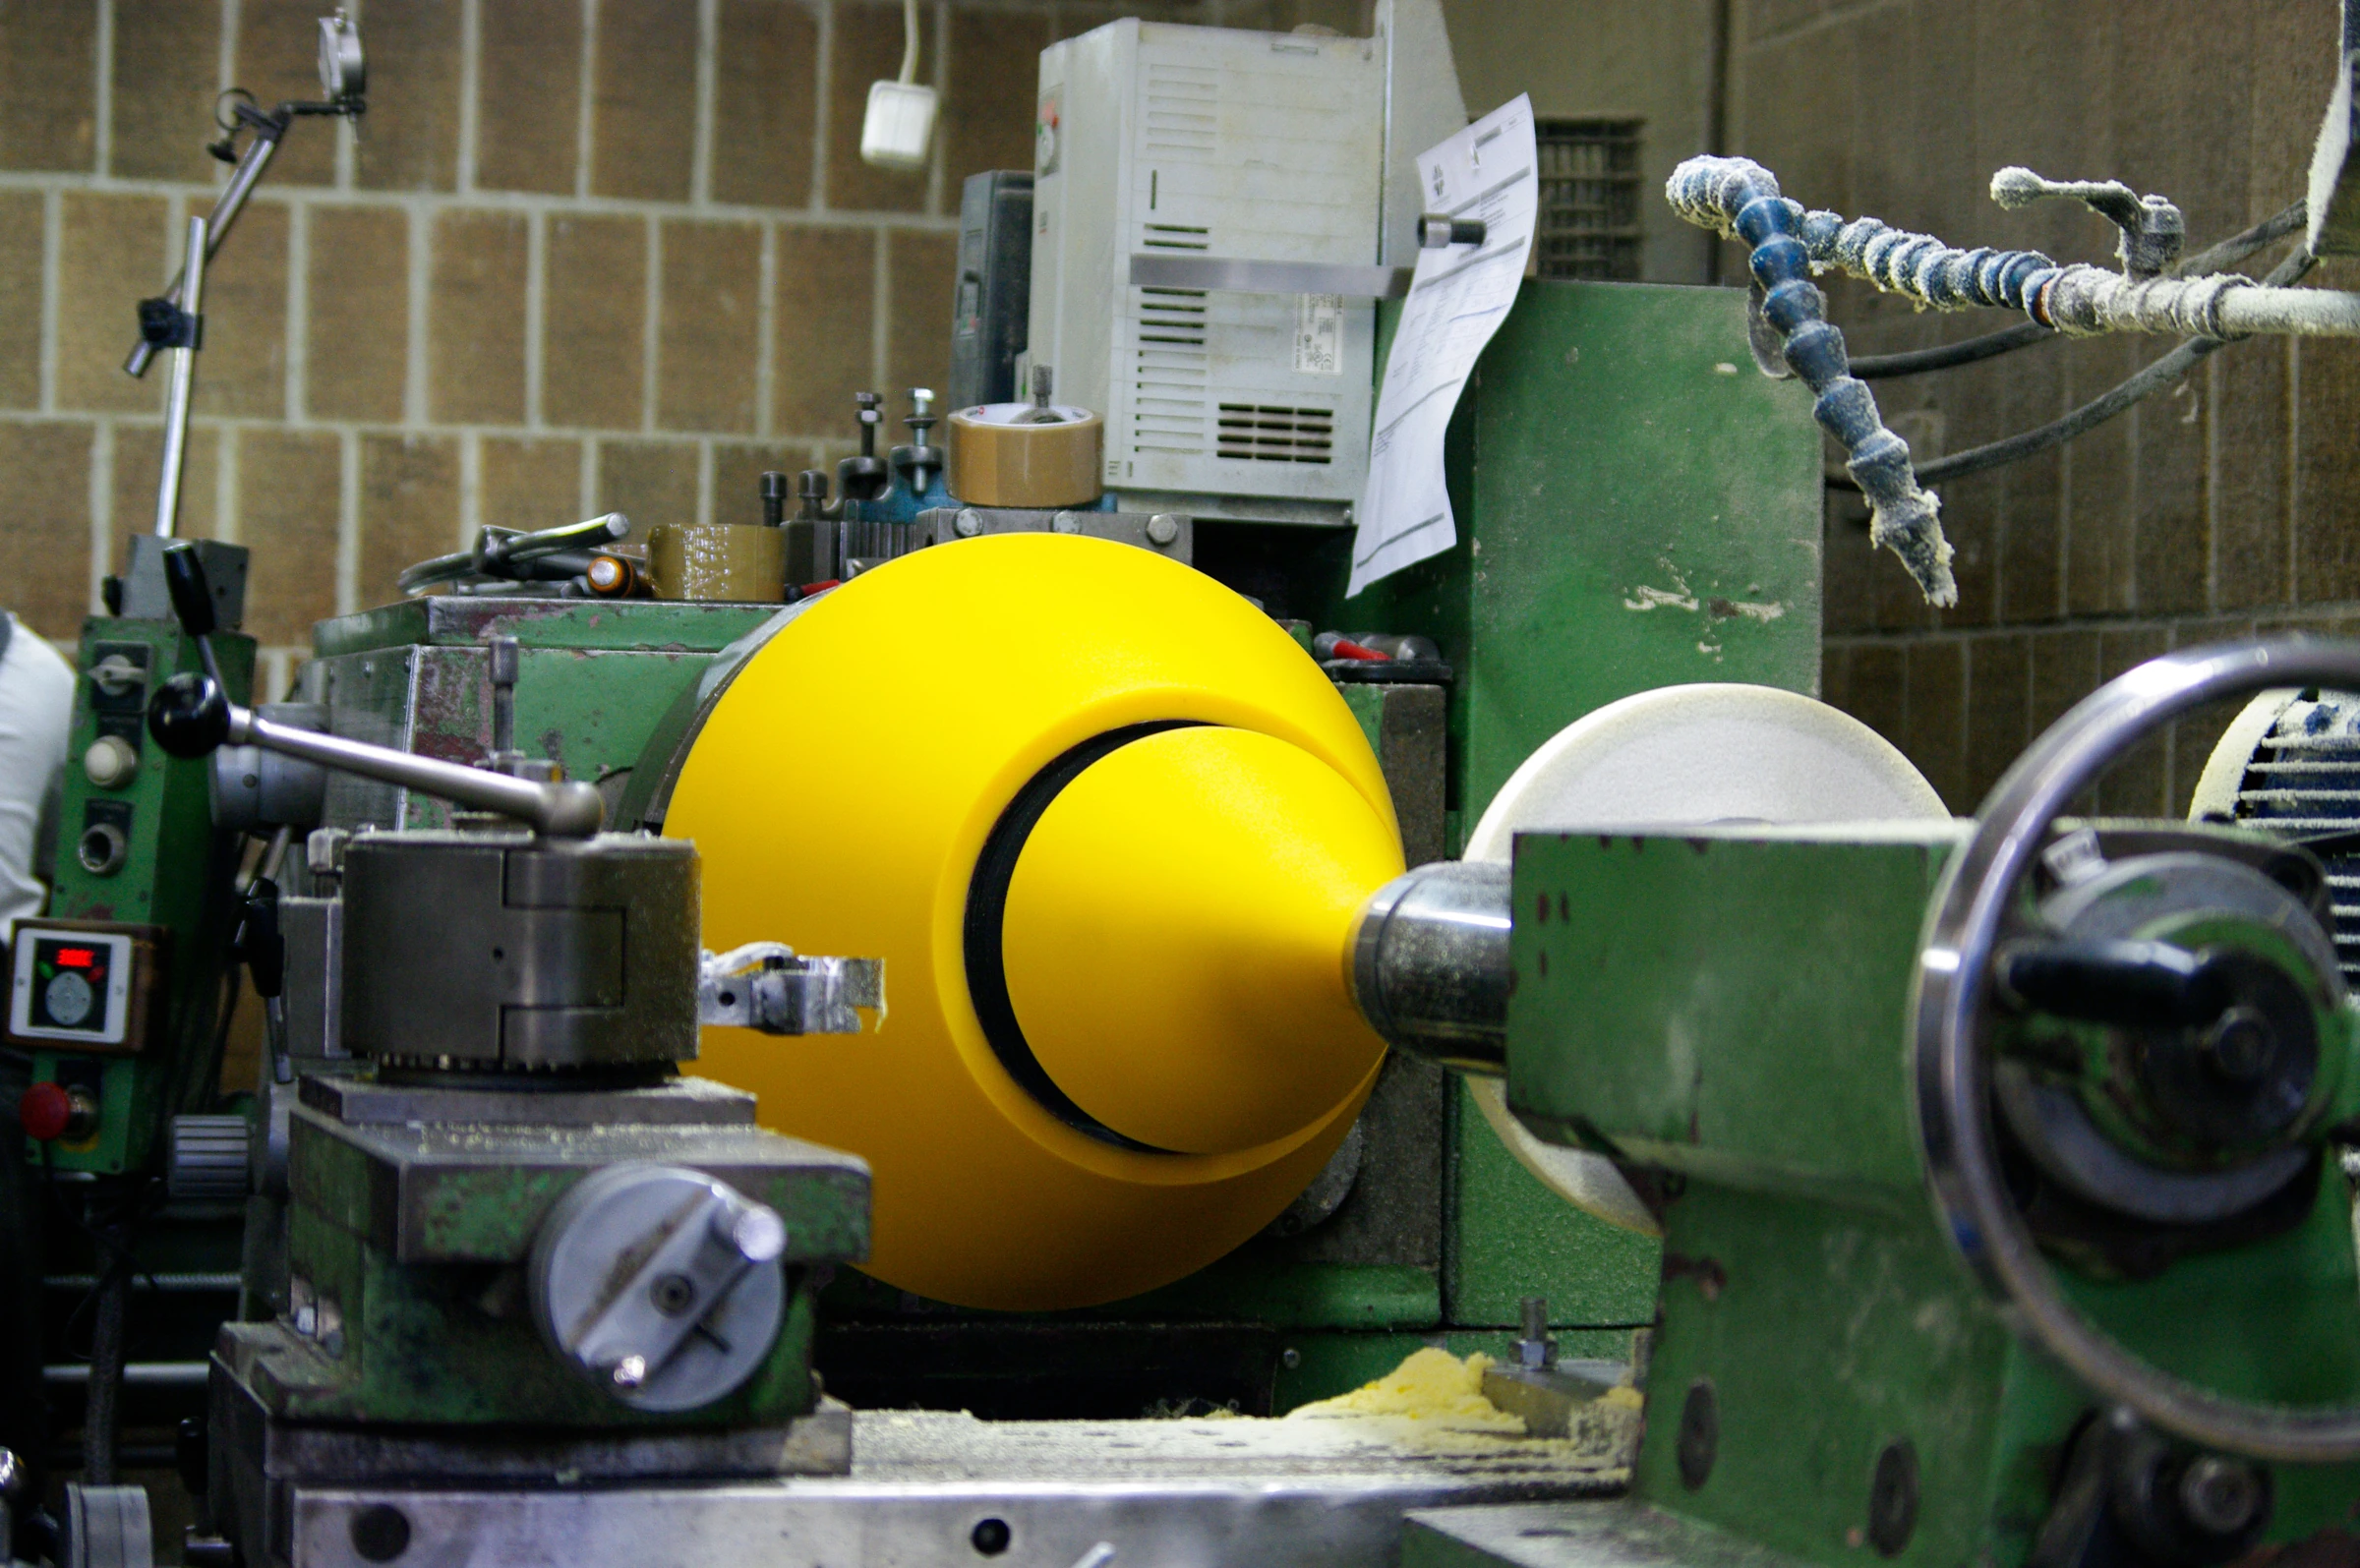
Średnica, profil i stan powierzchni wpływają na kontakt walca z materiałem.
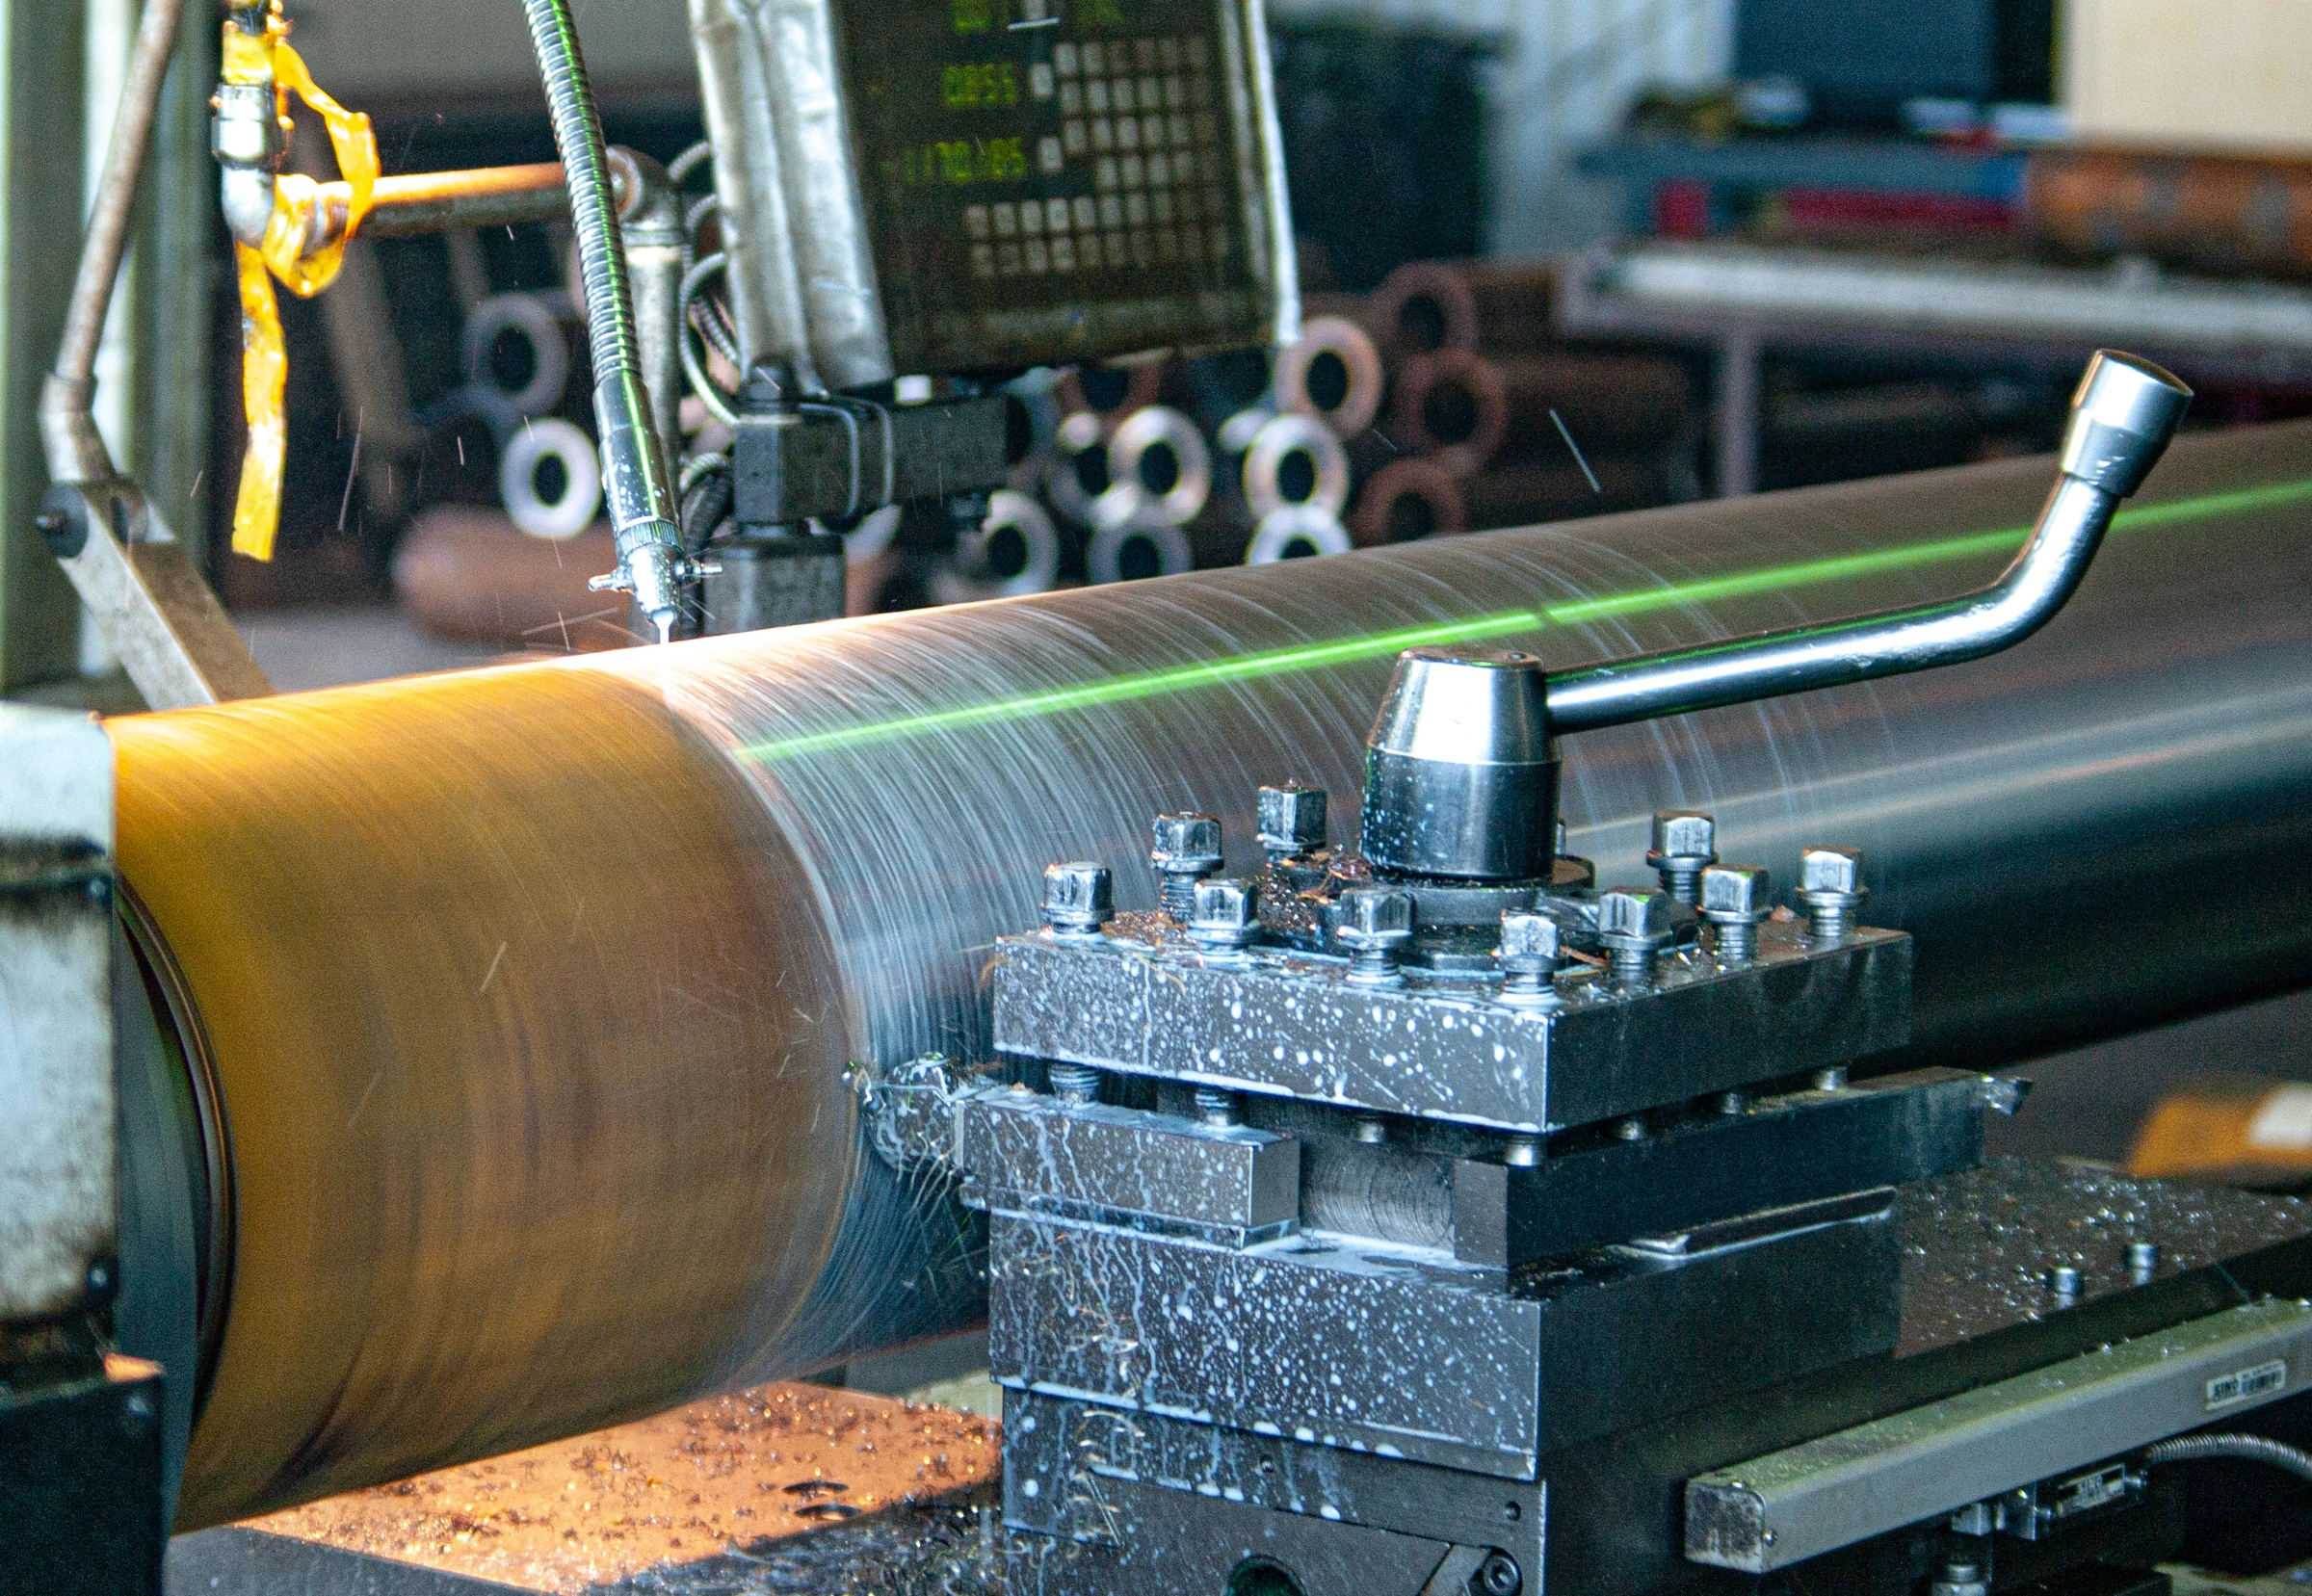
Szlifowanie jest etapem produkcji lub regeneracji w PROEXPORT: nadaje uzgodnioną geometrię i wykończenie. Przy używanej powłoce trzeba najpierw ocenić, czy obróbka pozwoli uzyskać wymagany wymiar.
Szlifowanie czy nowa powłoka?
Głębokość uszkodzenia
Usunięcie wady wymaga zebrania materiału. Pęknięcia, nacięcia lub zużycie trzeba odnieść do pozostałej grubości i stanu powłoki.
Średnica końcowa
Po obróbce walec musi zachować wymiar wymagany w maszynie. Szlifowanie nie uzupełnia utraconego materiału.
Stan elastomeru
Pęcznienie, kruszenie lub odspojenie wymagają oceny przyczyny i możliwości dalszego wykorzystania warstwy, a nie samego wygładzenia powierzchni.
Ustalimy obróbkę powierzchni i możliwość wykorzystania obecnej powłoki w regeneracji walca.
Trzy odrębne wymagania powierzchni
| Wymaganie | Co określa |
|---|---|
| Średnica | Wymiar końcowy powierzchni roboczej i jego tolerancję. |
| Profil | Zmianę średnicy na długości, np. uzgodniony profil baryłkowaty lub stożkowy. |
| Chropowatość | Wykończenie powierzchni. Określenia „gładki” lub „polerowany” nie zastępują uzgodnionego parametru. |
Średnica, profil i bicie opisują różne cechy walca
Średnica robocza określa wymiar powierzchni w danym przekroju. Profil pokazuje, jak ten wymiar zmienia się na długości. Bicie dotyczy zmiany wskazania względem przyjętej osi pomiaru. Te wymagania mogą występować razem, lecz każde odpowiada na inne pytanie o gotowy walec.
Chropowatość po szlifowaniu gumy, PU i silikonu
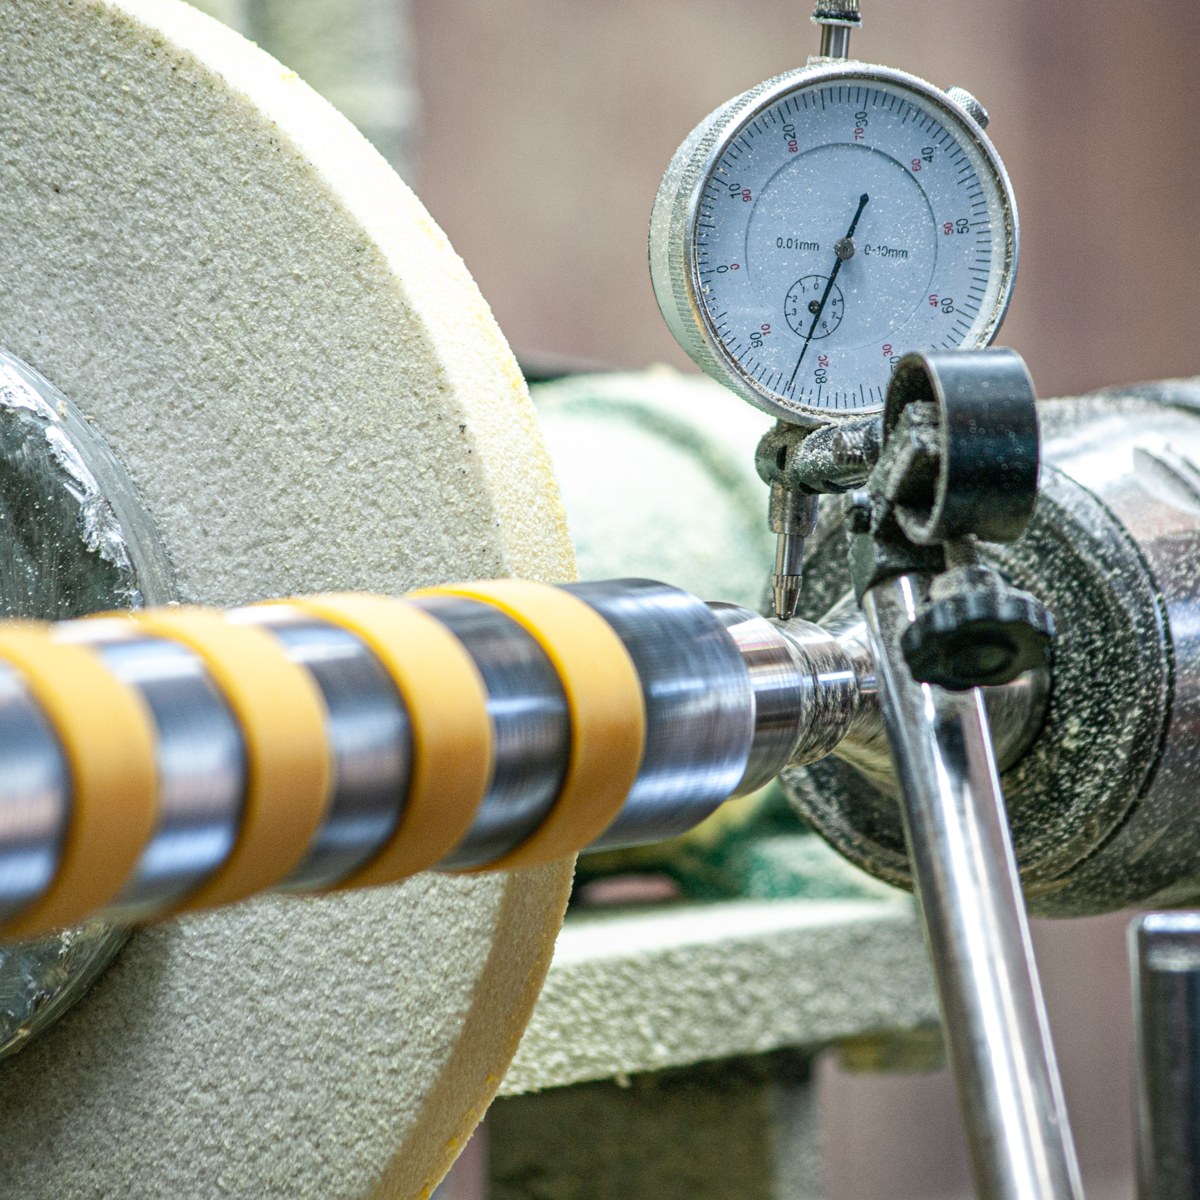
Rodzaj elastomeru i twardość wpływają na uzyskane wykończenie. Podobna operacja nie musi dać takiej samej chropowatości w miękkiej gumie i innej recepturze PU. Materiał trzeba więc powiązać z wymaganym parametrem powierzchni oraz sposobem jego sprawdzenia.
Kiedy stosuje się szlif baryłkowaty?
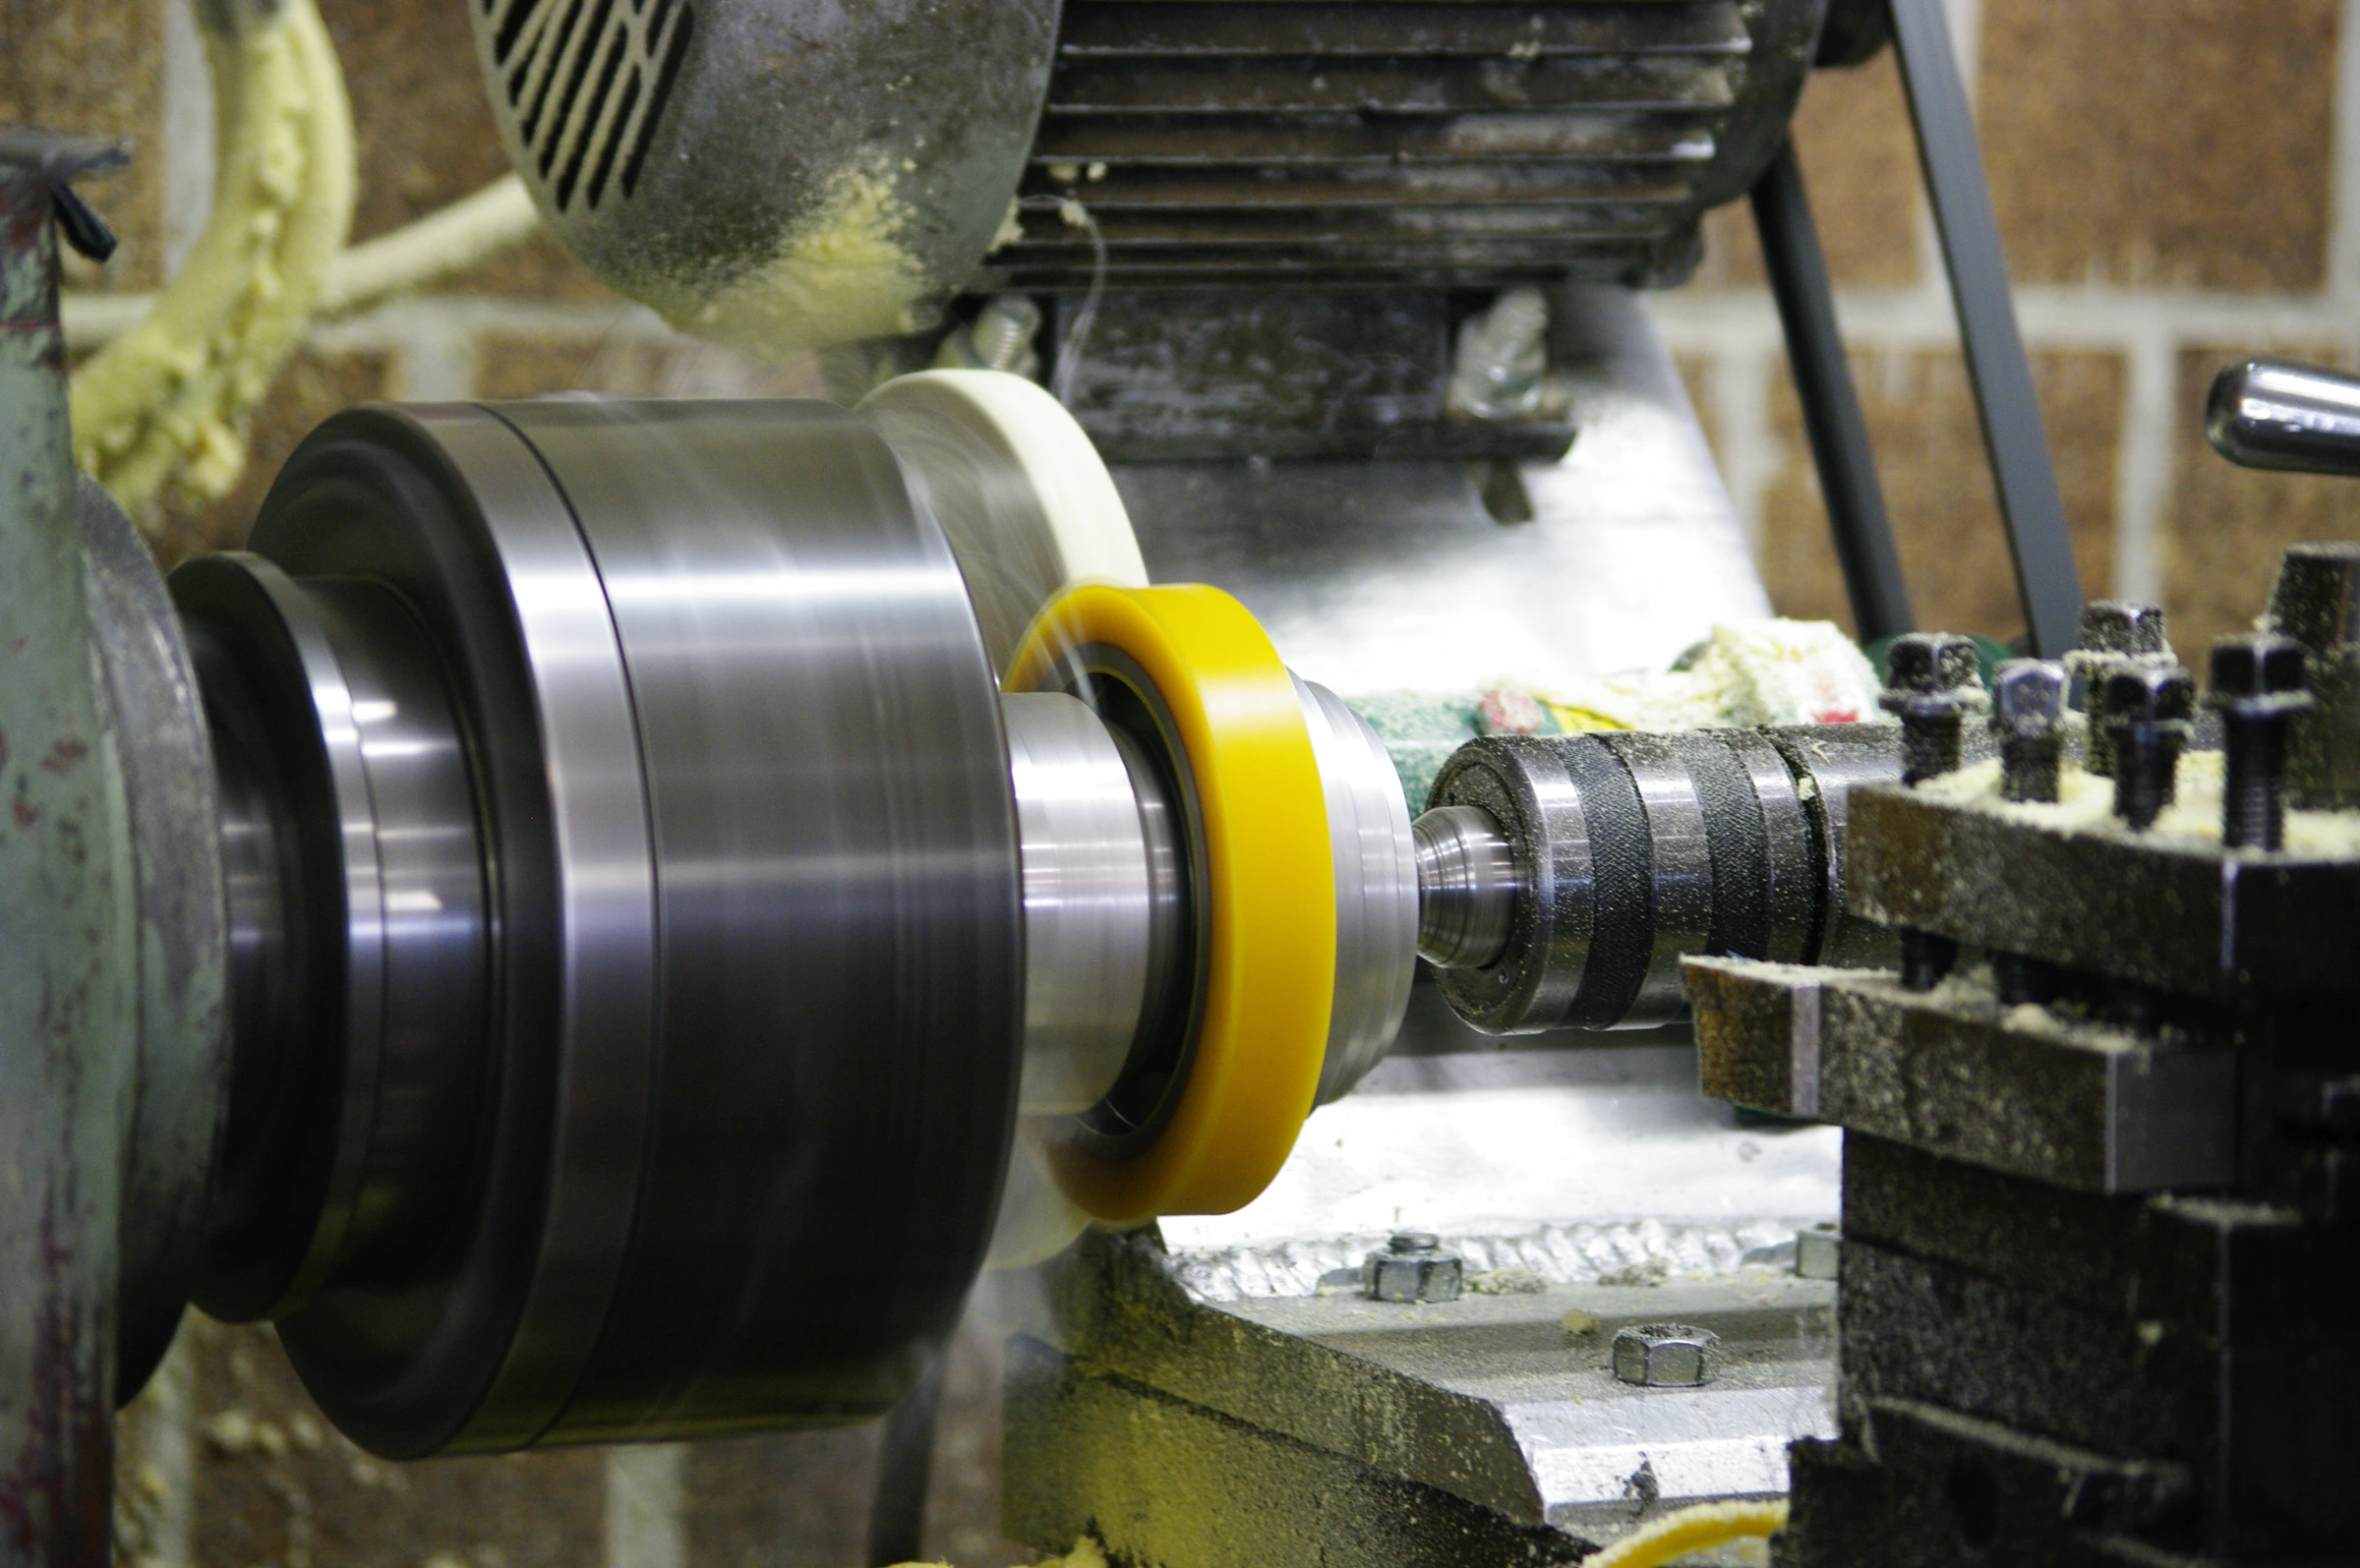
Kontrolowana zmiana średnicy na długości roboczej może w określonym zastosowaniu kompensować ugięcie i pomagać wyrównać docisk. Wymaganą krzywą profilu określamy na rysunku.
Dane do ustalenia szlifowania
Wymiary i powierzchnia
- Obecna i wymagana średnica oraz długość robocza.
- Profil, rowki i wymagana chropowatość.
Stan i funkcja
- Rodzaj powłoki, twardość i widoczne uszkodzenia.
- Docisk, funkcja walca i problem występujący na produkcie.
Odbiór
- Tolerancje wymiaru, profilu i bicia.
- Wymagany raport; wyważanie jako odrębne ustalenie.
Pytania i odpowiedzi
Przed zamówieniem
Czy szlifowanie zmniejsza średnicę?
Tak, jest obróbką usuwającą materiał. Przed regeneracją trzeba sprawdzić, czy po usunięciu wad pozostanie wymiar odpowiedni do pracy walca.
Czy można usunąć każdą rysę?
Głębokość wady trzeba porównać z dopuszczalnym usunięciem materiału. Gdy wymagany wymiar nie zostanie zachowany, należy rozpatrzyć nową powłokę.
Czy nazwa superfinish wystarczy do zamówienia?
W zamówieniu określamy wymaganą chropowatość, materiał powłoki i sposób kontroli powierzchni.
Czy można odtworzyć profil ze wzoru?
Dostarczony wzór może być podstawą pomiaru. Zużyte miejsca mogą wymagać uzgodnienia pierwotnej geometrii i brakujących wartości nominalnych.
Po co stosuje się szlif baryłkowaty?
Szlif baryłkowaty nadaje powierzchni kontrolowany profil o średnicy zmieniającej się na długości roboczej. W określonych zastosowaniach może kompensować ugięcie walca i pomagać uzyskać równomierny docisk. Krzywą profilu i tolerancje ustala się na podstawie dokumentacji lub wzoru.
Powiązane usługi
Zapytanie o szlifowanie walca
Ustalimy obróbkę powierzchni i możliwość wykorzystania obecnej powłoki w regeneracji walca.