Folia / Laminat / Nip
Walce dociskowe do laminowania folii
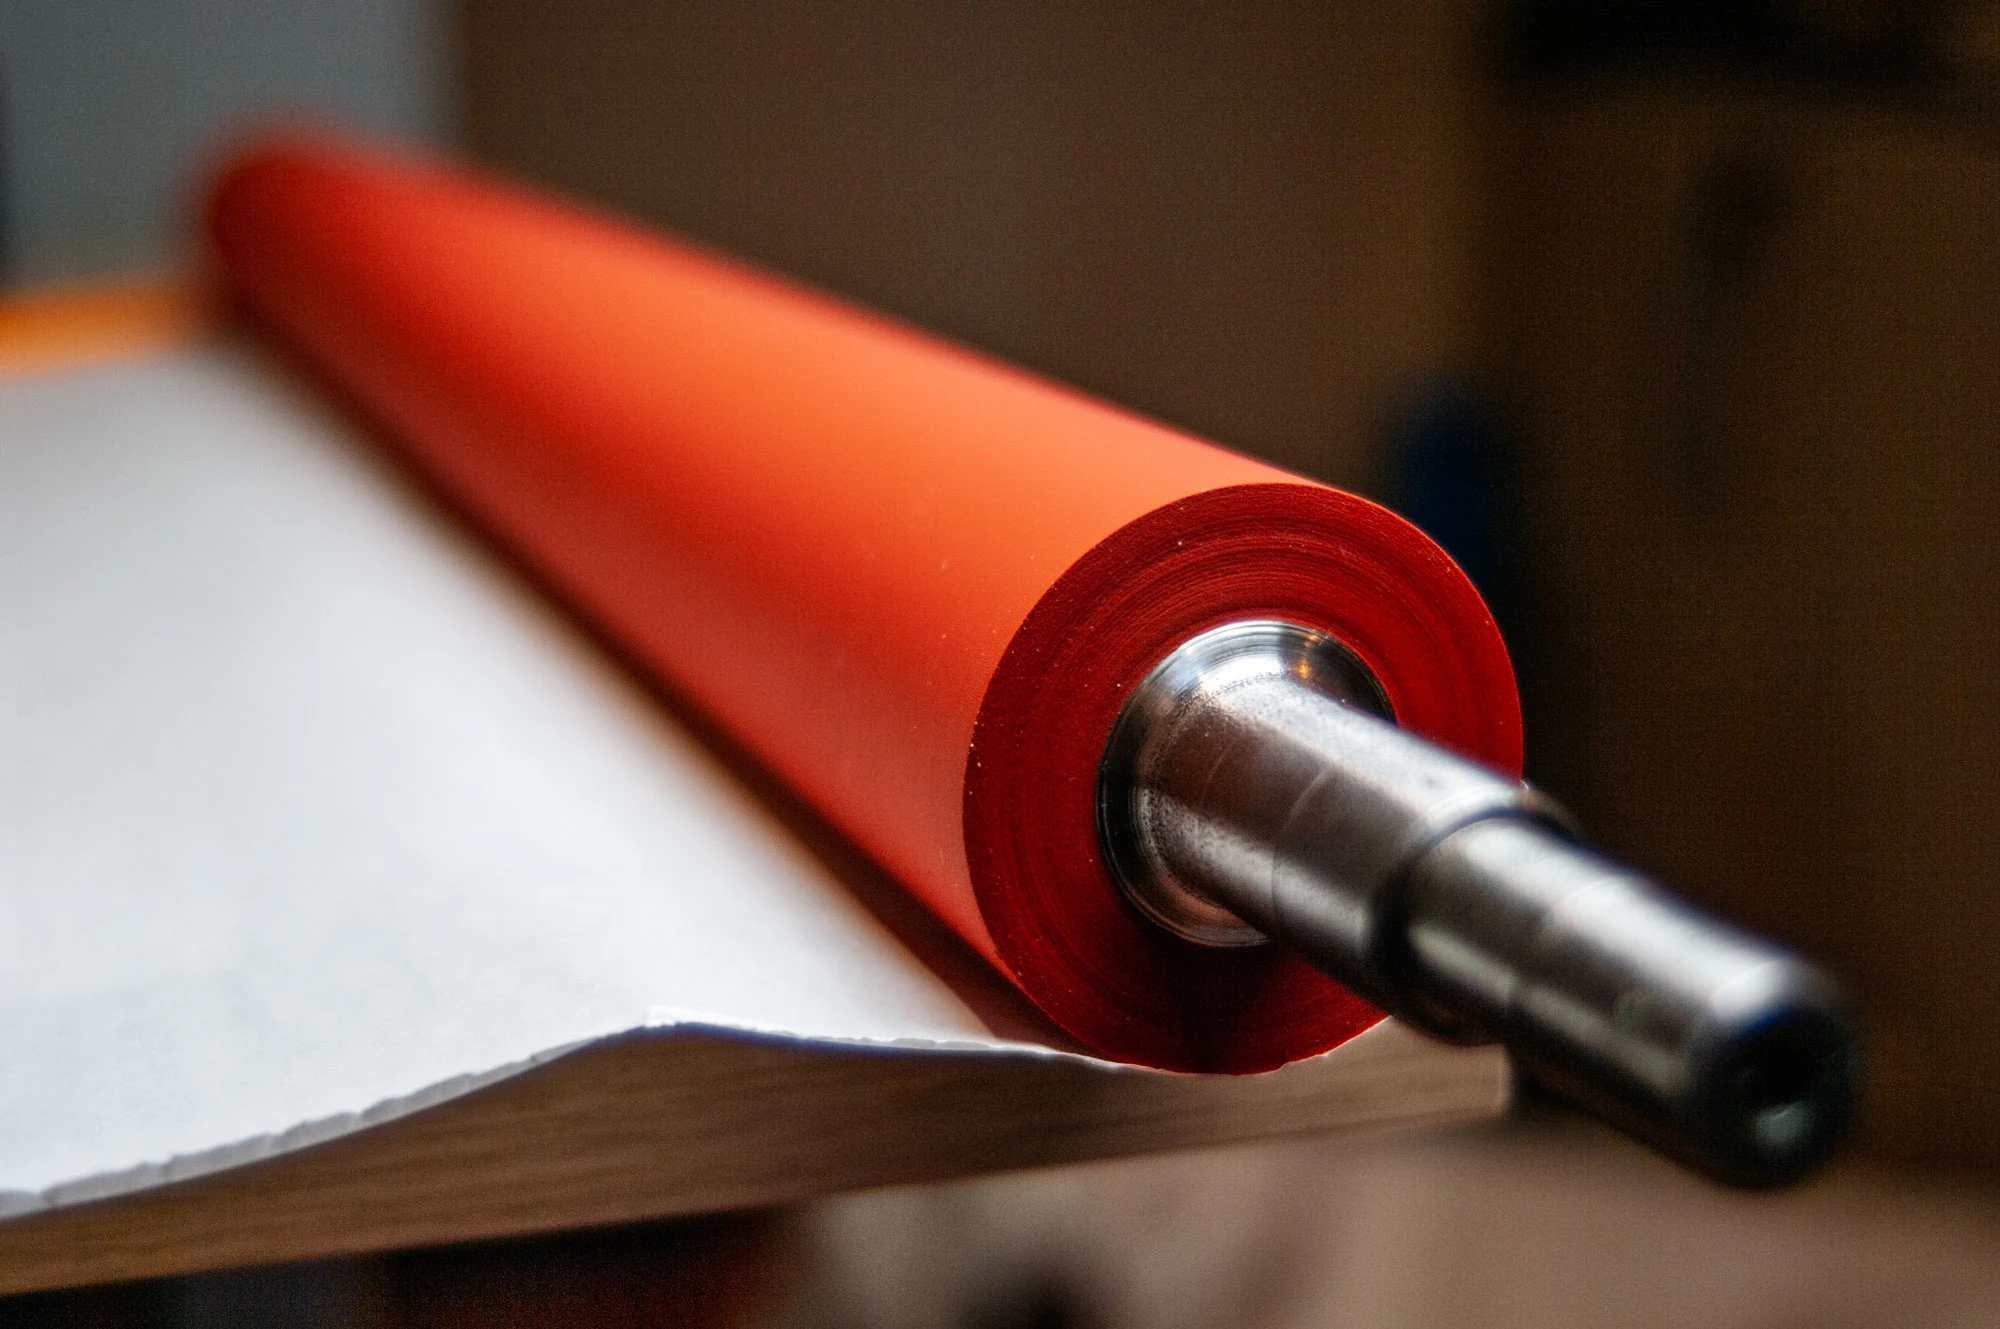
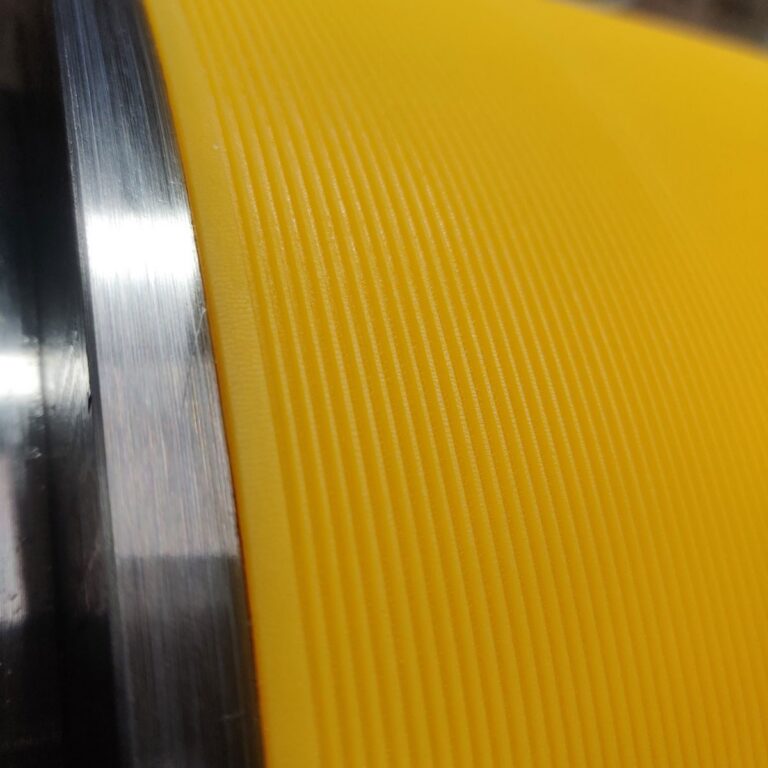
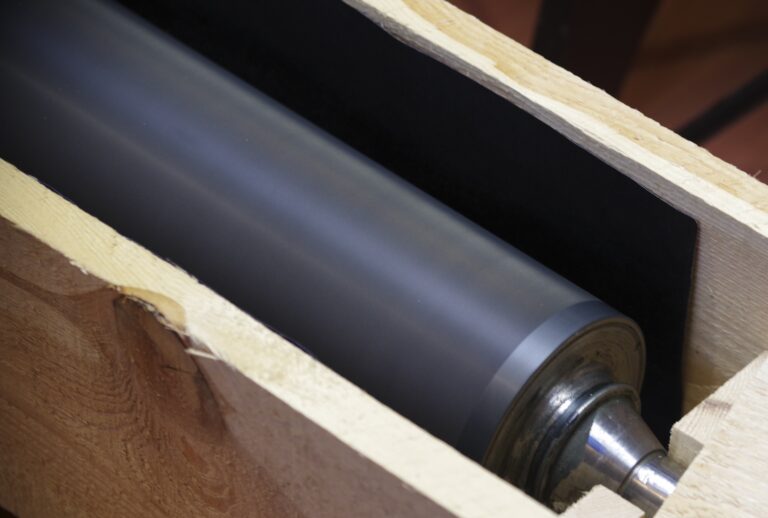
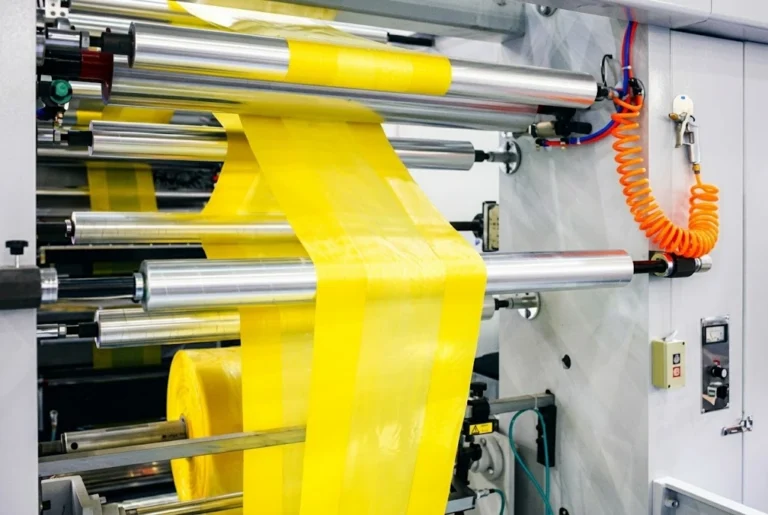
Walec dociskowy w nipie laminującym łączy wstęgi folii, papieru i aluminium z nałożonym klejem lub warstwą ekstrudowaną, odpowiadając za równomierne zespolenie pakietu bez pęcherzy powietrza, marszczenia i delaminacji. PROEXPORT wykonuje nowe pokrycia oraz regeneruje walce laminujące z gumy, poliuretanu i silikonu m.in. do linii BOBST, Comexi, Uteco, Nordmeccanica i Davis-Standard.
Docisk warstw w nipie laminującym
Docisk w nipie laminującym (laminating nip roll)
Współpracuje z podgrzewanym cylindrem stalowym lub chłodzącym, dociskając łączone warstwy na całej szerokości wstęgi. Wymaga równomiernej podatności, stabilności wymiarowej w podwyższonej temperaturze i precyzyjnej kompensacji ugięcia.
Prowadzenie i odbiór gotowego laminatu
Za nipem laminującym wstęgę przejmują rolki prowadzące, chłodzące oraz walce nawijarki.
W jednym zleceniu łączymy dobór mieszanki odpornej na temperaturę, nacisk liniowy i środki myjące z naprawą czopów, szlifem baryłkowatym oraz wyważaniem dynamicznym. Przy braku rysunku odtwarzamy geometrię z dostarczonego wzoru.
Zużycie pokrycia: co sprawdzić przed regeneracją?
Pęcznienie, twardnienie i nierównomierne zużycie powłoki kierują ocenę na inne warunki pracy. Przy ustalaniu zakresu regeneracji uwzględniamy historię zużycia, temperaturę, klej i środki myjące oraz stan części metalowej.
| Objaw na pokryciu | Co uwzględnić w ocenie |
|---|---|
| Pęcznienie, mięknięcie lub twardnienie | Sprawdzenia wymaga zgodność mieszanki z klejem i środkiem myjącym: ich skład, stężenie, temperatura i czas kontaktu. Szczególnie istotna jest zmiana chemii od czasu prawidłowej pracy walca. |
| Wytarta średnica lub nierównomierne zużycie | Ocena obejmuje geometrię pokrycia, docisk, równoległość współpracujących walców oraz bicie rdzenia. Nową średnicę i profil powierzchni ustalamy względem dokumentacji walca. |
| Osady i przywieranie kleju | Znaczenie mają czystość powierzchni, zgodność środka myjącego z mieszanką oraz właściwości antyadhezyjne pokrycia. Silikon ułatwia oddzielanie folii i kleju; przy jego doborze uwzględniamy też obciążenie mechaniczne. |
| Spękania lub odspojenie powłoki | Możliwe przyczyny obejmują przegrzanie, przeciążenie oraz stan i przygotowanie rdzenia. Zakres naprawy ustalamy po ocenie pokrycia i części metalowej. |
Sam wygląd uszkodzenia jest wskazówką do oceny. Przyczynę ustala się razem z warunkami eksploatacji walca.
Temperatura, profil docisku i odporność chemiczna w strefie nipu
Pakiet warstw (PE, PP, PET, PA, Al) i strona styku
Różne zestawienia sztywności i grubości łączonych wstęg wymagają odpowiedniego modułu sprężystości i gładkości powłoki, aby wyeliminować uwięzienie powietrza (srebrzenie laminatu) i odciski na krawędziach.
Temperatura cylindra i wyciskany klej na brzegach
Pokrycie pracuje przy podwyższonej temperaturze nipa oraz styka się z resztkami kleju SL/SB/wodnego i octanem etylu podczas mycia. Dobieramy guma/PU/silikon odporne na starzenie cieplne, twardnienie i przywieranie kleju.
Nacisk liniowy i kompensacja ugięcia (szlif baryłkowaty)
Pod dużym dociskiem liniowym rdzeń ulega ugięciu, co powoduje spadek siły docisku w środku wstęgi. Precyzyjny szlif baryłkowaty (crowning) oraz właściwa grubość warstwy wyrównują profil docisku.
Guma, poliuretan czy silikon w walcu dociskowym?
W nipie ważne są równocześnie podatność pokrycia, temperatura i odporność na chemię. Twardość Shore A opisuje tylko jedną z właściwości: mieszanki o tej samej twardości mogą inaczej reagować na temperaturę, ścieranie i środki myjące.
Guma — elastyczny docisk
Miękka, sprężysta powierzchnia i dobór receptury do medium są istotnymi powodami wyboru gumy. Temperaturę, klej i mycie rozpatrujemy łącznie; oznaczenie EPDM czy NBR nie zastępuje doboru konkretnej mieszanki.
PU — odporność mechaniczna
Poliuretan może zapewniać podwyższoną odporność na ścieranie i nacięcia. O wyborze do danego walca decydują również temperatura oraz kontakt z klejem i chemią myjącą.
Silikon — temperatura i oddzielanie
Silikon rozpatrujemy przy podwyższonej temperaturze i potrzebie łatwiejszego oddzielania folii lub kleju. W doborze pozostają istotne odporność mechaniczna oraz obciążenie powierzchni.
Dobór mieszanki, właściwości antyadhezyjne i geometria docisku
W zależności od technologii laminowania (bezrozpuszczalnikowej, rozpuszczalnikowej, wodnej lub termicznej/ekstruzyjnej) dobieramy mieszanki gumowe (EPDM, NBR, HNBR), poliuretanowe lub silikonowe. Tam, gdzie klej wypływa poza krawędź węższej wstęgi, stosujemy powłoki o właściwościach antyadhezyjnych (release) ułatwiających czyszczenie.
Dla opakowań spożywczych i higienicznych oferujemy udokumentowane mieszanki dopuszczone do kontaktu z żywnością (UE/FDA). Każdą powłokę szlifujemy do zadanej chropowatości Ra, bicia promieniowego i profilu baryłkowatego.
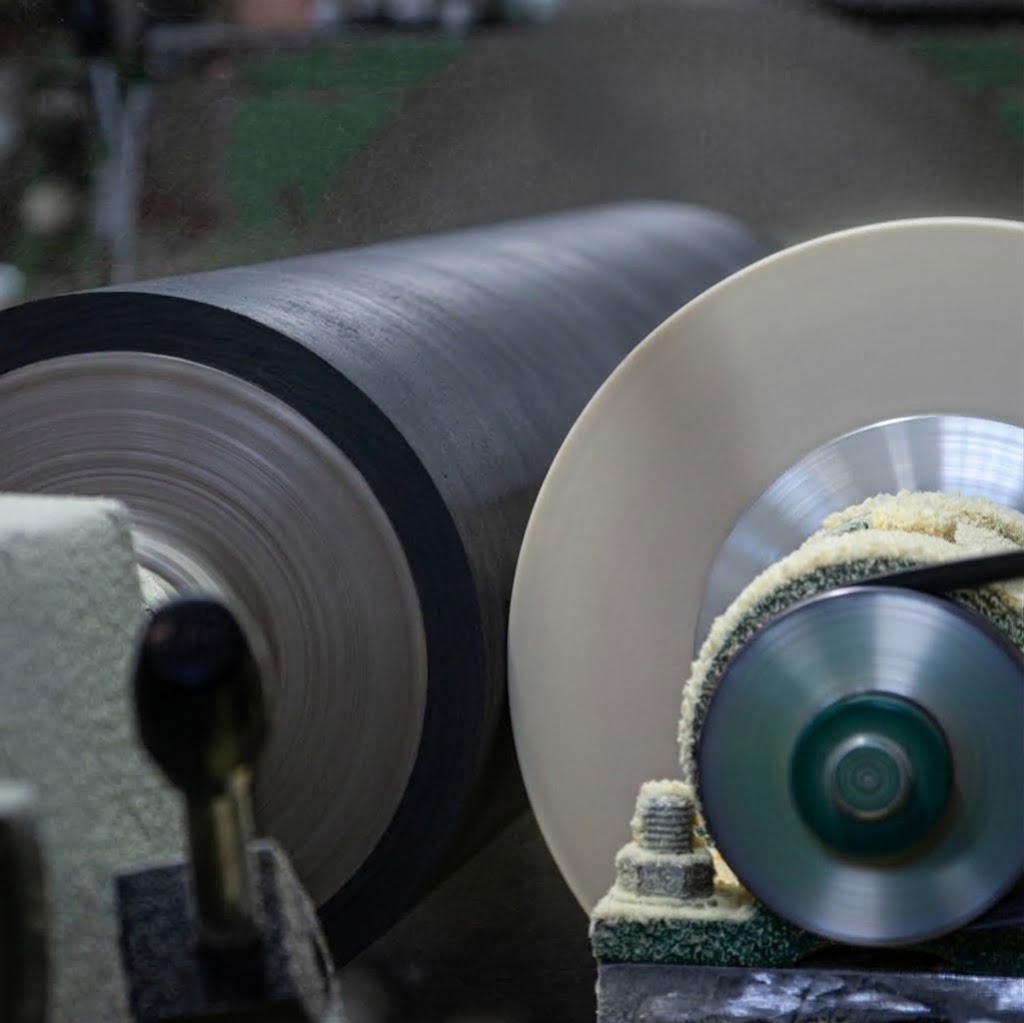
Zakres obróbki precyzyjnej i kontroli jakości walca laminującego
Bicie promieniowe, wyważanie i protokół pomiarowy
Kontrolujemy bicie względem czopów łożyskowych, profil średnicy na całej długości i wyważenie dynamiczne; na życzenie przekazujemy pełny protokół kontroli i atesty.
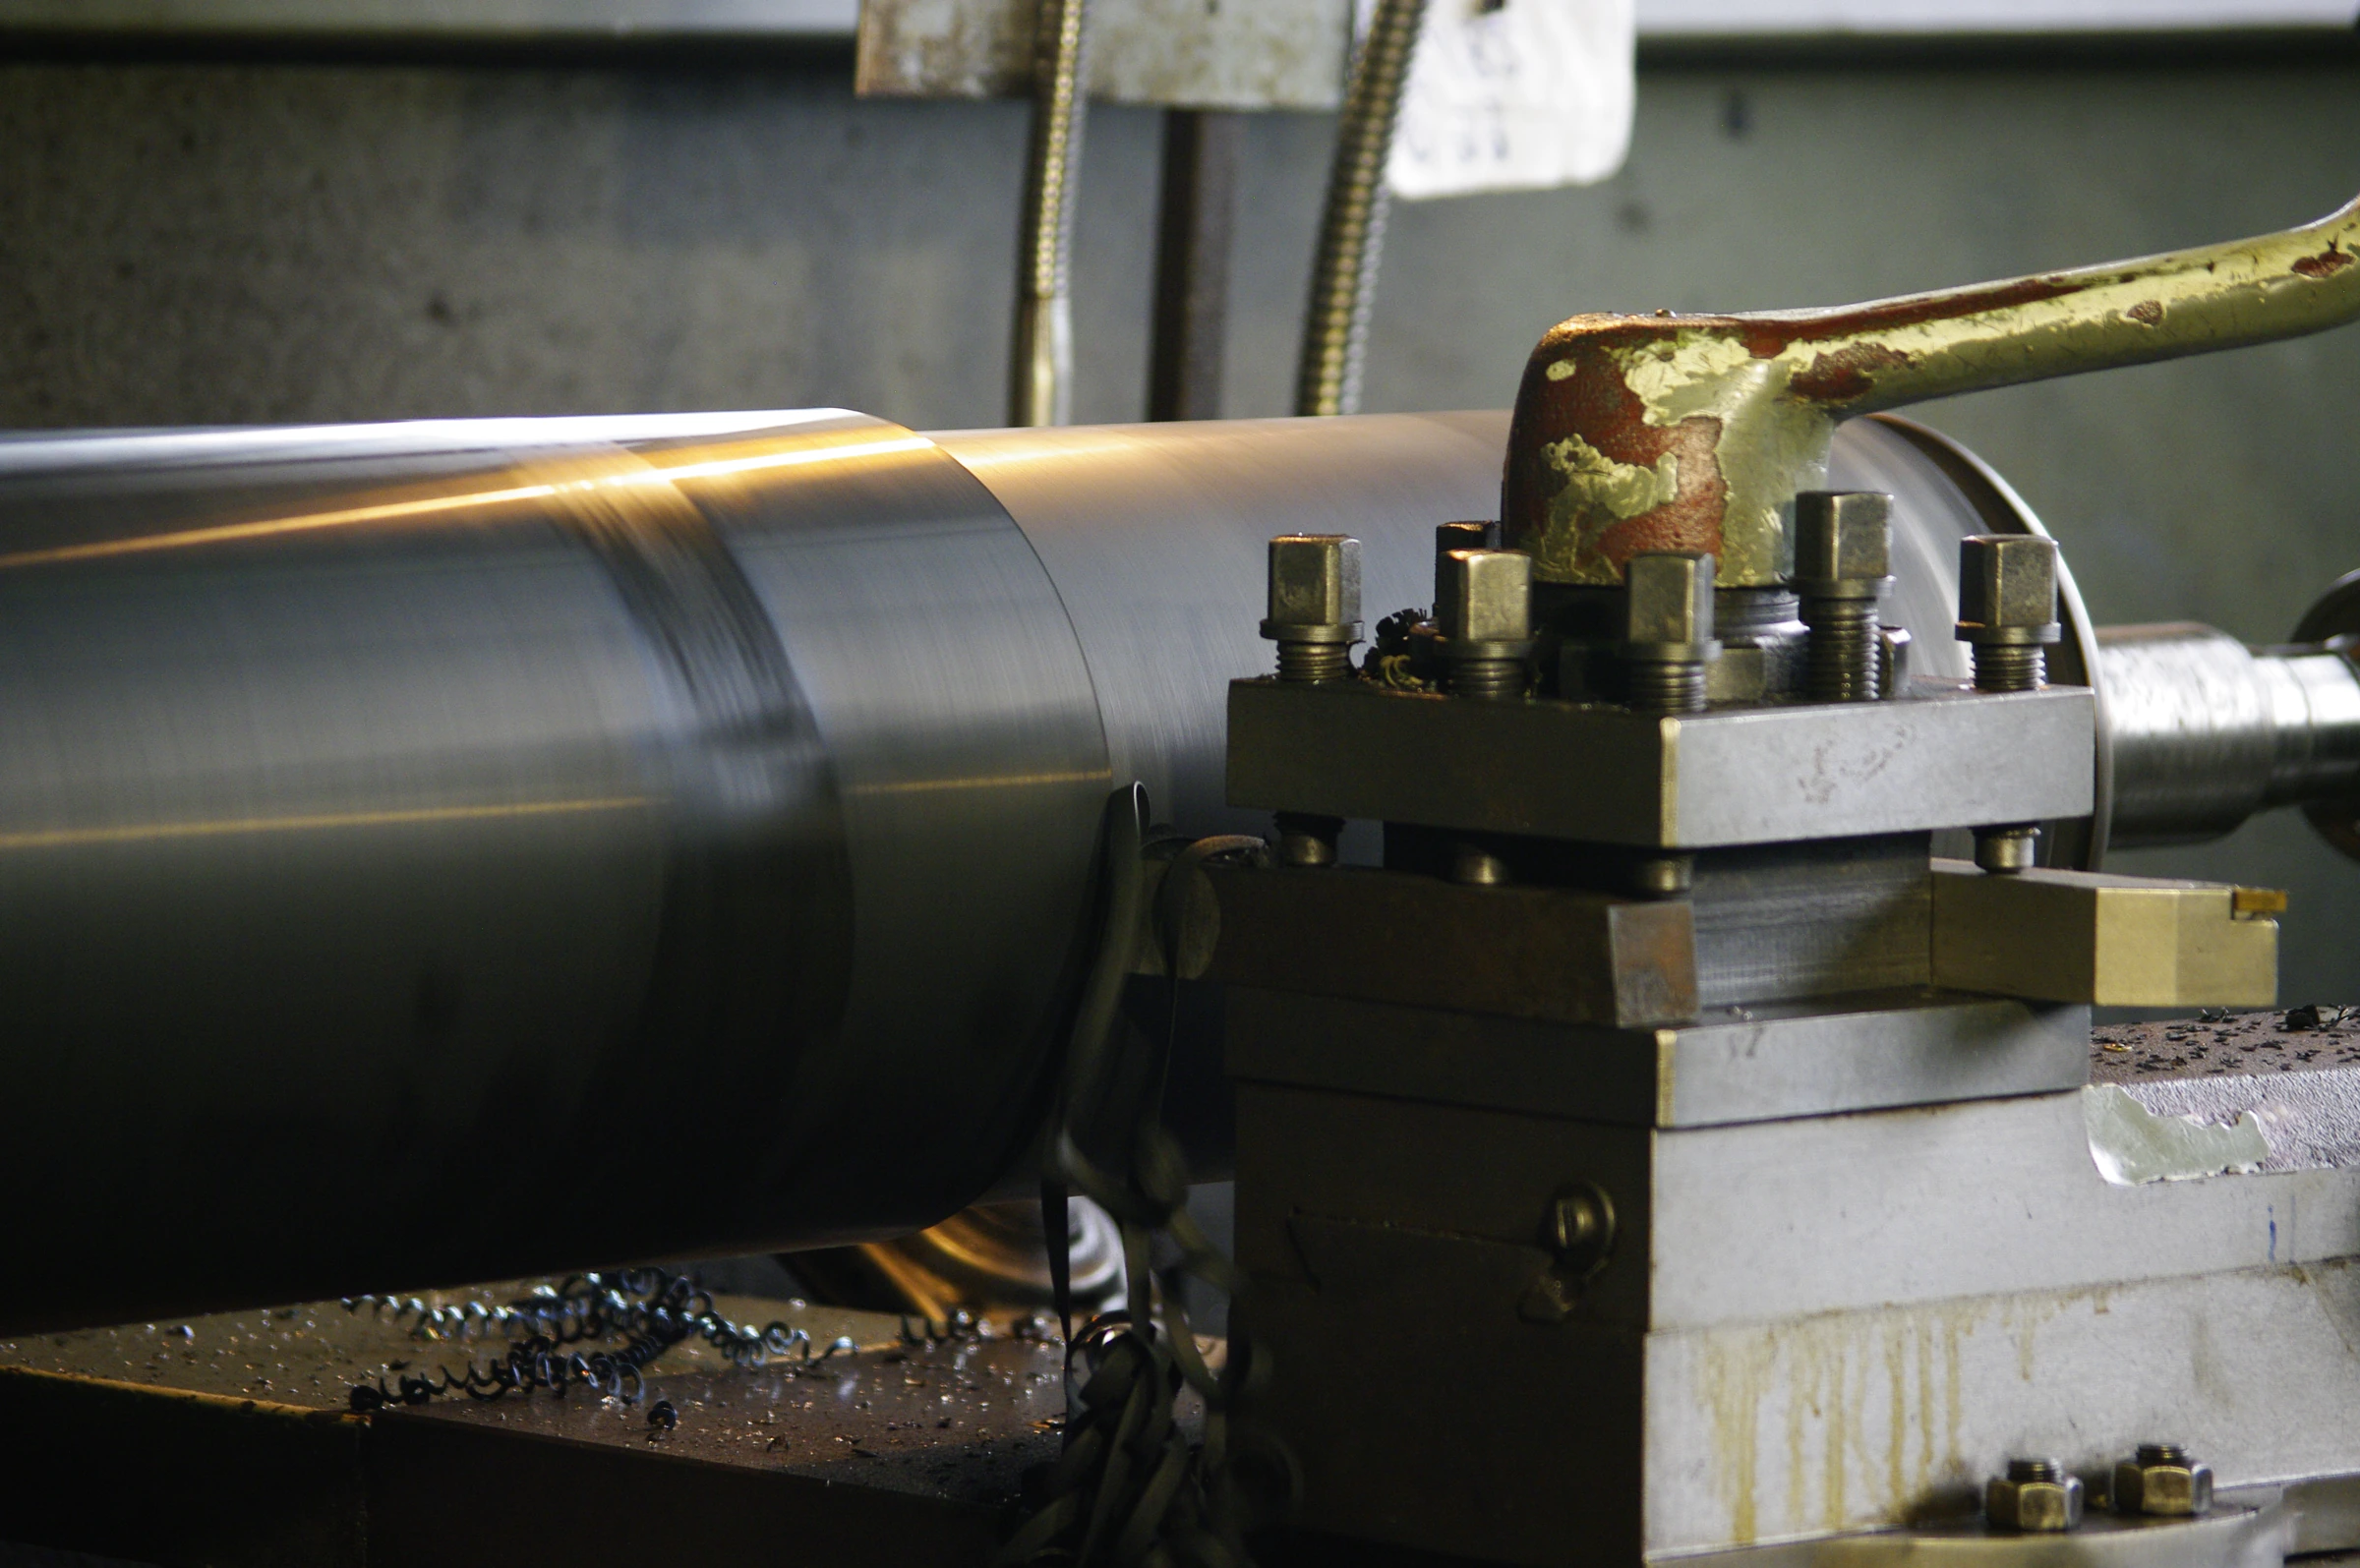
Regeneracja walca laminującego z kontrolą rdzenia i czopów
Przed nałożeniem nowej powłoki weryfikujemy stan płaszcza stalowego, osiowość czopów, osadzenia pod łożyska oraz ewentualny układ chłodzenia lub grzania wewnętrznego. Uszkodzone czopy i powierzchnie montażowe naprawiamy w ramach tego samego zlecenia.
Kiedy zachować rdzeń, a kiedy rozważyć nowy walec?
Jeżeli część metalowa jest konstrukcyjnie sprawna albo nadaje się do naprawy, możemy ocenić regenerację z nowym pokryciem. Sprawdzamy czopy i gniazda łożyskowe, korozję, pęknięcia, wcześniejsze naprawy oraz geometrię i bicie rdzenia. Gdy rdzenia nie można wykorzystać, ustalamy konstrukcję nowego walca. Decyzja uwzględnia zakres napraw i koszt względem nowego wykonania.
Jakie dane wysłać do wyceny?
Wycenę można rozpocząć nawet bez pełnego rysunku technicznego — wystarczy zdjęcie walca, podstawowe wymiary lub przesłanie zużytego elementu do pomiaru w PROEXPORT.
Łączone warstwy i proces
- Rodzaje i grubości laminowanych folii (PE, PP, PET, PA, Al), szerokość wstęgi i prędkość linii.
- System klejowy (SL, SB, wodny, ekstruzja), temperatura w nipie oraz używane rozpuszczalniki myjące.
Docisk i geometria walca
- Docisk liniowy, średnica i materiał cylindra współpracującego w parze laminującej.
- Średnica nominalna, długość robocza, twardość Shore A oraz wymagana wartość szlifu baryłkowatego.
Stan elementu i odbiór
- Zdjęcia walca oraz opis wad laminatu (pęcherze, srebrzenie, marszczenie, odkładanie kleju na brzegach).
- Tolerancje bicia, wymagania wyważania dynamicznego, zgodność żywnościowa (UE/FDA) i protokoły kontroli.
Pytania przed zamówieniem
Co oznacza nip?
Nip to strefa styku i docisku współpracujących walców. W laminatorze przechodzą przez nią łączone wstęgi.
Kiedy rozpatrywać silikon?
Przy wymaganiach cieplnych lub potrzebie łatwiejszego oddzielania folii i kleju. Dobór uwzględnia również obciążenie, odporność mechaniczną i środki myjące.
Dlaczego w środku szerokości wstęgi powstaje słabszy docisk lub srebrzenie laminatu?
Pod obciążeniem liniowym długi walec dociskowy ulega naturalnemu ugięciu, przez co nacisk na krawędziach jest większy niż w środku. Rozwiązaniem jest prawidłowo dobrany szlif baryłkowaty (crowning) oraz odpowiednia twardość i grubość powłoki.
Czy ta sama twardość Shore A oznacza takie samo pokrycie?
Nie. Mieszanki o tej samej twardości mogą różnić się odpornością na ścieranie, temperaturę, klej i środki myjące. W walcu dociskowym twardość rozpatrujemy razem z recepturą, grubością i geometrią powłoki.
Dlaczego środek myjący ma znaczenie przy doborze powłoki?
Pokrycie styka się z chemią także podczas czyszczenia. Nieodpowiedni środek może prowadzić do pęcznienia, mięknięcia lub twardnienia. Ocena odporności obejmuje konkretną substancję, stężenie, temperaturę i czas kontaktu.
Co decyduje o możliwości regeneracji walca laminującego?
Przede wszystkim stan części metalowej: czopów, gniazd łożyskowych i rdzenia, jego geometria, korozja, pęknięcia oraz wcześniejsze naprawy. Sprawny lub naprawialny rdzeń pozwala rozważyć nowe pokrycie; ostateczny zakres wynika z oględzin.
Jak odtwarzacie walec, gdy nie ma rysunku?
Możemy wykonać pomiary dostarczonego wzoru i przygotować dokumentację wykonawczą. Wymiary nominalne i parametry, których nie da się odczytać ze zużytego elementu, uzgadniamy przed wykonaniem.
Czy można otrzymać raport pomiarowy i dokumentację mieszanki?
Tak, na życzenie albo zgodnie z zamówieniem. Zakres może obejmować raport pomiarowy, świadectwo materiałowe i protokół wyważania. Dokumentacja kontaktu z żywnością dotyczy konkretnej mieszanki i uzgodnionych warunków zastosowania.
Powiązane rozwiązania
Pokrycie do strefy laminowania
Ustalimy kontakt z warstwami laminatu, podatność pokrycia i geometrię pary. Nowa powierzchnia lub regeneracja uwzględnia stan rdzenia oraz wymagania konkretnej pozycji w nipie.