Contact roll / Lay-on / Nawój
Walce kontaktowe i lay-on do nawijania folii
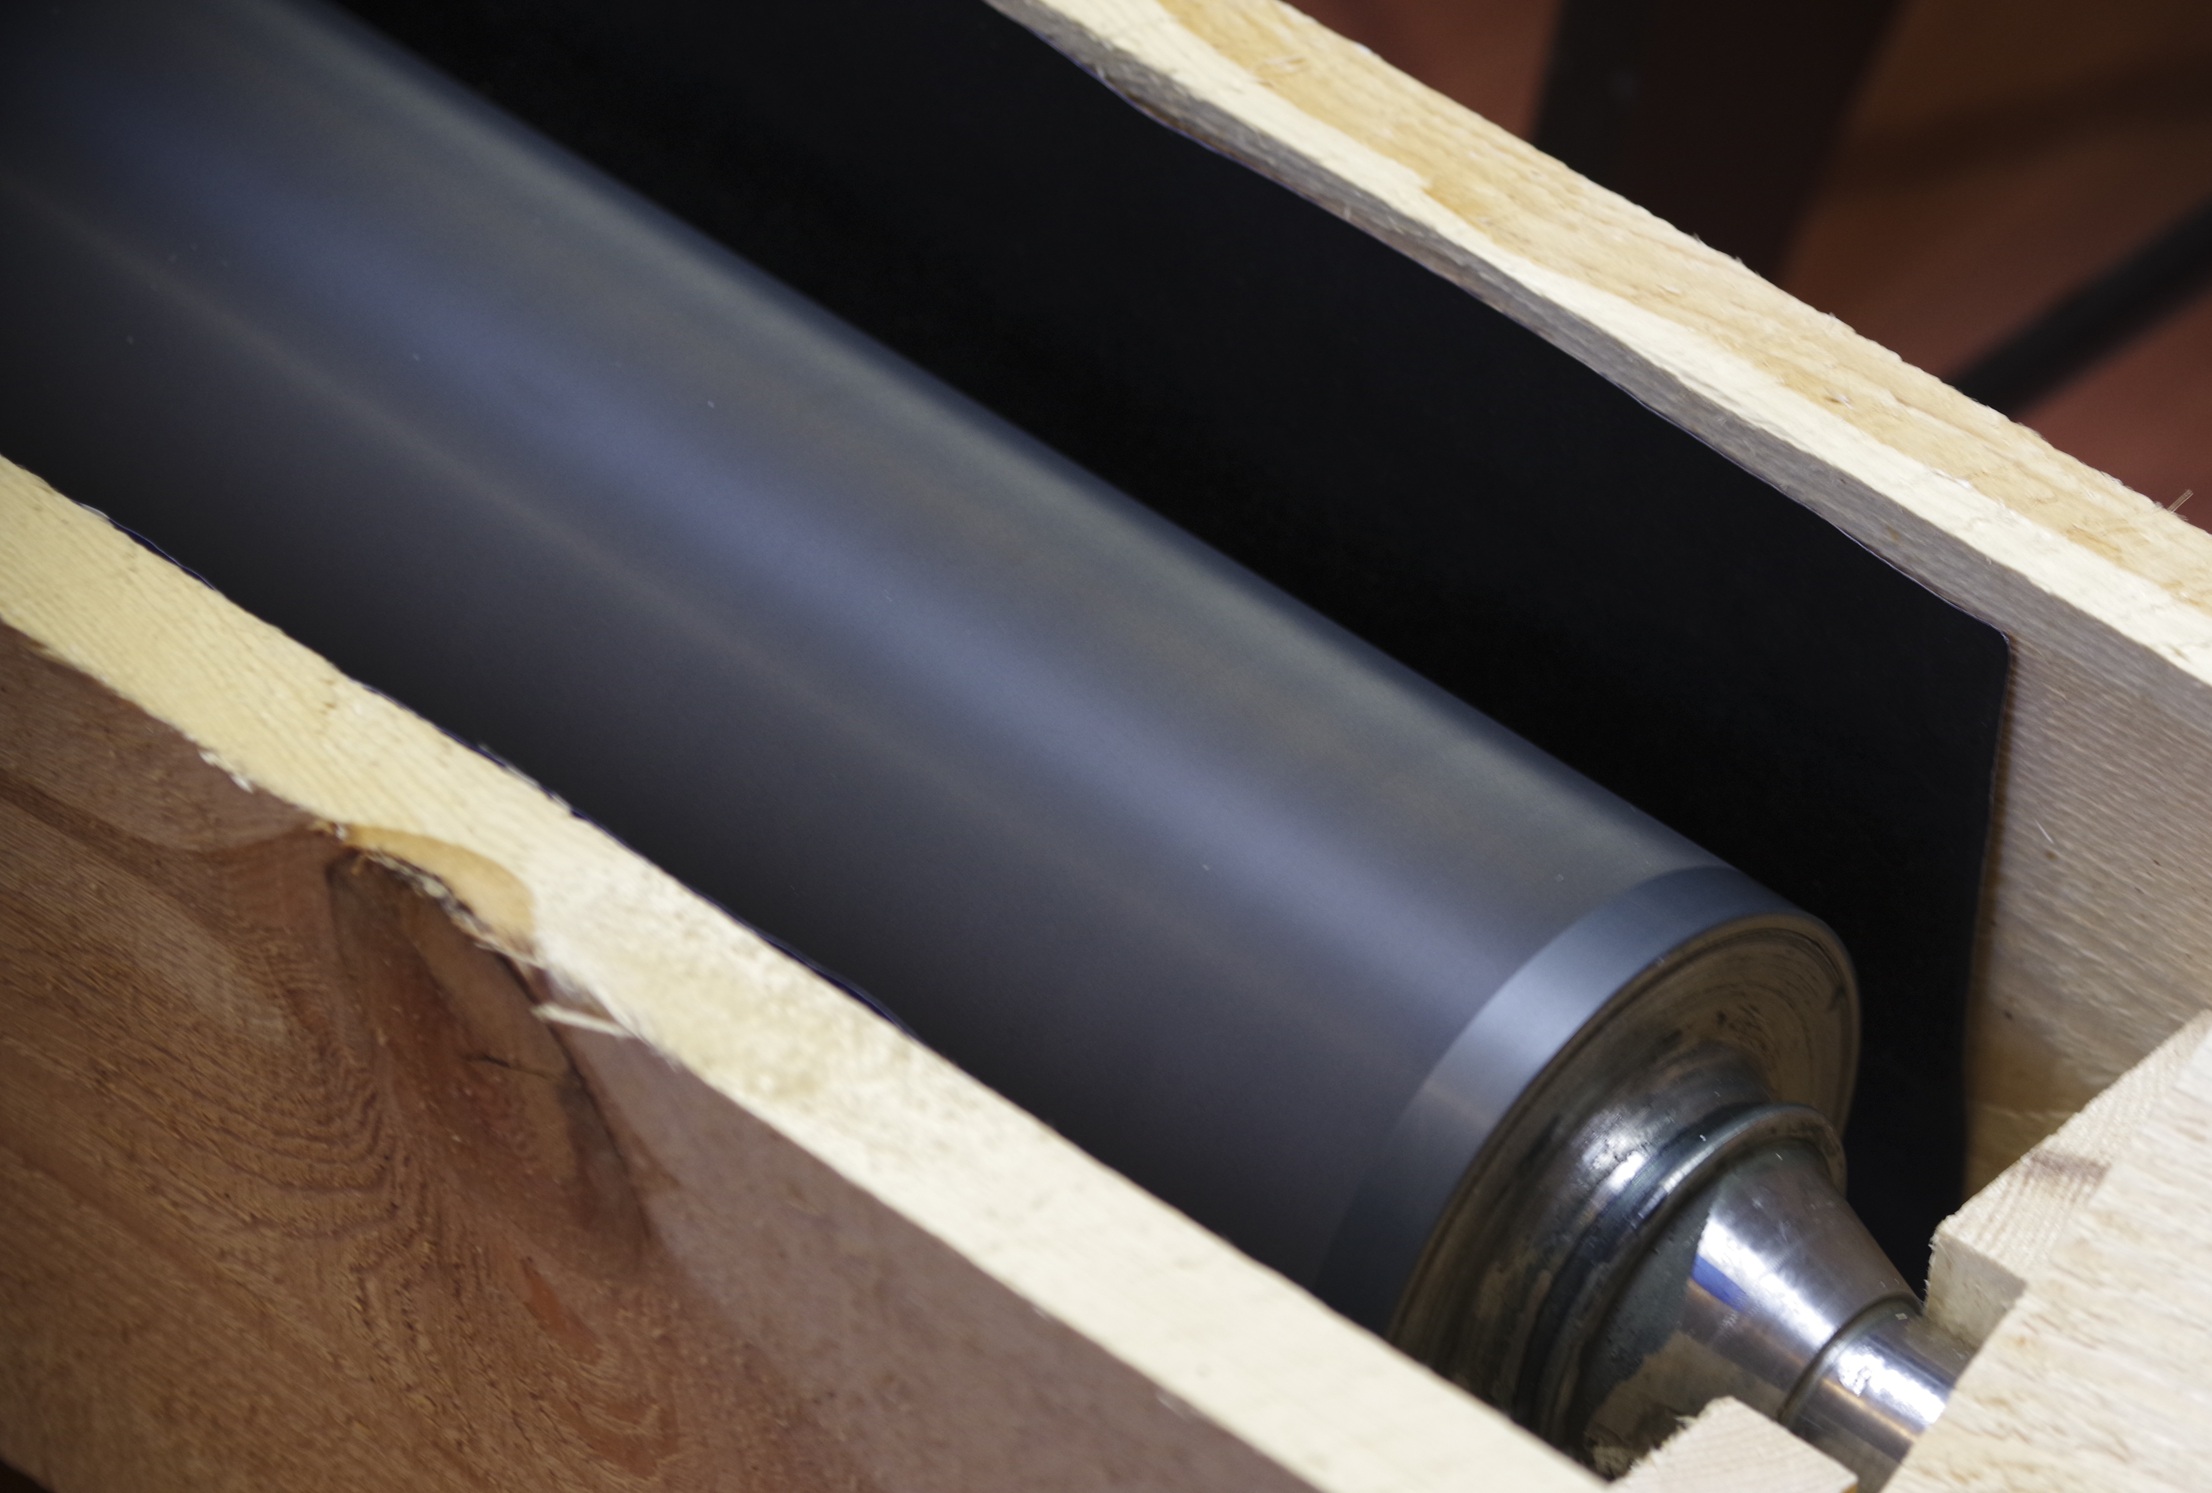
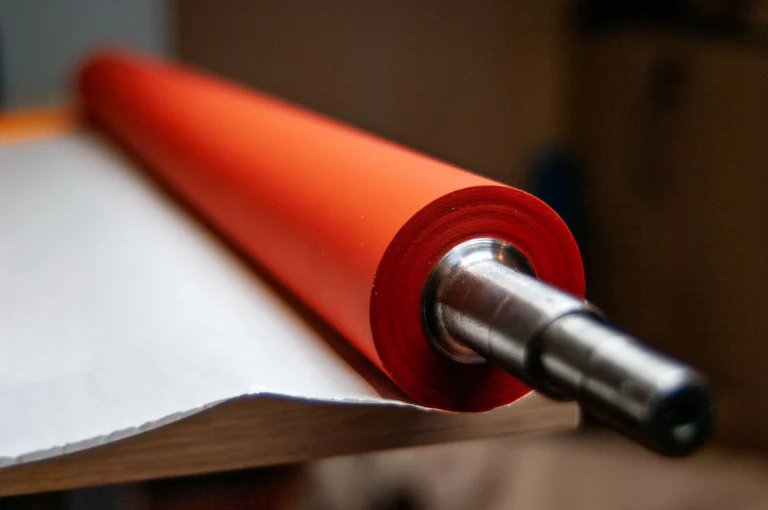
PROEXPORT wykonuje nowe pokrycia oraz regeneruje walce do nawijania i przewijania z gumy, PU i silikonu m.in. do linii Kampf, Windmöller & Hölscher, Reifenhäuser i Davis-Standard.
Kontakt z folią, docisk i napęd nawoju
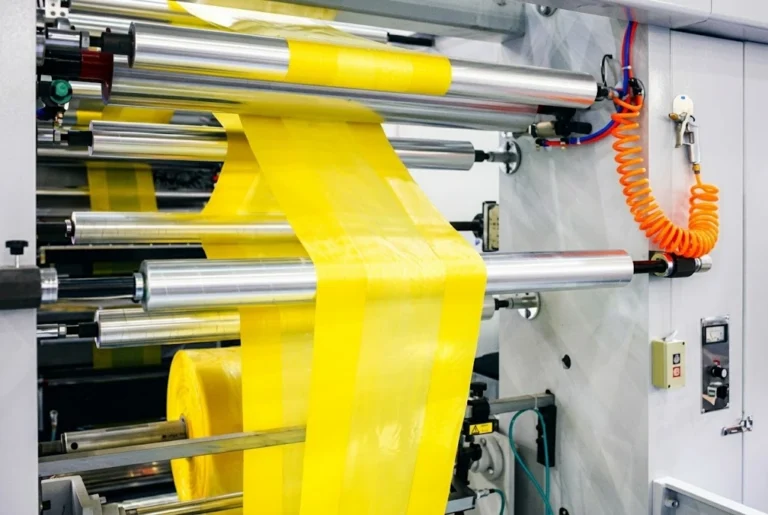
Walce kontaktowe (contact roll), dociskowe (lay-on / rider roll) oraz bębny nośne w nawijarkach i bobiniarkach decydują o równym prowadzeniu wstęgi, odprowadzeniu powietrza spod kolejnych zwojów i twardości gotowej roli folii.
Walec kontaktowy i dociskowy (contact / lay-on roll)
Dociska wchodzącą wstęgę bezpośrednio do rosnącego nawoju, wyciskając warstwę powietrza przed zwojem. Wymaga precyzyjnej prostoliniowości, odpowiedniej podatności pokrycia i niskiego bicia promieniowego.
Bęben nośny i napędowy nawijarki (winding drum)
W nawijaniu powierzchniowym i centralno-powierzchniowym przekazuje napęd oraz podtrzymuje masę roli. Powierzchnię bębna dobieramy pod kątem stabilnego współczynnika tarcia, odporności na ścieranie i odprowadzania powietrza.
Rolki prowadzące i rozprężające przed nawojem
Stabilizują tor i naprężenie pociętych pasów bezpośrednio przed wejściem na gilzę. Ich bezwładność, wyważenie i geometria nacięć zapobiegają nakładaniu się krawędzi i falowaniu wstęgi.
Odprowadzanie powietrza, prędkość i przywieranie przy nawijaniu folii
Eliminacja uwięzionego powietrza i teleskopowania
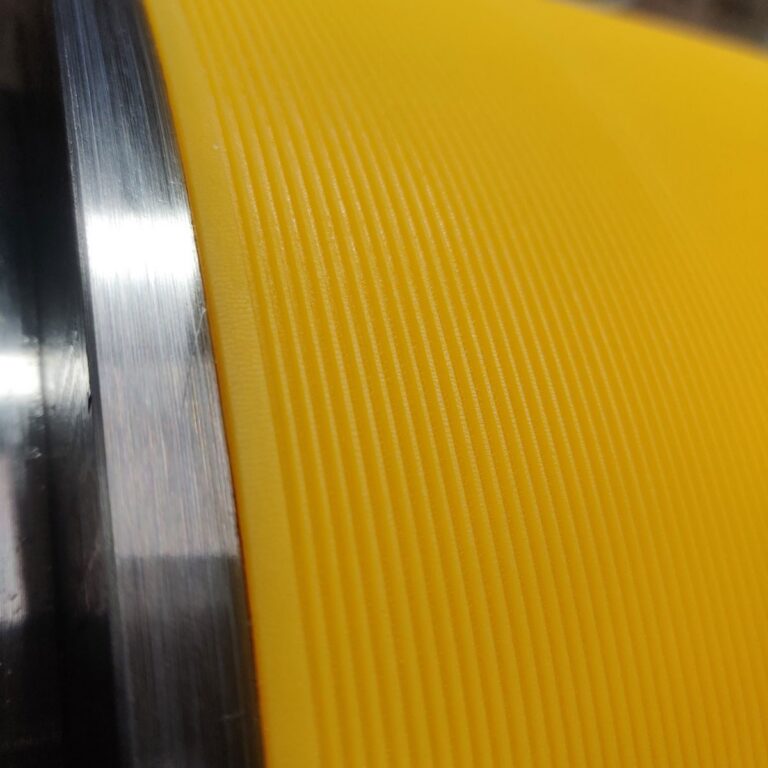
Przy wysokich prędkościach przewijania powietrze wciągane pod folię powoduje pływanie zwojów i teleskopowanie roli. Dobieramy odpowiednią podatność warstwy oraz rowki spiralne lub wzdłużne odprowadzające powietrze ze strefy styku.
Powłoki antyadhezyjne i antystatyczne
Dla folii z warstwą klejącą (stretch, folie ochronne), świeżym nadrukiem lub wysoką skłonnością do elektryzowania dobieramy powłoki silikonowe (release) oraz mieszanki antystatyczne odprowadzające ładunki.
Wyważanie dynamiczne i kontrola drgań
Drgania walca dociskowego przy rosnącej średnicy bobiny powodują prążkowanie, wybicie nawoju i hałas. Kontrolujemy bicie promieniowe rdzenia i powłoki oraz wyważamy dynamicznie walce do prędkości roboczej bobiniarki.
Guma, PU czy silikon do kontaktu z nawojem?
Materiał dobieramy razem z twardością, grubością pokrycia i geometrią powierzchni. Dla walca lay-on istotna jest podatność docisku, a dla bębna napędowego także przyczepność powierzchni. Wymagania antyadhezyjne i antystatyczne określamy dla konkretnego wykonania.
| Pokrycie | Co uwzględnić przy wyborze |
|---|---|
| Guma | Elastyczny docisk i tłumienie drgań. Mieszankę dobieramy do obciążenia, temperatury oraz kontaktu z folią i środkami myjącymi. Dostępne są również mieszanki antystatyczne. |
| Poliuretan (PU) | W odpowiednio dobranych zastosowaniach PU może zapewnić większą odporność na ścieranie niż guma i dłuższe zachowanie geometrii rowków. Przy wyborze uwzględniamy temperaturę i środki myjące. |
| Silikon | Właściwości antyadhezyjne ułatwiają odchodzenie folii lub kleju od powierzchni. Silikon może mieć mniejszą odporność na ścieranie i rozrywanie niż wybrane gumy techniczne i PU. Odporność na medium oraz mycie sprawdzamy dla konkretnej mieszanki. |
| Pokrycie wielowarstwowe | Możemy wykonać warstwy o różnych twardościach, także miękką warstwę spodnią i twardszą powierzchnię roboczą. Układ dobieramy do wymaganego ugięcia, docisku oraz geometrii walca. |
Powierzchnia bez śladów na folii i geometria docisku nawoju
Twardość Shore A, grubość warstwy elastomeru oraz wykończenie powierzchni dobieramy tak, aby wycisnąć powietrze spod wstęgi bez pozostawiania odcisków, wybłyszczeń ani blokowania warstw w nawoju. Wykonujemy zarówno powierzchnie gładkie, jak i rowkowane (spiralne, jodełkowe, obwodowe) według dokumentacji maszyny.
Zakres obróbki precyzyjnej i kontroli walców nawijających
Prostoliniowość tworzącej i szlif baryłkowaty
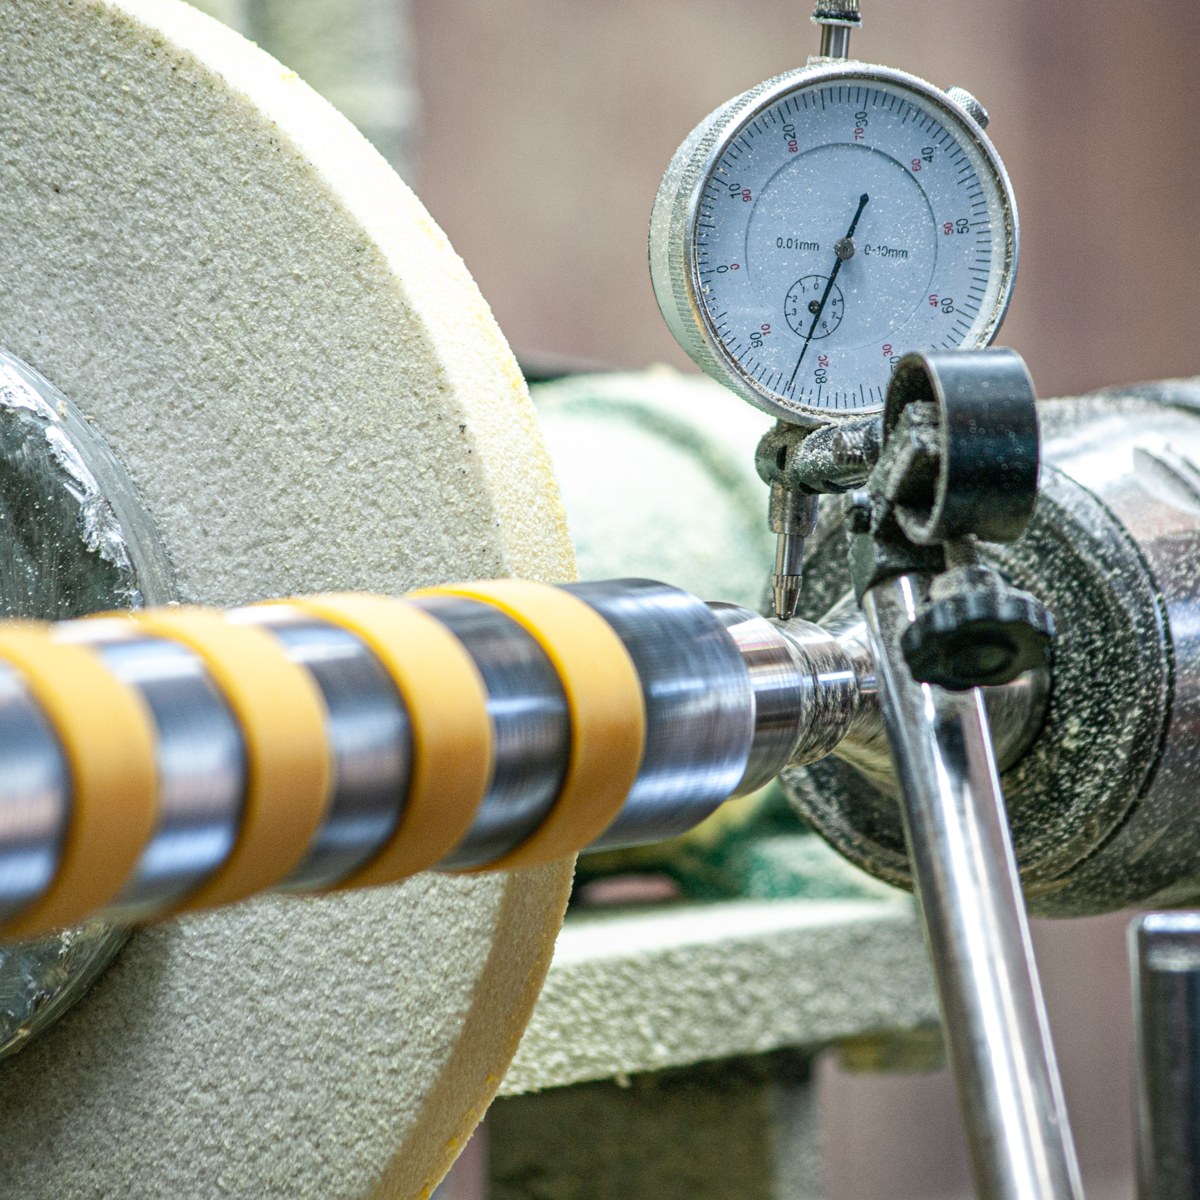
Kontrolujemy walcowość na całej długości roboczej, a w szerokich układach docisku lay-on wykonujemy uzgodnioną korektę profilu (crowning) wyrównującą docisk do bobiny.
Regeneracja walca nawijającego z kontrolą czopów i rdzenia
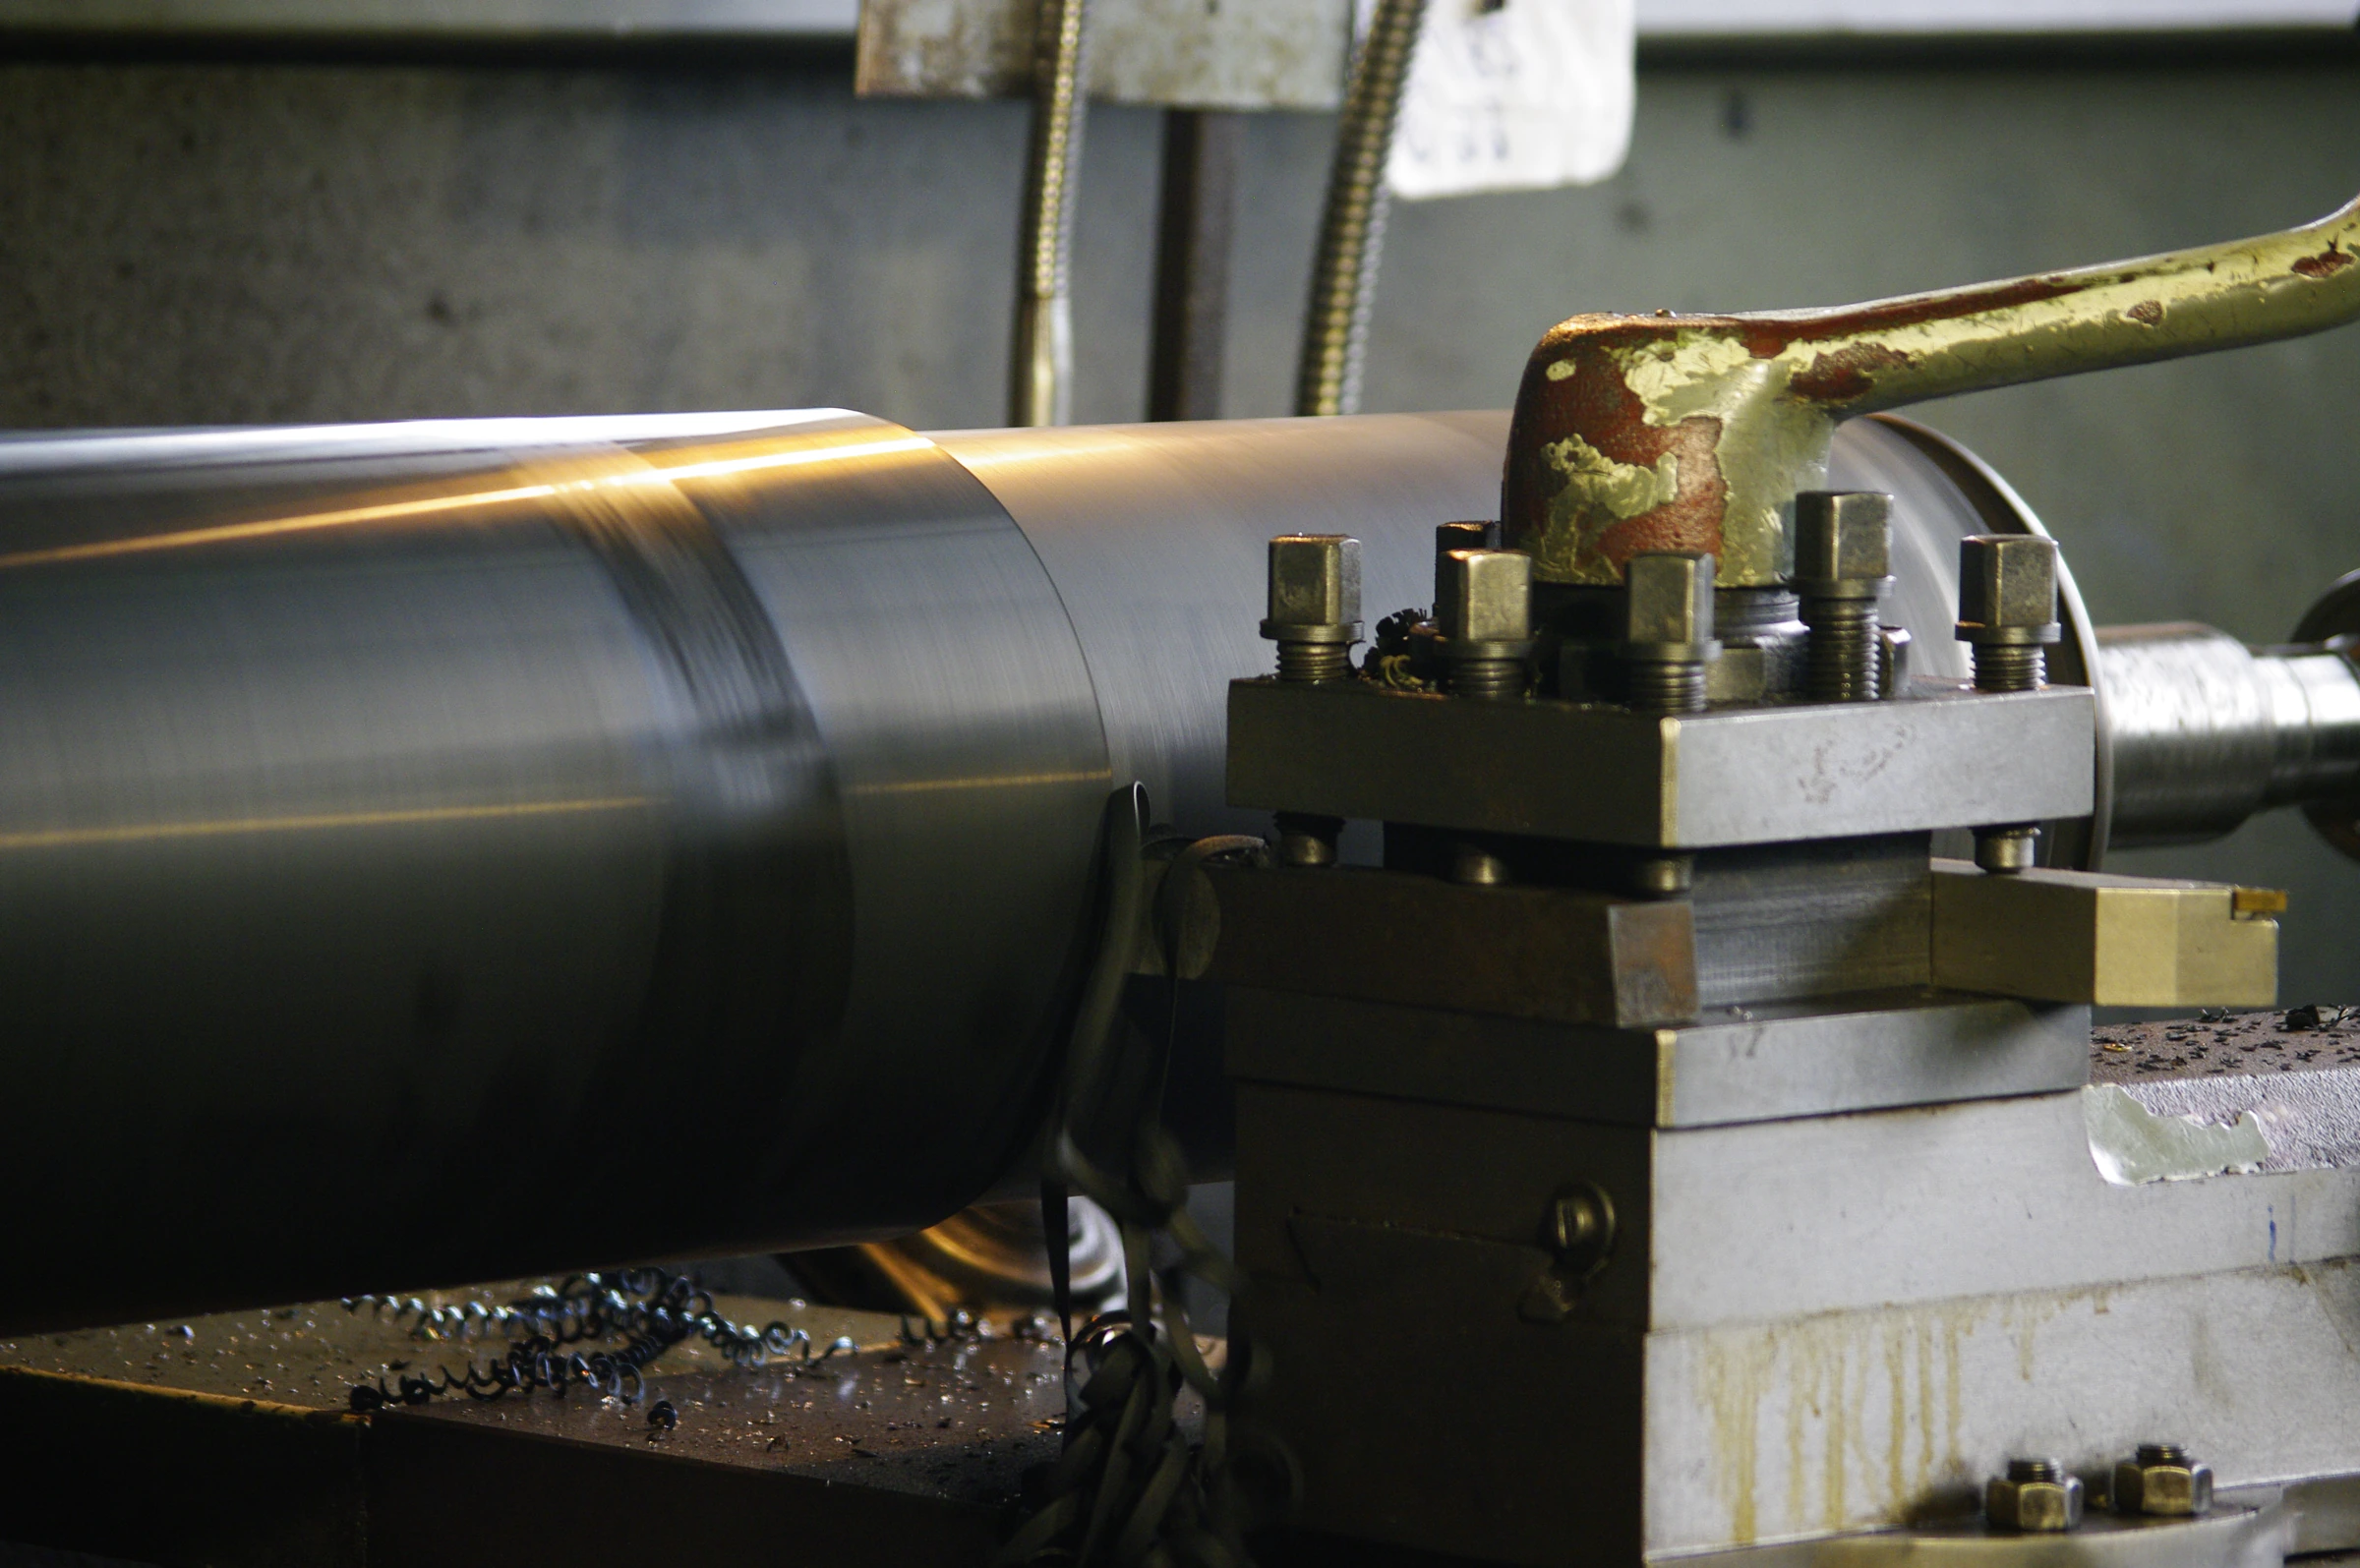
Regenerację rozpoczynamy od weryfikacji sztywności płaszcza, bicia rdzenia oraz stanu czopów i gniazd łożyskowych. W jednym zleceniu wykonujemy naprawę mechaniczną części metalowej, nakładamy nową powłokę gumową, poliuretanową lub silikonową i obrabiamy ją na gotowo.
Twardość, właściwości antyadhezyjne lub antystatyczne i rowkowanie łączymy z kontrolą bicia promieniowego oraz wyważaniem dynamicznym. Przy braku rysunku OEM odtwarzamy geometrię walca na podstawie pomiarów wzoru.
Kiedy zachować rdzeń?
Jeżeli rdzeń jest sprawny albo możliwy do naprawienia, można zachować część metalową i wykonać nowe pokrycie. Przed decyzją oceniamy także korozję, pęknięcia, wcześniejsze naprawy i koszt regeneracji względem nowego walca.
Co odtworzymy ze zużytego wzoru?
Mierzymy dostarczony walec, odtwarzamy podstawowe wymiary i przygotowujemy dokumentację wykonawczą. Parametry, których nie można wiarygodnie odtworzyć ze zużytego wzoru, wymagają zatwierdzenia klienta.
Jakie dane wysłać do wyceny?
Wycenę można rozpocząć nawet bez pełnego rysunku technicznego — wystarczy zdjęcie walca, podstawowe wymiary lub przesłanie zużytego elementu do pomiaru w PROEXPORT.
Układ nawijania i folia
- Pozycja walca (contact roll, lay-on / rider, bęben nośny) oraz typ nawijarki lub bobiniarki.
- Rodzaj i grubość folii, szerokość wstęgi, obecność warstwy klejącej (stretch) lub świeżego nadruku.
Parametry ruchu i geometria
- Prędkość robocza linii, zakres średnic nawoju oraz docisk liniowy walca do bobiny.
- Średnica nominalna, długość robocza, konstrukcja czopów, twardość Shore A i wzór rowkowania.
Objawy na nawoju i odbiór
- Opis i zdjęcia problemu: teleskopowanie, pęcherze powietrza, marszczenie, drgania lub ślady na folii.
- Wymagania wyważania dynamicznego, tolerancji bicia, właściwości antystatycznych i protokołu pomiarowego.
Pytania przed zamówieniem
Czy contact roll i lay-on zawsze oznaczają dwie różne części?
Nie. Nazewnictwo zależy od konstrukcji nawijarki. Funkcję określa rzeczywisty kontakt z folią lub nawojem i położenie walca w maszynie.
Czy dostępne jest pokrycie wielowarstwowe?
Tak. Możemy wykonać warstwy o różnych twardościach. Ich układ dobieramy do wymaganego ugięcia i funkcji powierzchni roboczej w danym stanowisku.
Czy antystatyczność jest właściwością każdego pokrycia?
Nie. Wymagane właściwości elektryczne dobieramy dla konkretnej mieszanki, warunków pracy i uzgodnionego sposobu odbioru.
Kiedy na walcu dociskowym lay-on stosuje się rowkowanie spiralne?
Rowki spiralne lub nacięcia od środka ku krawędziom stosuje się przy szybkich przewijarkach i cienkich foliach, aby ułatwić odprowadzanie powietrza sprzed linii styku i zapobiec powstawaniu fałd oraz teleskopowaniu nawoju.
Powiązane rozwiązania
Powierzchnia do kontaktu z nawojem
Ustalimy funkcję contact roll lub lay-on, folię i obciążenie. W jednym zakresie można uzgodnić odtworzenie pokrycia, geometrię końcową oraz potrzebne naprawy metalu po ocenie rdzenia.