Blown film / Haul-off / Odbiór rękawa
Walce odciągowe do folii rozdmuchiwanej
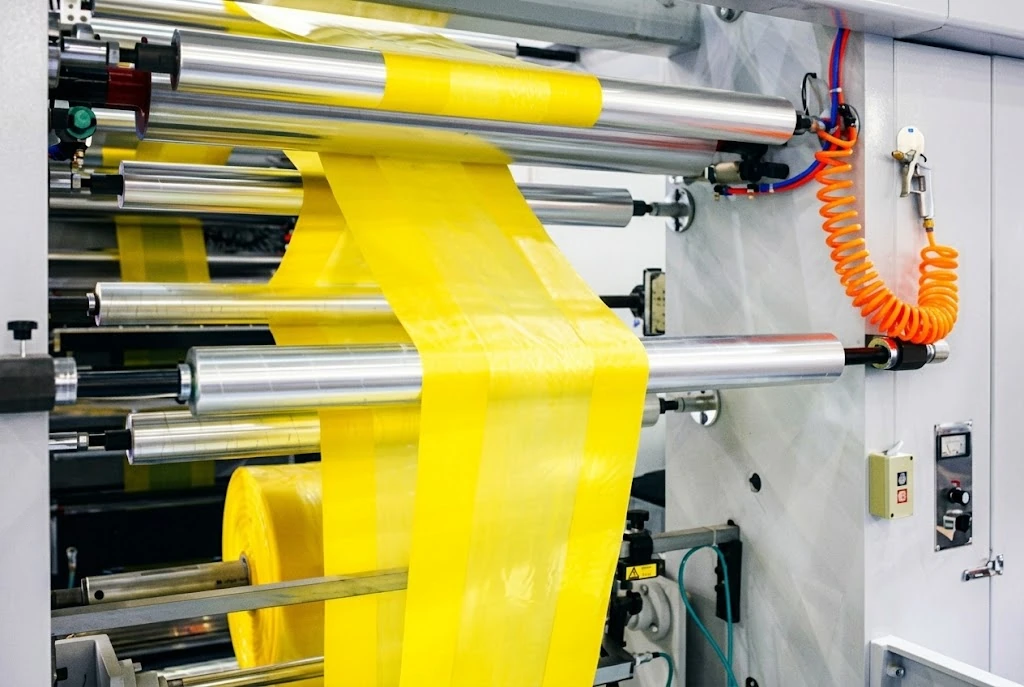
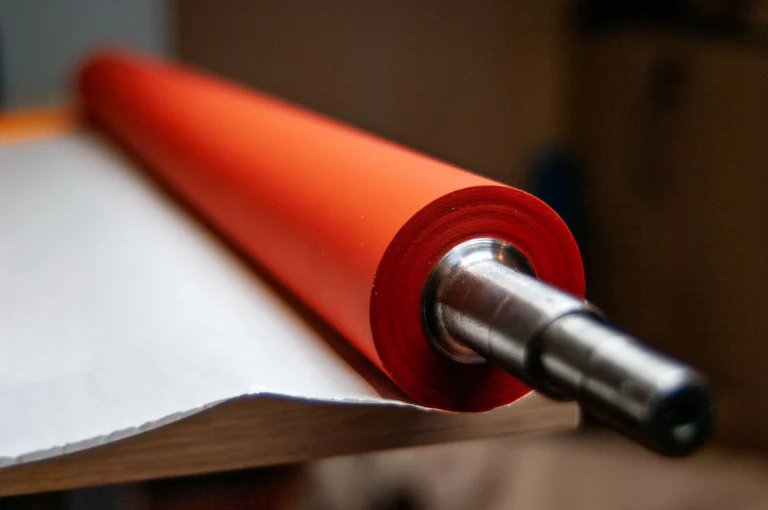
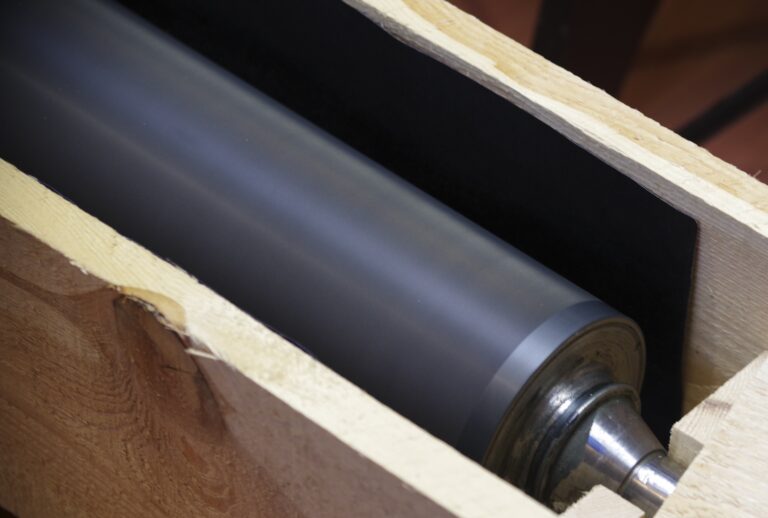
Walce odciągowe (haul-off / tower nip rolls) na szczycie wieży wytłaczarki z rozdmuchem odbierają, spłaszczają i uszczelniają gorący rękaw folii, utrzymując stabilne ciśnienie powietrza w balonie i stałą prędkość odciągu. PROEXPORT wykonuje nowe pokrycia oraz regeneruje walce odciągowe z gumy, poliuretanu i silikonu m.in. do linii Windmöller & Hölscher, Reifenhäuser i Davis-Standard.
W jednym zleceniu łączymy dobór mieszanki odpornej na temperaturę rękawa, dodatki migracyjne i ozon z naprawą czopów, szlifem baryłkowatym oraz kontrolą bicia. Przy braku dokumentacji OEM odtwarzamy geometrię walca na podstawie pomiarów dostarczonego wzoru.
Odbiór rękawa w linii blown film
Górna para odciągowa na wieży (haul-off / tower nip)
Zamyka od góry balon folii rozdmuchiwanej i przekazuje napęd na spłaszczony rękaw. Wymaga szczelnego, równomiernego docisku na całej szerokości bez poślizgu i bez blokowania wewnętrznych warstw gorącej folii.
Współpraca walca gumowanego i stalowego w parze
W typowym odciągu walec z powłoką elastomerową dociskany jest do walca stalowego (często chłodzonego). Twardość Shore A, grubość warstwy i profil baryłkowaty dobieramy do sztywności obu walców i siły docisku siłowników.
Dalsze sekcje ciągnące (draw / isolation nip)
Poniżej wieży pracują kolejne pary ciągnące oraz rolki prowadzące i rozprężające, prowadzące wstęgę przez stację Corona do nawijarki.
Temperatura rękawa, szczelność nipu i przywieranie folii
Temperatura rękawa i dodatki w tworzywie
Wstęga wchodząca w górny nip ma podwyższoną temperaturę i może wydzielać woski, środki poślizgowe (slip), antyblokujące lub klejące (PIB w folii stretch). Dobieramy mieszanki odporne na starzenie cieplne, pęcznienie i osadzanie nalotów.
Przyczepność napędowa a swobodne oddzielanie folii
Powłoka musi jednocześnie przenieść siłę ciągu bez poślizgu i pozwolić na czyste odejście ciepłej folii za linią nipu, bez nawijania się rękawa na walec i bez pozostawiania odcisków.
Szczelność balonu i kompensacja ugięcia (crowning)
Ugięcie długich walców odciągowych pod naciskiem siłowników powoduje ucieczkę powietrza ze środka balonu i falowanie grubości folii. Precyzyjny szlif baryłkowaty wyrównuje docisk liniowy na całej szerokości rękawa.
Diagnostyka poślizgu, zagnieceń rękawa i geometria powierzchni
W zależności od rodzaju wytłaczanej folii (LDPE, LLDPE, HDPE, PA, EVOH, folie wielowarstwowe barierowe i stretch) dobieramy mieszanki gumowe (EPDM, NBR, HNBR, CSM), poliuretanowe lub silikonowe. Wykończenie powierzchni oraz ewentualne rowkowanie dopasowujemy do wymaganej przyczepności i łatwości czyszczenia z osadów parafinowych.
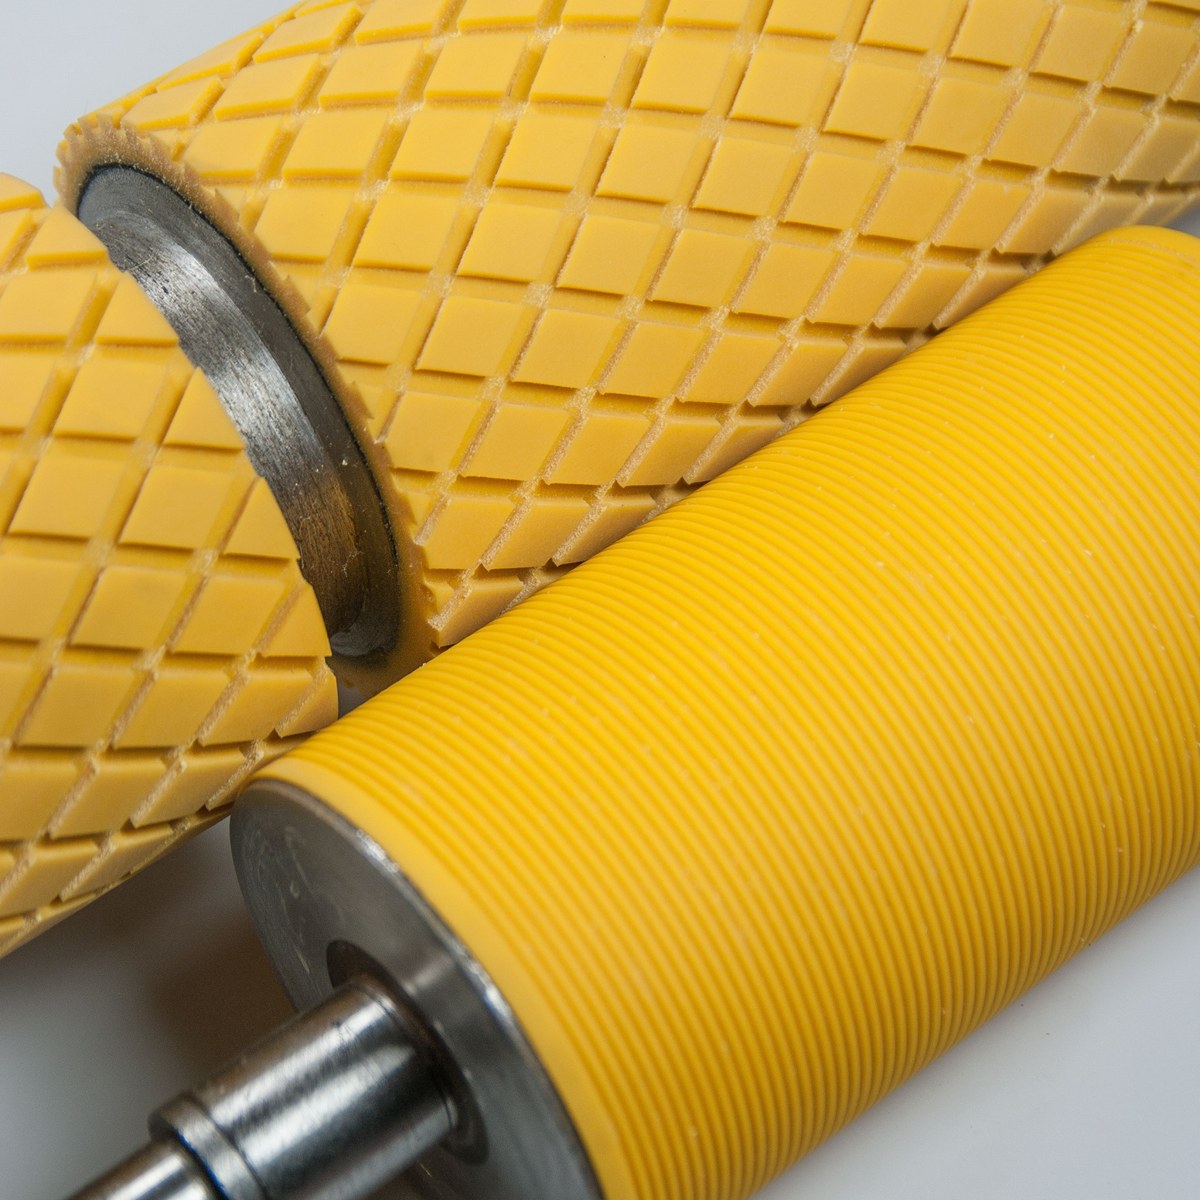
Zakres obróbki precyzyjnej i kontroli walców odciągowych
Wykończenie gładkie lub rowkowane i odporność cieplna
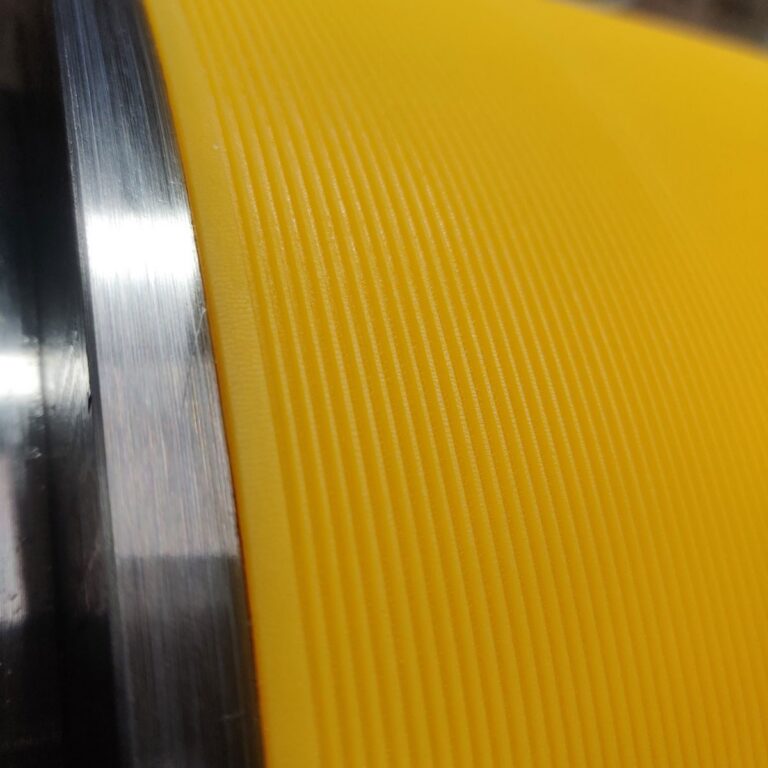
Szlifujemy powierzchnię do zadanej chropowatości Ra lub wykonujemy uzgodnione rowki technologiczne, zapewniając pewny chwyt folii bez jej przywierania.
Kontrola bicia promieniowego, twardości i wyważenia
Weryfikujemy bicie względem czopów, jednorodność twardości Shore A na całej długości oraz wyważenie; na życzenie przekazujemy protokół pomiarowy i atesty materiałowe.
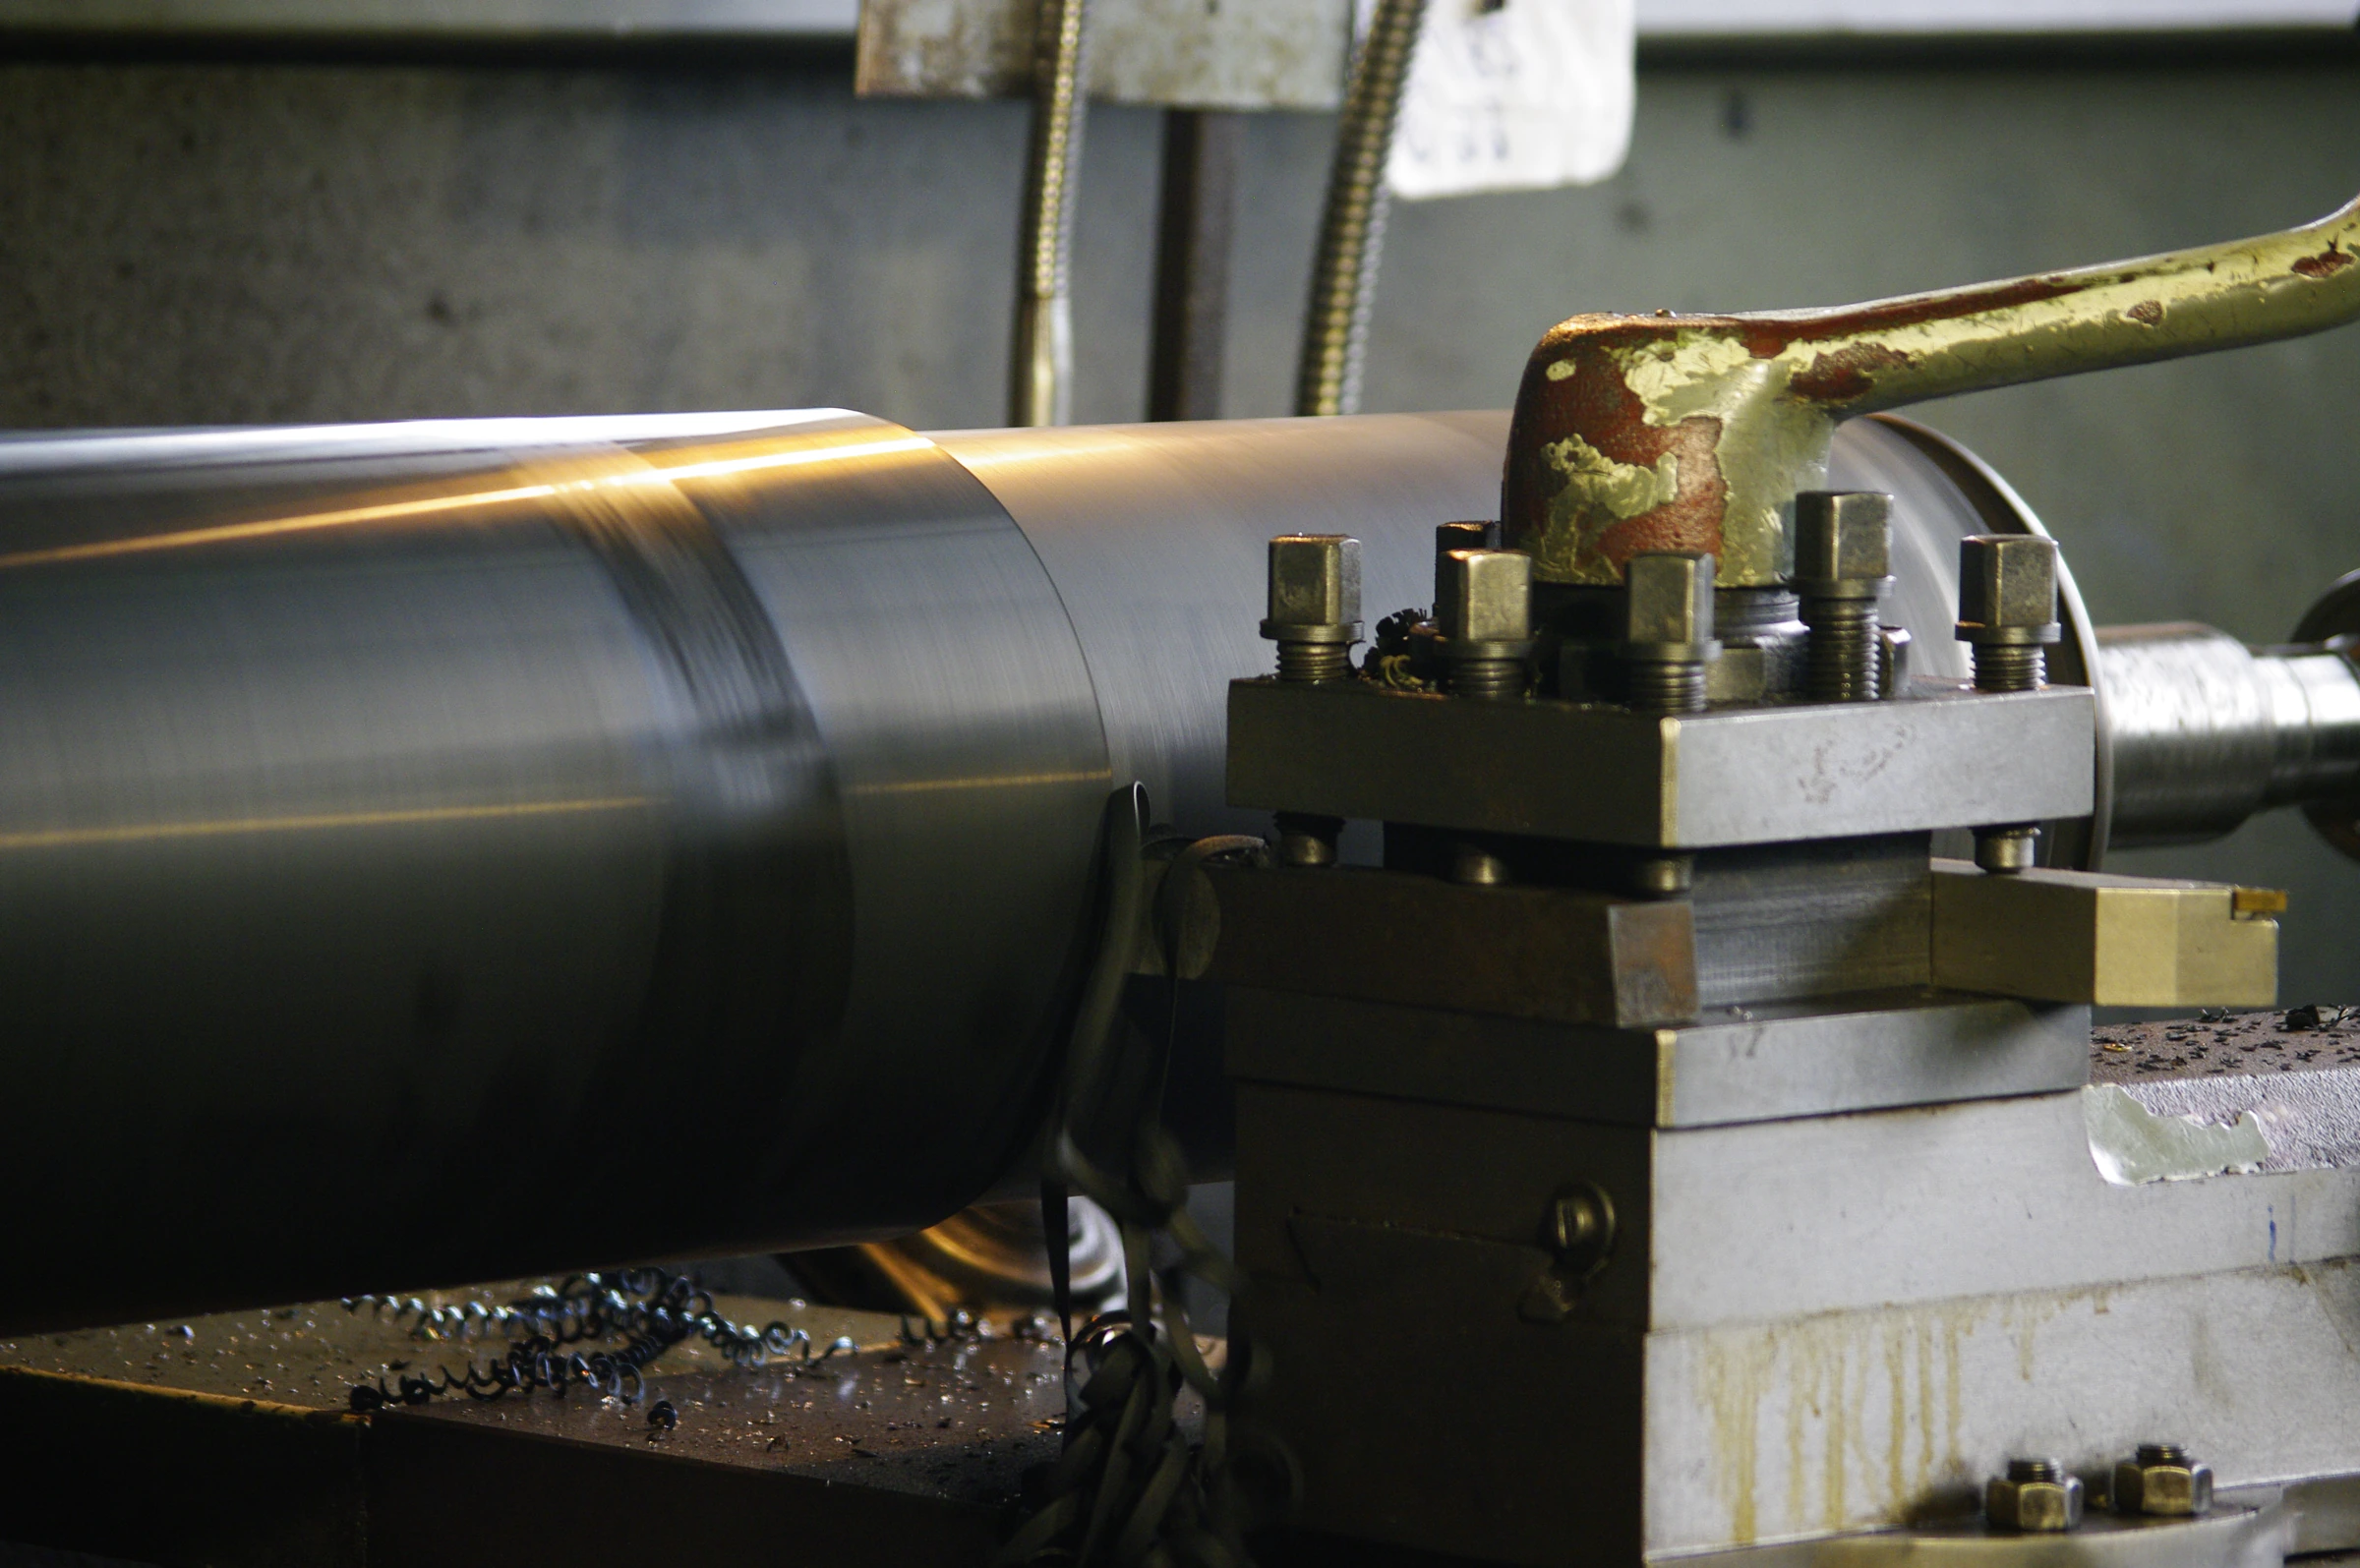
Regeneracja walca odciągowego z naprawą czopów i rdzenia
Przed nałożeniem nowej powłoki kontrolujemy stan płaszcza, spoin, osiowość czopów oraz gniazd łożyskowych, wykonując niezbędne naprawy mechaniczne w jednym zleceniu.
Jakie dane wysłać do wyceny?
Wycenę można rozpocząć nawet bez pełnego rysunku technicznego — wystarczy zdjęcie walca, podstawowe wymiary lub przesłanie zużytego elementu do pomiaru w PROEXPORT.
Linia wytłaczania i folia
- Pozycja walca (górny odciąg na wieży haul-off, dolny nip ciągnący) oraz producent linii blown film.
- Wytłaczane tworzywo (LDPE, LLDPE, HDPE, wielowarstwowe), dodatki (slip, PIB), temperatura rękawa i szerokość.
Docisk i geometria pary
- Prędkość odciągu, siła docisku siłowników oraz średnica i wykonanie walca współpracującego.
- Średnica nominalna, długość robocza, konstrukcja czopów, twardość Shore A i wymagany szlif baryłkowaty.
Objawy zużycia i kontrola
- Zdjęcia walca oraz opis problemów: ucieczka powietrza z balonu, poślizg, zagniecenia rękawa, naloty lub przywieranie.
- Wymagane tolerancje bicia, wyważanie, protokół pomiarowy oraz ewentualne wymagania kontaktu z żywnością (UE/FDA).
Pytania przed zamówieniem
Co oznaczają haul-off i tower nip roll?
To nazwy pozycji związanych z odbiorem spłaszczonego rękawa folii rozdmuchiwanej. Współpracująca para przekazuje ruch na folię zgodnie z konstrukcją odciągu.
Czy walec odbioru jest tym samym co chill roll?
Nie. Walec odbioru pracuje ze spłaszczonym rękawem w linii blown film. Chill roll odbiera ciepło w procesie folii cast.
Dlaczego walec odciągowy na wieży wymaga szlifu baryłkowatego?
Pod wpływem docisku siłowników na końcach walca jego płaszcz ugina się na zewnątrz, przez co w środku szerokości rękawa spada nacisk i ucieka powietrze z balonu. Szlif baryłkowaty (crowning) kompensuje to ugięcie i przywraca szczelny nip.
Powiązane rozwiązania
Powierzchnia do odbioru rękawa
Ustalimy przyczepność, oddzielanie folii i geometrię pary odciągowej. Zakres może łączyć naprawę ocenionej części metalowej z nowym pokryciem oraz uzgodnioną obróbką końcową.