Klej / Transfer / Wstęga folii
Walce do nanoszenia i transferu kleju na folie
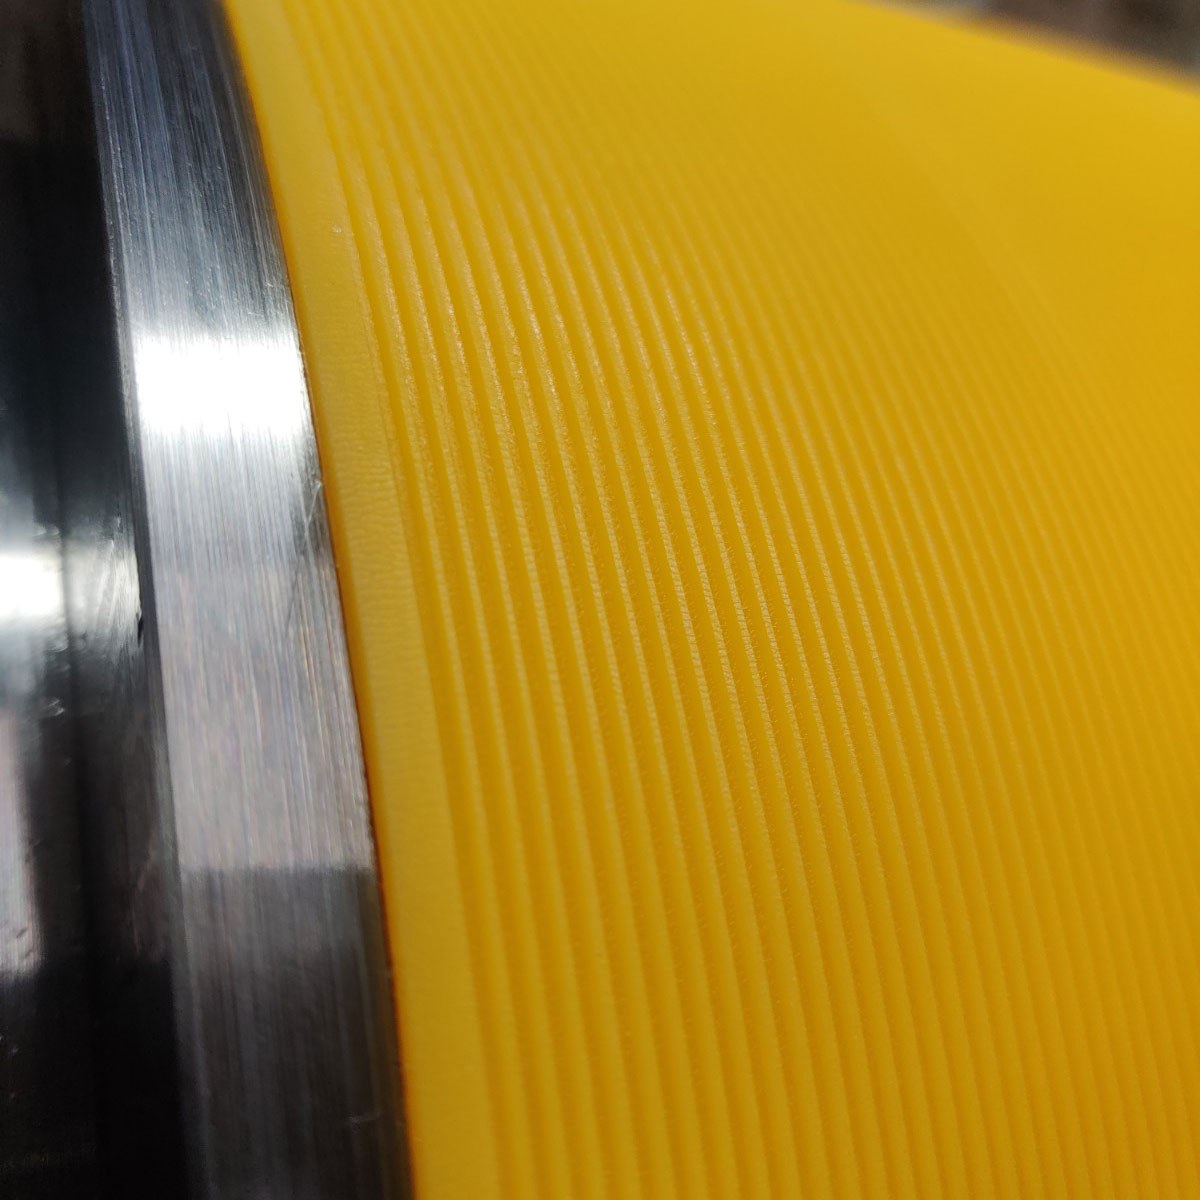
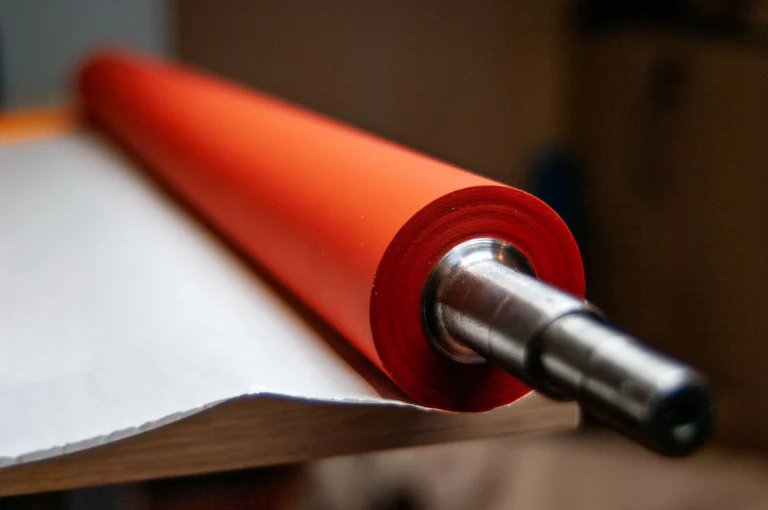
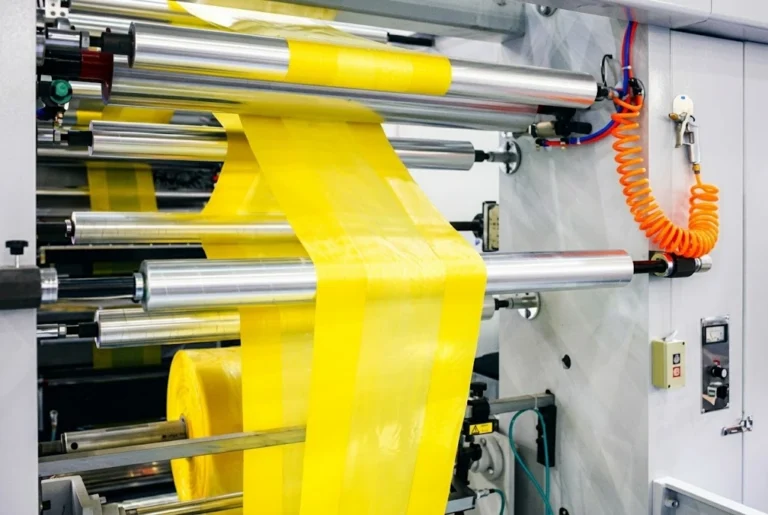
Walce klejarskie w laminatorach folii i opakowań elastycznych odpowiadają za precyzyjne dozowanie, transfer i nanoszenie cienkiej warstwy kleju na wstęgę. PROEXPORT wykonuje nowe walce oraz regeneruje zużyte pokrycia gumowe i poliuretanowe m.in. do laminatorów BOBST, Comexi, Uteco i Nordmeccanica, dobierając mieszankę odporną na pęcznienie, mięknięcie i odkładanie kleju.
W jednym zleceniu łączymy odnowienie powłoki z weryfikacją i naprawą czopów oraz rdzenia stalowego. Przy braku dokumentacji OEM odtwarzamy geometrię walca na podstawie pomiarów dostarczonego wzoru, kontrolując bicie promieniowe, chropowatość Ra i profil powierzchni.
Dozowanie, transfer i aplikacja kleju
Walec dozujący (metering / doctor roll)
Współpracuje z walcem nabierającym lub aplikacyjnym, regulując grubość filmu kleju przekazywanego na kolejne pozycje. Wymaga wysokiej sztywności, minimalnego bicia i ściśle kontrolowanej gładkości powierzchni.
Walec transferowy i formatowy
Przenosi odmierzony film kleju pomiędzy stopniami zespołu powlekającego. Szerokość roboczą, średnicę nominalną oraz podatność pokrycia dobieramy do docelowego formatu wstęgi i prędkości laminatora.
Walec aplikacyjny i przeciwdociskowy
Aplikator nanosi klej bezpośrednio na folię, natomiast walec przeciwdociskowy podpiera wstęgę po stronie suchej.
Odporność na kleje, rozpuszczalniki myjące i wymagania opakowań
Kleje SL, SB i dyspersje wodne
Kleje bezrozpuszczalnikowe (SL), rozpuszczalnikowe (SB) oraz wodne oddziałują inaczej na elastomer. Recepturę NBR, EPDM lub PU dobieramy do składu chemicznego spoiwa i temperatury pracy, zapobiegając pęcznieniu i zmianie twardości.
Octan etylu, alkohole i zmywacze
Najczęstszą przyczyną przedwczesnej degradacji pokrycia jest kontakt z agresywnymi rozpuszczalnikami podczas mycia zespołu. Mieszankę oceniamy wspólnie dla kleju i preparatów czyszczących, eliminując klejenie się, mięknięcie i mikropęknięcia.
Gramatura powlekania i zgodność żywnościowa (UE/FDA)
Stabilna geometria walca pozwala utrzymać powtarzalną gramaturę mokrego i suchego kleju na całej szerokości wstęgi. Dla laminatów spożywczych i farmaceutycznych dobieramy udokumentowane mieszanki zgodne z przepisami UE i FDA.
Geometria powierzchni aplikacyjnej i precyzja obróbki
Grubość warstwy elastomeru, twardość Shore A oraz chropowatość Ra dobieramy do pozycji walca w parze roboczej i lepkości kleju. Precyzyjny szlif cylindryczny lub baryłkowaty zapewnia równomierną szczelinę dozującą i jednolity docisk do folii na całej szerokości roboczej.
Jeśli konstrukcja maszyny wymaga powierzchni rowkowanej, odtwarzamy uzgodniony skok, kąt i przekrój rowków.
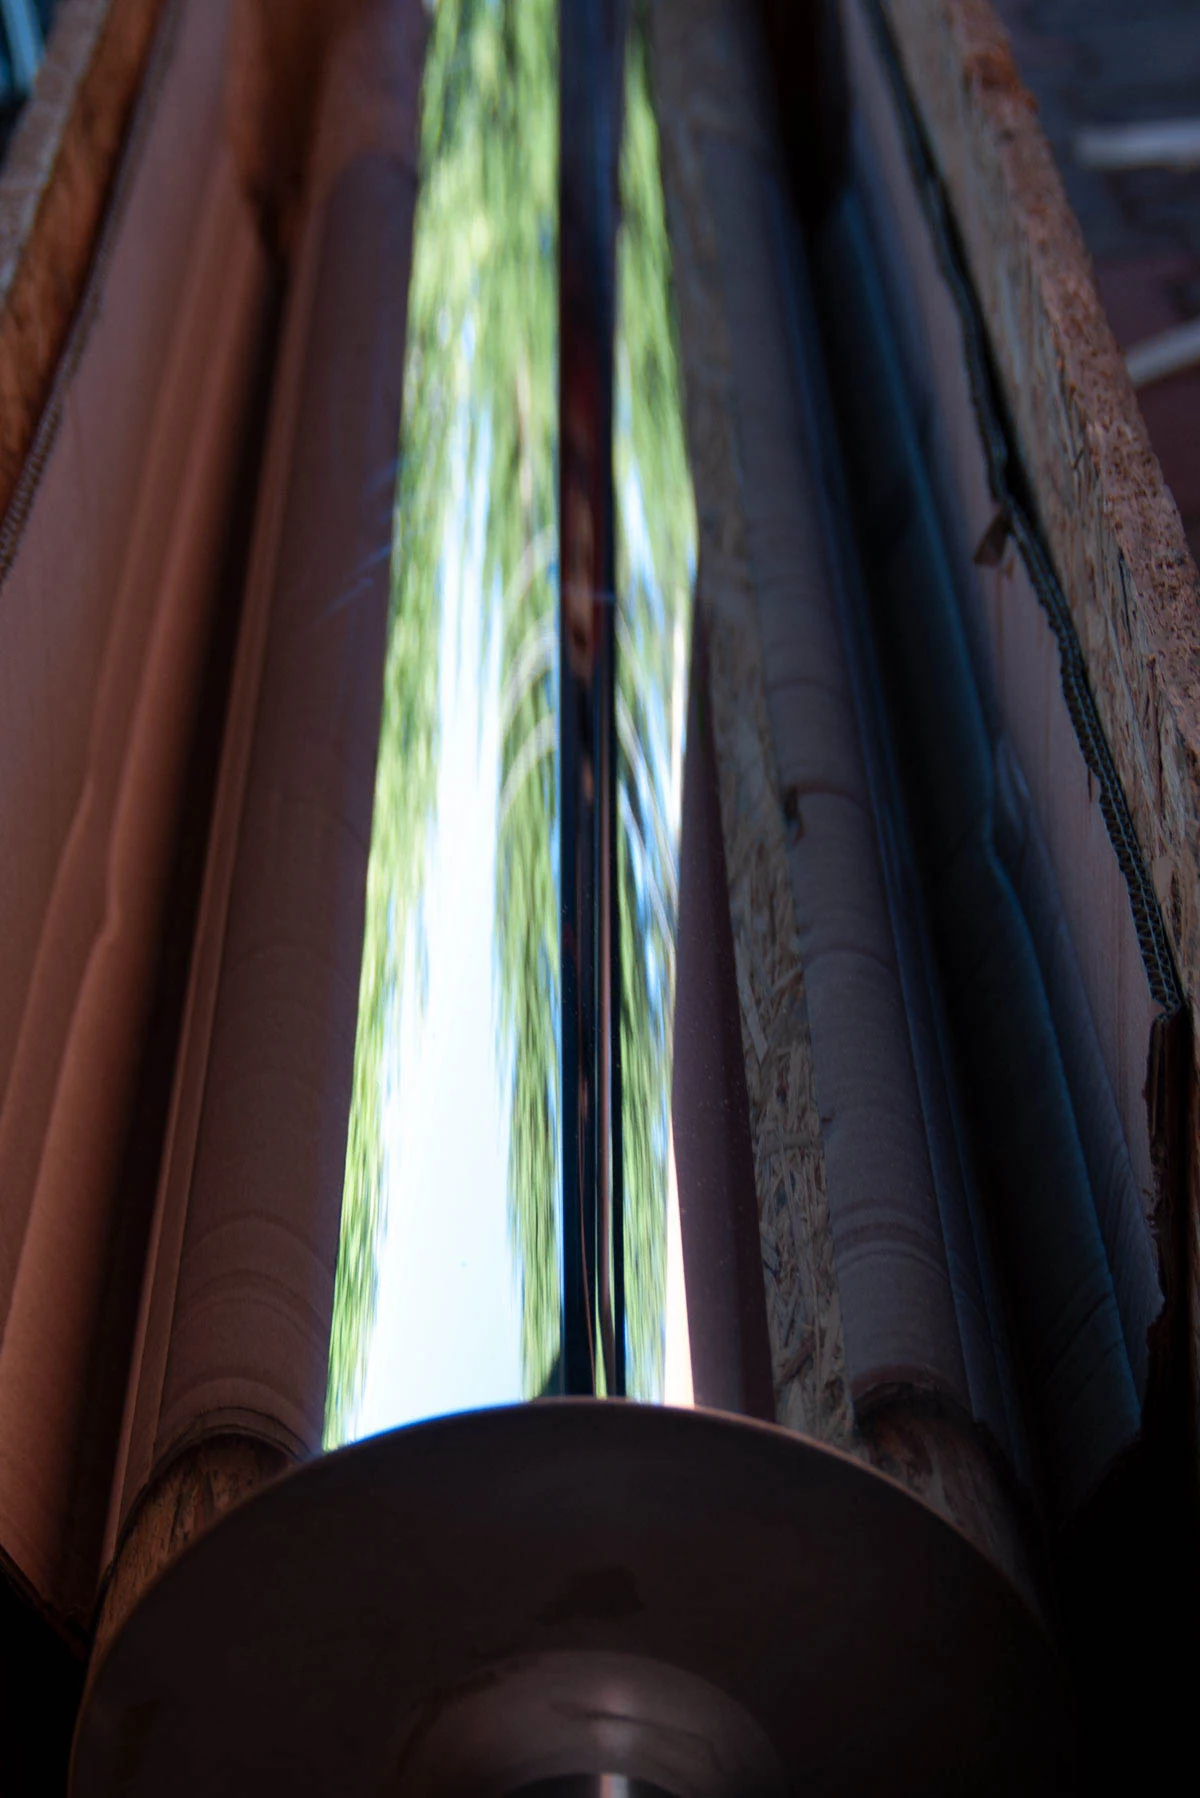
Zakres obróbki powierzchni i kontroli odbiorowej
Szlifowanie na gładko i mikrogeometria rowków
Wykonujemy gładkie powierzchnie transferowe i aplikacyjne o kontrolowanej chropowatości Ra oraz precyzyjne rowkowanie dozujące według dokumentacji.
Szlif baryłkowaty i kompensacja ugięcia
W szerokich zespołach nanoszenia wykonujemy szlif baryłkowaty (crowning) według zadanej krzywej, wyrównujący profil docisku i gramaturę kleju na brzegach oraz w środku wstęgi.
Kontrola bicia promieniowego i wyważanie
Weryfikujemy bicie względem czopów łożyskowych, tolerancję średnicy oraz twardość Shore A; wyważamy dynamicznie walce pracujące przy wysokich prędkościach i wystawiamy protokoły pomiarowe.
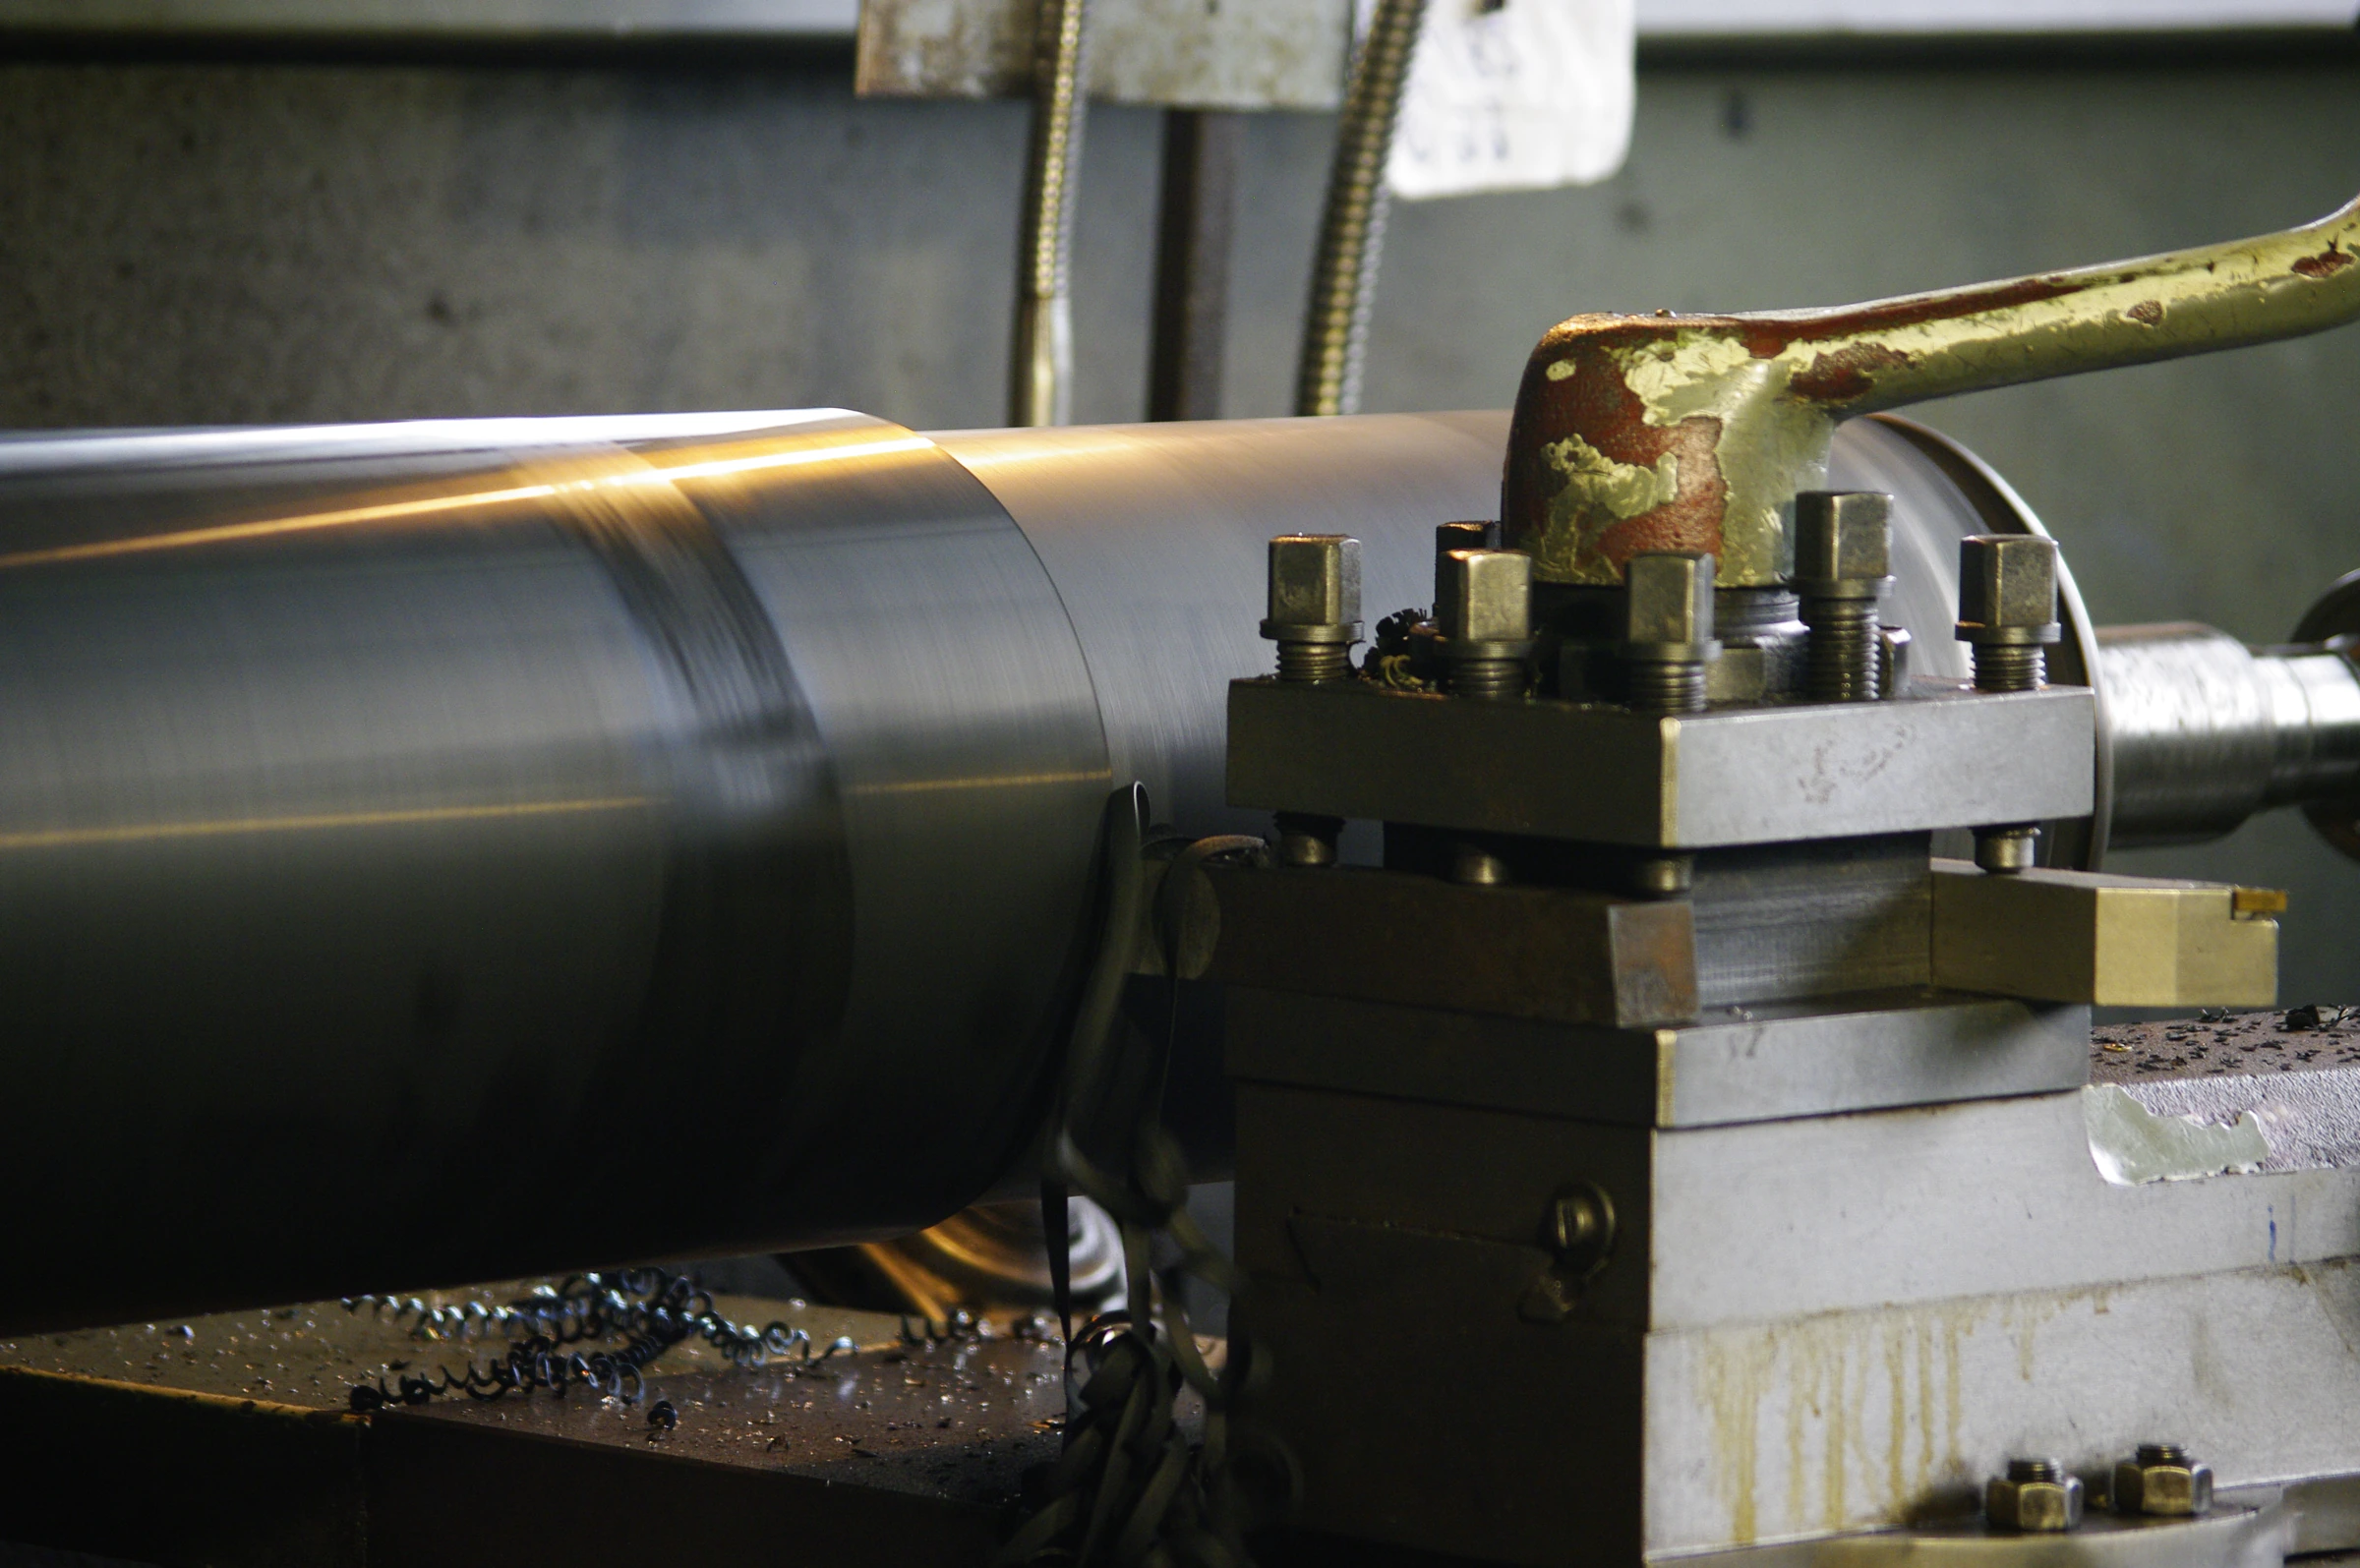
Regeneracja pokrycia z naprawą rdzenia i tulei
Każdy walec przekazany do regeneracji przechodzi kontrolę płaszcza, czopów i gniazd łożyskowych. W ramach jednego zlecenia naprawiamy uszkodzenia mechaniczne części metalowej, usuwamy starą warstwę i nakładamy nową powłokę gumową lub poliuretanową.
Jakie dane wysłać do wyceny?
Wycenę można rozpocząć nawet bez pełnego rysunku technicznego — wystarczy zdjęcie walca, podstawowe wymiary lub przesłanie zużytego elementu do pomiaru.
Klej, mycie i warunki procesu
- Rodzaj kleju (SL, SB, wodny) oraz karty charakterystyki rozpuszczalników i środków myjących.
- Temperatura pracy, prędkość linii, szerokość powlekania i wymagania kontaktu z żywnością (UE/FDA).
Pozycja i geometria walca
- Rola w zespole (dozujący, transferowy, aplikacyjny, przeciwdocisk) i konstrukcja (walec czopowy lub tuleja).
- Średnica nominalna, długość robocza, twardość Shore A oraz profil rowków lub szlifu baryłkowatego.
Objawy zużycia i kontrola
- Zdjęcia pęcznienia, rozmiękczenia, wżerów lub pasów powstających na folii podczas nanoszenia.
- Wymagane tolerancje bicia, wyważanie dynamiczne oraz zapotrzebowanie na protokół pomiarowy.
Pytania przed zamówieniem
Czy jedno pokrycie może pracować z różnymi klejami?
Możliwość pracy naprzemiennej oceniamy dla wszystkich używanych klejów i środków myjących. Odporność dotyczy konkretnej mieszanki, temperatury i sposobu kontaktu.
Czy dostępne są mieszanki dopuszczone do kontaktu z żywnością (FDA / UE)?
Tak. Dla linii wytwarzających opakowania spożywcze i farmaceutyczne dobieramy udokumentowane mieszanki elastomerowe zgodne z wymaganiami UE (np. WE 1935/2004) oraz FDA, odporne jednocześnie na stosowany system klejowy.
Powiązane rozwiązania
Powierzchnia do transferu kleju na folie
Ustalimy funkcję walca, klej i warunki mycia. Zakres może obejmować nowe pokrycie, odtworzenie rowków oraz naprawy rdzenia lub czopów po ocenie części metalowej.