Cięcie, perforacja i wykrawanie / Współpraca z ostrzem / Lity poliuretan odporny na nacięcia
Walce przeciwnożowe i podkrojowe do papieru i tektury
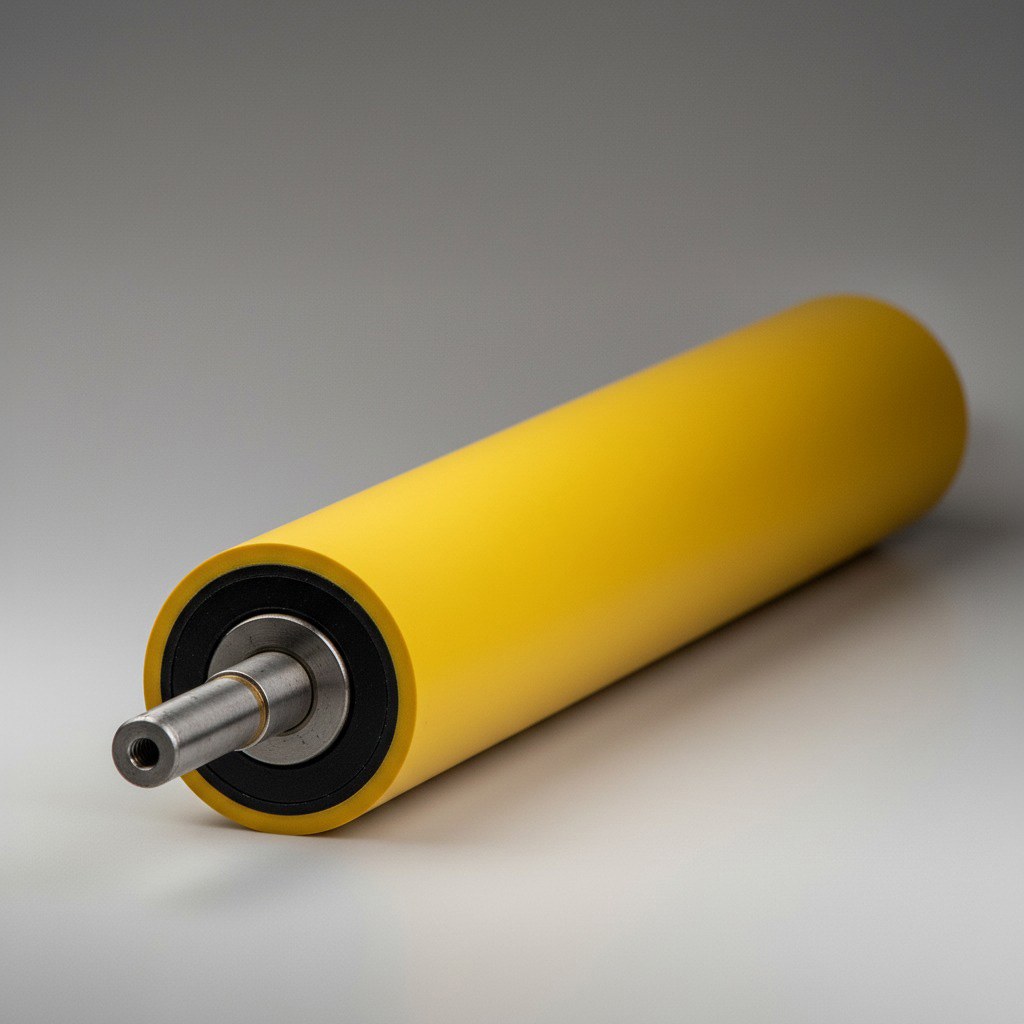
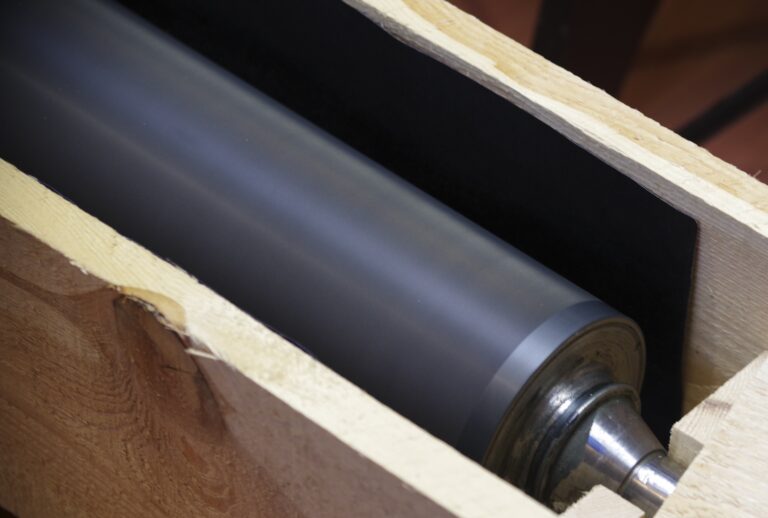
Walce przeciwnożowe i podkrojowe stanowią podatną podporę dla noży krążkowych, listwowych, perforujących oraz odcinających we wszystkich sekcjach cięcia papieru, kartonu i tektury — od odcinarek poprzecznych i bobiniarek, przez krajarki wzdłużne i sekcje perforacji, aż po wykrawarki i linie opakowaniowe. W PROEXPORT wykonujemy nowe walce, rolki i tuleje oraz regenerujemy zużyte powłoki ze specjalnego litego poliuretanu lanego (PU), dobieranego do regularnego kontaktu z ostrzem i ostrymi krawędziami.
Dla większości stanowisk optymalnym standardem jest mieszanka o twardości 90 Shore A o gładkim wykończeniu, zapewniająca wysoką odporność na rozcinanie i stabilne podparcie wstęgi lub arkusza. W ramach jednego zlecenia odtwarzamy powłokę poliuretanową oraz weryfikujemy i naprawiamy stalowy rdzeń wraz z czopami łożyskowymi albo wykonujemy nowy kompletny walec. Powierzchnię szlifujemy cylindrycznie na zadany wymiar i bicie według dokumentacji technicznej lub pomiarów dostarczonego wzoru.
Praca pod ostrzem w cięciu, perforacji i wykrawaniu
Cięcie poprzeczne i odcinanie arkuszy
W odcinarkach i gilotynach rotacyjnych wstęga papieru lub tektury jest dzielona poprzecznie, a nóż uderza w powierzchnię walca podporowego w powtarzalnym cyklu. Dedykowany poliuretan przeciwnożowy przejmuje nacisk krawędzi tnącej bez wykruszania krawędzi, chroniąc nóż przed stępieniem i gwarantując równe odcięcie arkusza.
Cięcie wzdłużne, nacinanie i perforacja
W bobiniarkach, przewijarko-krajarkach oraz sekcjach perforacji (np. papieru workowego, higienicznego czy wstęg tekturowych) noże krążkowe lub grzebieniowe pracują w stałym kontakcie z powłoką. Zastosowanie dedykowanego PU o podwyższonej odporności na nacięcia ogranicza powstawanie głębokich bruzd obwodowych i wydłuża okres stabilnego cięcia bez postojów technologicznych.
Lita powłoka na rdzeniu a wymienne okładziny anvil
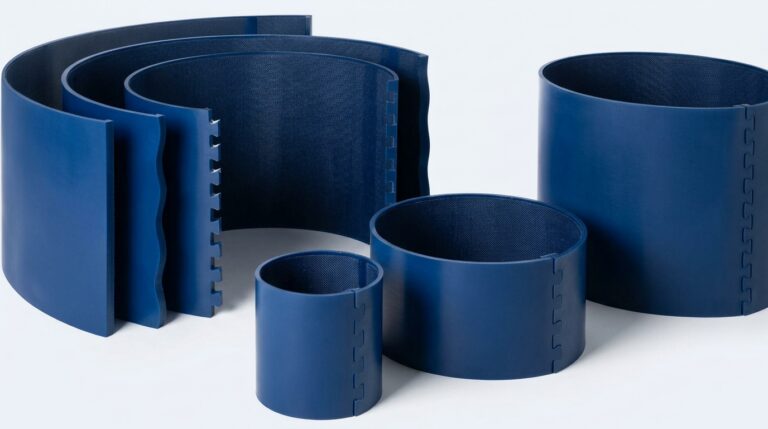
Prezentowane tu walce, rolki i tuleje mają litą warstwę poliuretanu odlewaną bezpośrednio na stalowym rdzeniu i szlifowaną na gotowo. Jeżeli szukasz dzielonych płaszczy poliuretanowych zapinanych zamkiem na cylindrze wykrawarki rotacyjnej bez demontażu wału, zobacz osobny dział: Wymienne okładziny anvil do wykrawania tektury.
Dlaczego pod nóż nie wystarcza zwykły poliuretan lub guma
Zwykły PU lub guma a dedykowana mieszanka przeciwnożowa
Najczęstszą przyczyną przedwczesnej degradacji walca przeciwnożowego jest zastosowanie standardowej gumy lub zwykłego, handlowego poliuretanu. Choć materiały te mogą mieć odpowiednią twardość, brak im struktury polimerowej odpornej na ciągłe nacinanie i propagację pęknięć. Pod naciskiem noża dochodzi w nich do szybkiego przecinania wiązań, głębokich bruzd i odrywania całych kawałków elastomeru.
Twardość 90 Shore A i zachowanie pod ostrzem
W większości zastosowań w przemyśle papierniczym i przetwórstwie tektury optymalnym wyborem jest specjalny poliuretan o twardości 90 Shore A (w ramach naszej oferty pokryć od 15 Shore A do 70 Shore D). Twardość ta zapewnia idealny kompromis: nadaje powłoce odpowiednią sztywność, zapobiegając uginaniu się podłoża pod arkuszem, a jednocześnie zachowuje elastyczność niezbędną do tłumienia ostrza bez kruszenia.
Trwałość krawędzi noża i czystość cięcia
Prawidłowo dobrana mieszanka PU tworzy kontrolowane, podatne podparcie dla ostrza: pozwala przeciąć włókna papieru lub warstwy tektury bez tępego uderzenia o stal i bez wyrywania fragmentów powłoki. Walec pracuje dzięki temu wielokrotnie dłużej niż na standardowym poliuretanie czy gumie, zachowując czyste krawędzie cięcia bez zadziorów i pyłu.
Konstrukcje pokryć, szlif cylindryczny i kontrola geometrii
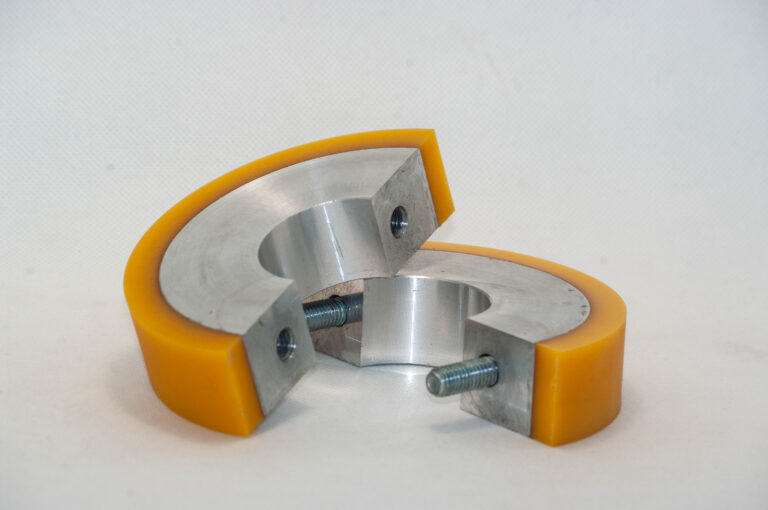
W zależności od budowy maszyny odlewamy poliuretan na pełnej długości roboczej walca stalowego, w wyznaczonych pasach strefowych pod konkretne tory noży, a także na wymiennych tulejach, pierścieniach i kołach przeciwnożowych. Jako podłoże wykorzystujemy stal węglową, stal nierdzewną oraz aluminium.
Większość walców przeciwnożowych wykonujemy jako gładkie, precyzyjnie szlifowane cylindrycznie, co gwarantuje równomierny docisk noża na całej szerokości roboczej. Na życzenie wykonujemy również rowki obwodowe, podtoczenia technologiczne, fazowania krawędzi oraz strefowe pierścienie robocze dopasowane do geometrii noży krążkowych.
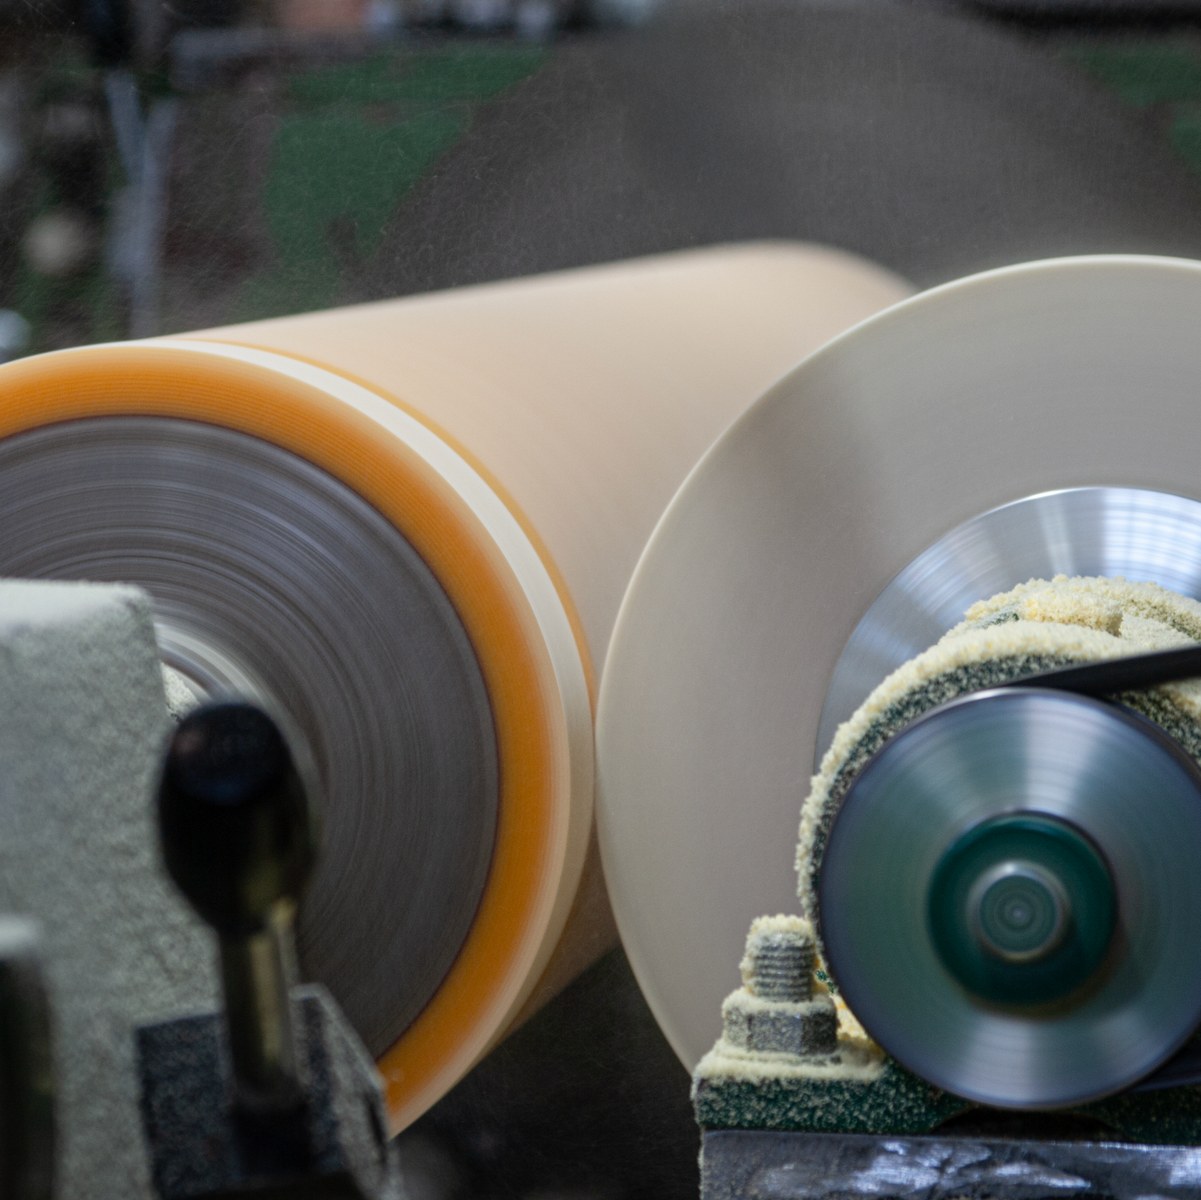
Zakres wykonania i obróbki powierzchni walców przeciwnożowych
Kontrola twardości, średnicy i bicia promieniowego
Standardowo weryfikujemy twardość Shore, średnicę oraz długość roboczą; na życzenie klienta mierzymy bicie promieniowe i geometrię oraz dołączamy protokół pomiarowy i świadectwo materiałowe.
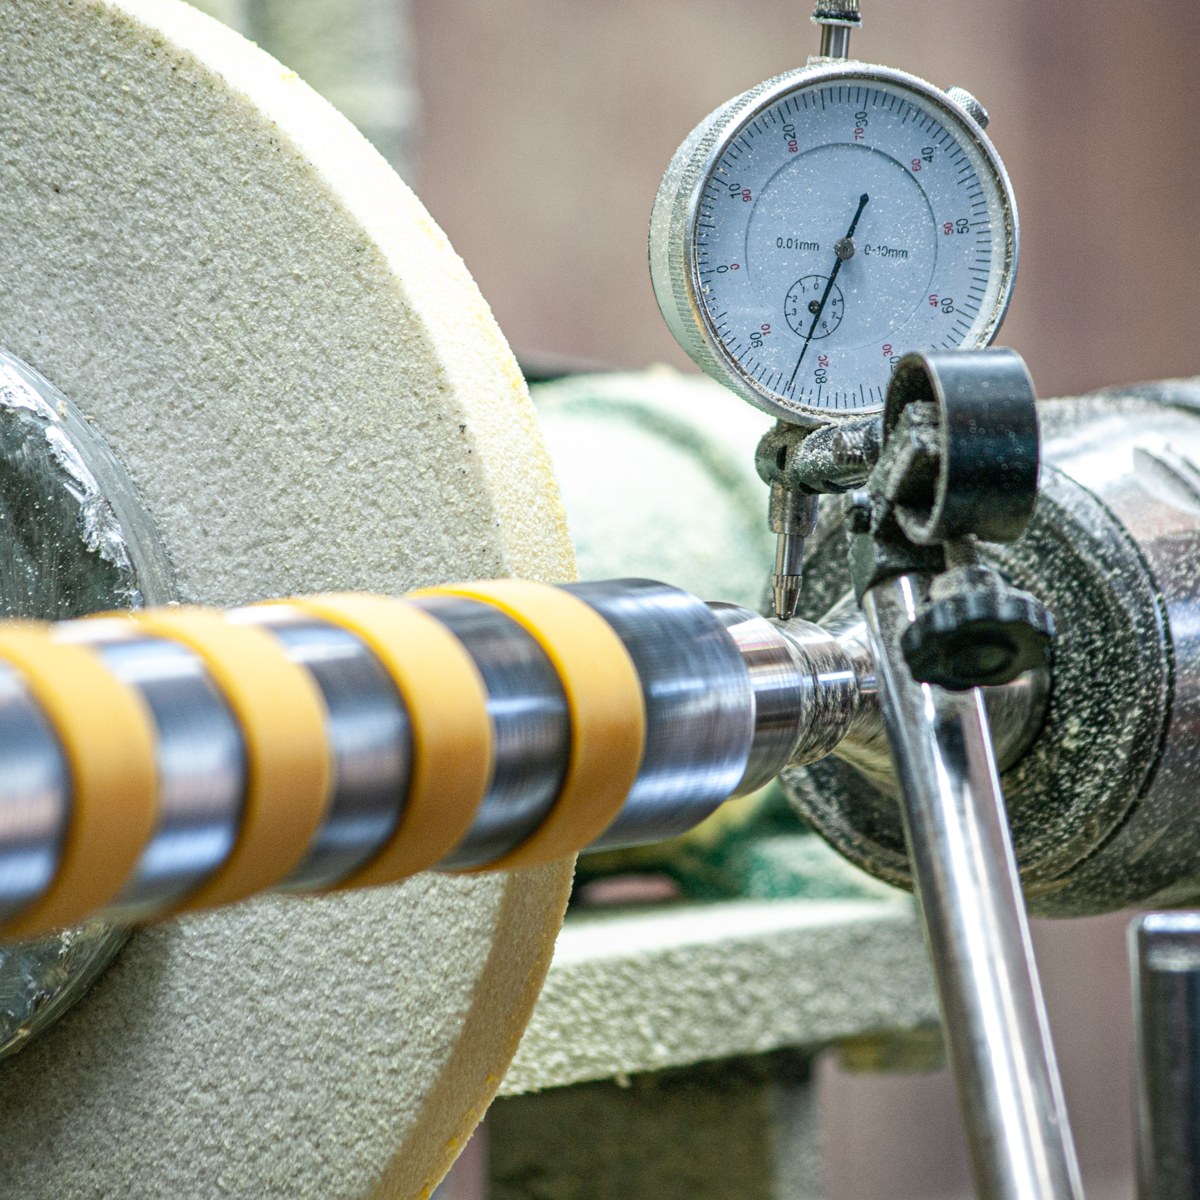
Regeneracja walców przeciwnożowych i produkcja nowych rdzeni
Walce przeciwnożowe pracują w warunkach ciągłego kontaktu z ostrzem przez wiele miesięcy lub lat. W odróżnieniu od walców dociskowych czy transportowych, po długotrwałej pracy nóż uszkadza powłokę głęboko na znaczną część jej grubości. Z tego względu walce przeciwnożowe zazwyczaj regeneruje się bez samego przeszlifowania — płytki szlif nie usunąłby głębokich nacięć, a zmniejszona średnica uniemożliwiłaby prawidłowe zgranie noża w maszynie.
Standardowy proces regeneracji w PROEXPORT polega na całkowitym zerwaniu starej powłoki, dokładnej inspekcji stalowego rdzenia oraz czopów łożyskowych, naprawie części metalowej i odlaniu zupełnie nowej warstwy dedykowanego poliuretanu 90 Shore A, szlifowanego na nominalny wymiar OEM. Regeneracja walca jest zwykle o około 50–60% tańsza niż zakup nowego kompletnego walca (zależnie od stanu części metalowej, zakresu napraw, wymiarów i konstrukcji).
Jakie dane wysłać do wyceny?
Wycenę możemy przygotować na podstawie dokumentacji technicznej albo zdjęcia, podstawowych wymiarów i oględzin zużytego walca lub tulei przesłanej do PROEXPORT.
Funkcja walca, stanowisko w linii i wymiary
- Rola w maszynie: odcinarka poprzeczna, bobiniarka, krajarka wzdłużna, sekcja perforacji, nacinanie czy wykrawarka/bigówka.
- Średnica zewnętrzna powłoki, średnica stalowego rdzenia, długość robocza, wymiary czopów (lub tulei/pierścienia) oraz rysunek lub wzór do pomiaru.
Parametry cięcia, typ ostrza i wykończenie
- Rodzaj ostrza (nóż krążkowy, listwowy, perforujący, wykrojnik), docisk, prędkość robocza linii oraz czy powłoka ma być gładka (standard 90 Shore A), czy posiadać rowki.
- Cięty materiał (papier, karton, tektura lita, tektura falista) oraz dotychczas stosowany materiał powłoki, jeśli jest znany.
Stan zużycia powłoki i części metalowej
- Zdjęcie powierzchni roboczej i opis objawów: głębokość nacięć po nożu, wykruszenia PU, niedocinanie materiału, stan czopów łożyskowych.
- Informacja, czy zlecenie dotyczy regeneracji nadesłanego rdzenia, czy wykonania nowego kompletnego walca oraz czy wymagany jest protokół pomiarowy.
Pytania przed zamówieniem
Jaka twardość Shore jest standardem dla walców przeciwnożowych w papierze i tekturze?
Zazwyczaj stosujemy twardość 90 Shore A. Zapewnia ona optymalną sztywność podparcia arkusza lub wstęgi, a zarazem wystarczającą sprężystość, by nóż nie ulegał stępieniu. W zależności od specyfiki procesu oferujemy również mieszanki w całym zakresie od 15 Shore A do 70 Shore D.
Czy powierzchnia walca przeciwnożowego powinna być gładka, czy rowkowana?
Zazwyczaj wykonujemy walce o powierzchni gładkiej szlifowanej precyzyjnie cylindrycznie. Jeśli jednak konstrukcja zespołu tnącego tego wymaga, wykonujemy rowki obwodowe, podtoczenia pod noże krążkowe lub strefowe pierścienie poliuretanowe.
O ile tańsza jest regeneracja walca przeciwnożowego od zakupu nowego walca?
Regeneracja walca poliuretanowego jest zwykle o około 50–60% tańsza niż wykonanie nowego walca. Dokładna relacja kosztów zależy od stanu stalowego rdzenia i czopów, zakresu niezbędnych napraw mechanicznych oraz wymiarów i konstrukcji elementu.
Powiązane rozwiązania
Dobierz powłokę przeciwnożową do sekcji cięcia lub perforacji
Wspólnie ustalimy konstrukcję pokrycia, twardość (standard 90 Shore A lub wykonanie specjalne) i recepturę poliuretanu pod współpracujący nóż oraz zakres regeneracji rdzenia albo wykonania nowego walca.