Klejenie płyt i forniru / Rowki dozujące / Guma, PU i silikon
Walce klejarskie
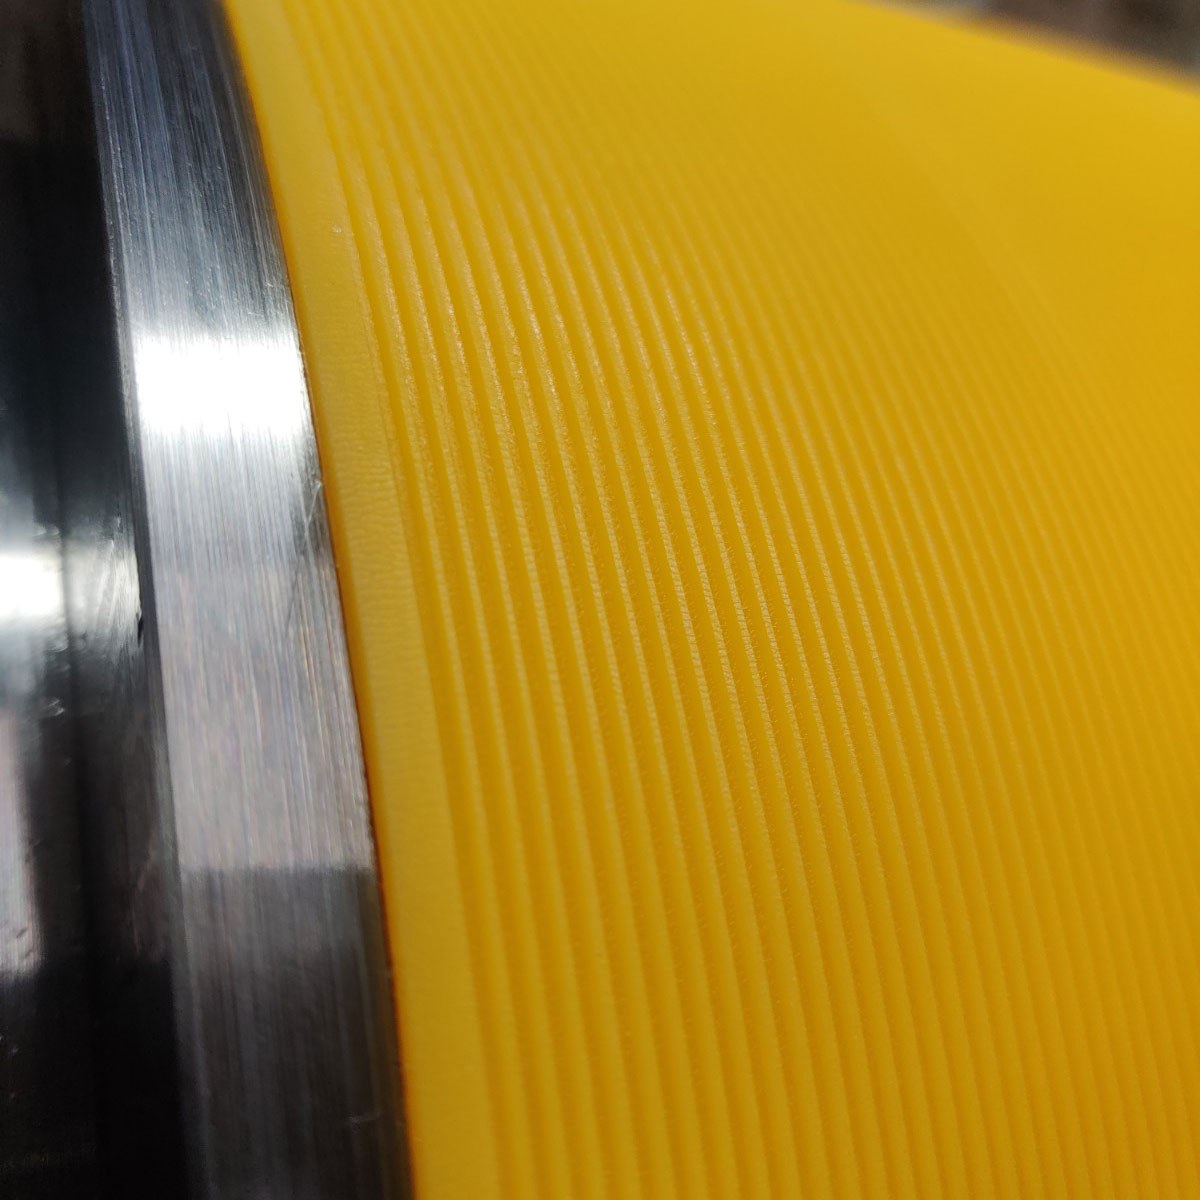
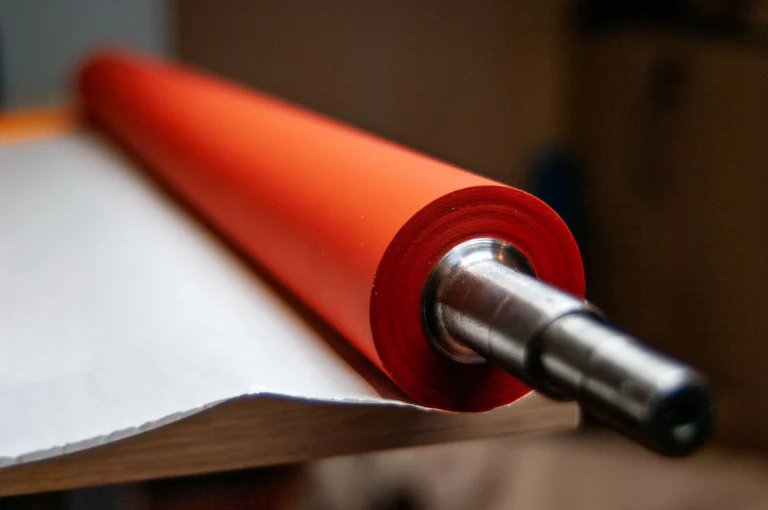
W PROEXPORT wykonujemy i regenerujemy walce klejarskie do nanoszenia kleju na płyty meblowe, fornir i elementy drewniane. Oferujemy pokrycia gumowe, poliuretanowe i silikonowe, a w gumie oraz PU wykonujemy rowki dozujące według uzgodnionej geometrii.
Dobieramy pokrycie do rodzaju kleju, temperatury, chemii myjącej i obciążenia. Regenerację łączymy z oceną rdzenia i czopów oraz potrzebną naprawą metalu; przy braku rysunku mierzymy dostarczony walec.
Co wykonujemy w PROEXPORT
Pokrycie i rowki w jednym zleceniu
Dobieramy gumę, PU lub silikon do kleju i mycia. Rowki w gumie i PU wykonujemy według uzgodnionego skoku, szerokości i głębokości, także na podstawie niestandardowego rysunku klienta.
Regeneracja z naprawą metalu
Oceniamy rdzeń, czopy i gniazda łożyskowe. Potrzebne naprawy części metalowej łączymy z wykonaniem nowego pokrycia i obróbką powierzchni.
Odtworzenie walca bez rysunku
Mierzymy dostarczony wzór. Wymiary nominalne i parametry, których nie można wiarygodnie odczytać ze zużytej części, uzgadniamy przed wykonaniem.
Guma, PU czy silikon — co decyduje o wyborze?
Klej i środki myjące
Recepturę pokrycia dobieramy do kleju i chemii czyszczenia. Zmiana preparatu lub środka myjącego wymaga ponownej oceny materiału; sama twardość Shore A nie opisuje odporności mieszanki.
Zużycie i zachowanie rowków
Odpowiednio dobrany PU może wolniej się zużywać i dłużej zachowywać rowki. Gumę wybieramy m.in. wtedy, gdy wymagają tego chemia procesu lub podatność powierzchni.
Temperatura i przywieranie
Silikon rozważamy przy podwyższonej temperaturze i wymaganiu antyadhezyjności. O wyborze mieszanki rozstrzygają również klej, mycie i obciążenie mechaniczne.
Zakres obróbki rowków, szlifowania i kontroli odbiorowej walców klejarskich
Odtwarzanie geometrii rowków klejarskich
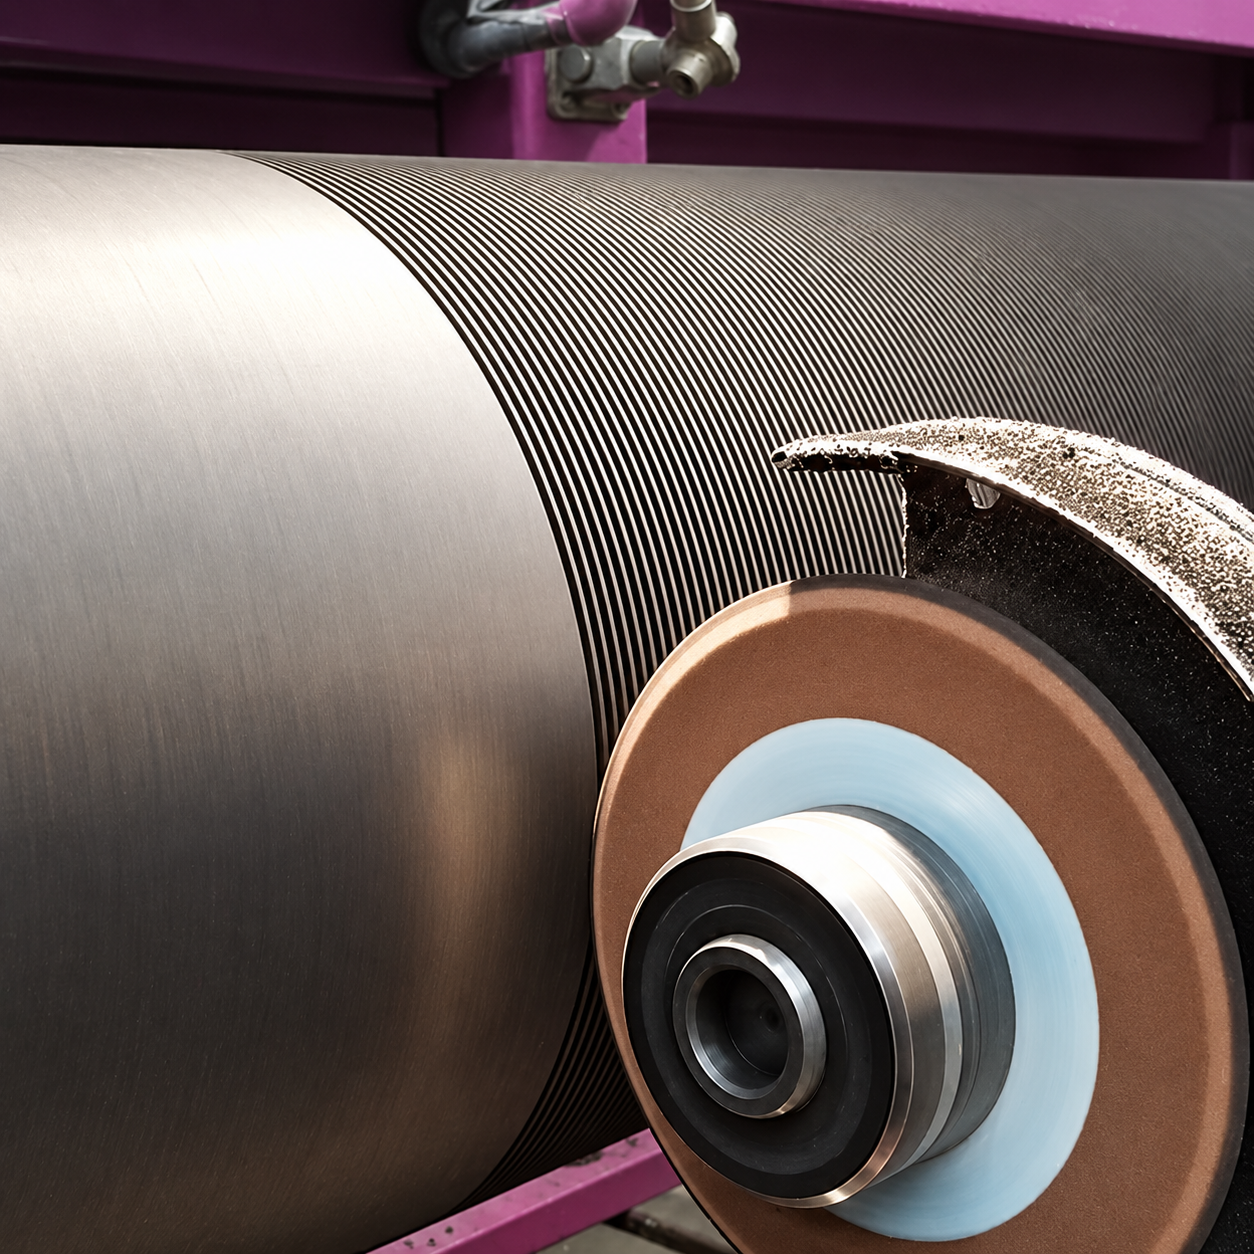
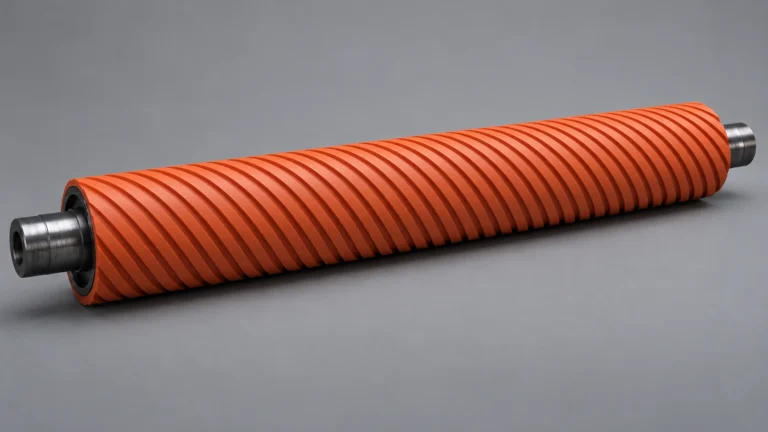
Nacinamy rowki śrubowe i obwodowe o uzgodnionym skoku, szerokości, głębokości i profilu w gumie oraz poliuretanie pod wymagane nanoszenie kleju na płytę lub fornir.
Szlif cylindryczny i baryłkowaty
Szlif cylindryczny odtwarza uzgodnioną geometrię roboczą. Szlif baryłkowaty może kompensować ugięcie szerokiego walca przy określonej geometrii i docisku; jego kształt uzgadniamy dla danego układu.
Kontrola bicia, twardości i protokół pomiarowy
Weryfikujemy bicie promieniowe względem czopów łożyskowych, średnicę, twardość Shore A i profil rowków; na życzenie dołączamy protokół kontroli.
Odtworzenie rowków z oceną materiału
Wykonujemy gumowe i poliuretanowe powierzchnie z uzgodnionym rowkowaniem. Materiał i geometrię dobieramy razem: rowki określają powierzchnię przekazującą klej, a receptura musi odpowiadać medium, myciu i obciążeniu.
Klej, rowki i przyczyna zużycia
Klej i warunki kontaktu
Recepturę pokrycia dobieramy do konkretnego kleju, temperatury i sposobu pracy oraz chemii mycia. Zmiana preparatu może wymagać ponownej oceny materiału.
Nominalne rowki
Szerokość, głębokość, rozstaw i kierunek rowków określają geometrię do odtworzenia. Dokumentacja lub uzgodnione pomiary wzoru pozwalają ustalić wymiar docelowy także przy zużytej powierzchni.
Rowki a ilość nanoszonego kleju
Zestawienie pokazuje zakresy nanoszenia kleju dla wariantów 1–6. Materiał pokrycia i geometrię rowków dobieramy do rodzaju kleju oraz wymaganego nanoszenia.
| Rodzaj kleju | 1 | 2 | 3 | 4 | 5 | 6 |
|---|---|---|---|---|---|---|
| UF/MUF | 65–85 | 85–110 | 120–165 | — | — | — |
| PRF | — | — | 120–165 | 165–220 | 200–265 | — |
| PVAc | — | — | 70–95 | 125–170 | 135–200 | — |
| EPI | — | — | — | — | 135–200 | 220–280 |
Przewiń tabelę w bok, aby zobaczyć wszystkie warianty.
Wartości podano w g/m². Znak „—” oznacza brak wartości w zestawieniu.
Geometria przekroju rowków
- ASkok rowków
- BSzerokość rowka u góry
- CSzerokość grzbietu
- DGłębokość rowka
- ESzerokość dna rowka
Niestandardowe rowki według rysunku
W PROEXPORT wykonujemy również niestandardowe rowki na podstawie rysunków klienta. Skok, szerokość, głębokość i przekrój rowków uzgadniamy według dokumentacji konkretnego walca.
Wykonujemy rowki osiowe, obwodowe, śrubowe i krzyżowe, a w gumie również mikrorowki Opti.
Nanoszenie, dozowanie i przeciwdocisk
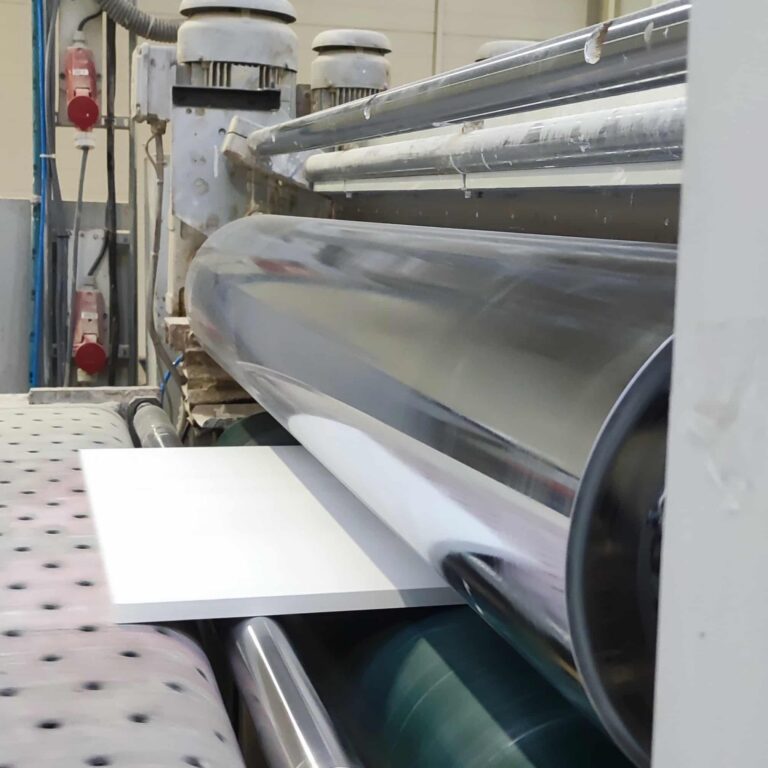
Walec nanoszący
Przenosi klej na podłoże.
Walec dozujący
Współpracuje z walcem nanoszącym przy regulowaniu ilości kleju. Materiał i wykończenie dobieramy do konkretnej pary walców.
Walec przeciwdociskowy
Podpiera detal w strefie nanoszenia. Docisk łączonych warstw w dalszej części linii pełni inne zadanie: łączy okładzinę z podłożem.
Lepkość kleju i ilość nanoszenia
Dlaczego znaczenie ma lepkość kleju?
Lepkość opisuje opór kleju podczas przepływu i ma znaczenie dla jego nanoszenia. Przy porównywaniu preparatów warto uwzględniać temperaturę i metodę pomiaru podaną w ich kartach technicznych. Różne kleje PUR do laminowania mogą mieć różną lepkość nawet przy tej samej temperaturze pomiaru.
Mokre nanoszenie i sucha pozostałość
Przy klejach z odparowującym nośnikiem ilość nałożonego mokrego preparatu różni się od ilości suchej pozostałości. Zawartość suchej masy pomaga powiązać obie wielkości. Wymaganie w g/m² powinno więc określać, czy dotyczy mokrego kleju, czy suchej warstwy.
Czyszczenie walca i jakość klejenia
Oczyść walec przed postojem
Klej pozostawiony na powierzchni walca może wysychać i tworzyć osad. Przed postojem maszyny należy oczyścić walec z pozostałości kleju. Środek myjący powinien być dobrany do rodzaju kleju i materiału pokrycia walca.
Miejscowe niedoklejenie
Przy klejeniu na zimno miejscowe niedoklejenie może wiązać się ze zużyciem walców nanoszących albo nierówną powierzchnią podłoża. Ocena obejmuje stan powierzchni roboczej walca, podłoże i warunki klejenia.
Przebicie kleju przez fornir
Przy klejeniu na zimno przebicie kleju przez fornir może mieć związek z nadmiernym nanoszeniem, zbyt dużym naciskiem lub niewłaściwym klejem. Sam objaw nie rozstrzyga, czy konieczna jest regeneracja walca.
Nowy walec czy regeneracja?
Regenerację wybieramy, gdy rdzeń i czopy są sprawne albo możliwe do naprawienia. Oceniamy bicie, gniazda łożyskowe, korozję, pęknięcia i wcześniejsze naprawy. Stan części metalowej oraz koszt jej odtworzenia porównujemy z nowym wykonaniem.
Na istniejącym rdzeniu wykonujemy nowe pokrycie do uzgodnionej średnicy i odtwarzamy rowki. Gdy dotychczasowa powłoka pęczniała, twardniała lub zbyt szybko traciła geometrię, ponownie dobieramy mieszankę do kleju, temperatury i mycia. Kontrolę bicia, geometrii oraz dokumentację pomiarową ustalamy w zakresie zamówienia.
Przykłady maszyn w branży meblarskiej
Walce klejarskie wykonujemy i regenerujemy m.in. do następujących maszyn stosowanych przy produkcji mebli i płyt:
Hymmen
walcowe nakładarki kleju w liniach produkcji płyt i elementów drewnopochodnych.
Bürkle
maszyny do nanoszenia kleju na płyty, w tym w liniach laminowania PUR.
Barberán
walcowe nakładarki kleju w liniach laminowania płyt drewnopochodnych.
OMMA
walcowe nakładarki klejów wodnych i hot-melt do płyt, forniru oraz materiałów dekoracyjnych.
OSAMA Technologies
walcowe klejarki do nanoszenia kleju na płyty MDF, sklejkę i płyty wiórowe przed łączeniem warstw.
ORMAMACCHINE
dwuwalcowe nakładarki kleju pracujące samodzielnie lub w przelotowych liniach klejenia.
Italpresse
walcowe nakładarki kleju do płyt, drzwi i podłóg warstwowych, także jako część linii prasowania.
Joos
dwu- i czterowalcowe nakładarki kleju, w tym z rowkowanymi walcami gumowymi do fornirowania i produkcji mebli.
Wykonujemy również walce i rolki do urządzeń innych producentów.
Jakie dane wysłać do wyceny?
Wycenę można rozpocząć nawet bez pełnego rysunku technicznego — wystarczy zdjęcie walca klejarskiego, podstawowe wymiary lub przesłanie zużytego elementu do pomiaru w PROEXPORT.
Klej, temperatura i mycie klejarki
- Stosowany klej meblarski (dyspersyjny PVAc, mocznikowo-formaldehydowy, żywica, EVA lub PUR hot-melt) oraz temperatura pracy.
- Środki myjące i rozcieńczalniki mające kontakt z powłoką oraz sposób czyszczenia zespołu klejarskiego.
- Nazwa handlowa i karta techniczna kleju, z lepkością oraz warunkami jej pomiaru, jeżeli są podane.
- Wymagane nanoszenie w g/m² ze wskazaniem, czy dotyczy mokrego preparatu, czy suchej warstwy.
Funkcja w nakładarce i geometria rowków
- Pozycja w klejarce (walec nanoszący, dozujący lub przeciwdocisk) oraz obrabiany materiał (płyta meblowa, MDF, drewno lite, fornir).
- Rysunek lub wzór do pomiaru: średnica, długość robocza, czopy, twardość Shore A oraz skok, szerokość i głębokość rowków.
Zużycie powłoki i wymagania odbioru
- Zdjęcia wytartych rowków, spęcznienia, nacięć na krawędziach płyty lub śladów nierównego nanoszenia kleju.
- Wymagane tolerancje bicia, ewentualny szlif baryłkowaty, wyważanie oraz zapotrzebowanie na protokół pomiarowy.
Pytania przed zamówieniem
Czy można odtworzyć rowki zbyt zużyte do pomiaru?
Możemy pomierzyć dostarczony walec i porównać go z dokumentacją nominalną lub wcześniejszą specyfikacją. Parametry, których nie da się wiarygodnie odczytać, wymagają uzgodnienia przed wykonaniem.
Co określa geometrię rowka śrubowego?
Skok, kierunek i liczba wejść oraz szerokość i głębokość przekroju. Geometrię wykonujemy według dokumentacji lub uzgodnionych pomiarów wzoru.
Czy PU zawsze zastępuje gumę w walcu klejarskim?
Dobór zależy od konkretnego kleju, mycia, temperatury i obciążenia. PU może dłużej zachowywać geometrię w odpowiednich zastosowaniach; przy innej chemii lub wymaganej podatności właściwym wyborem może pozostać guma.
Czy walec do kleju PUR musi mieć pokrycie PU?
Nie. PUR określa klej, a PU materiał pokrycia. W układach hot-melt występują także powierzchnie stalowe i silikonowe, zależnie od funkcji części, kleju i temperatury.
Czy do wykonanego walca klejarskiego można otrzymać protokół pomiarowy?
Tak. Na życzenie dołączamy dokumentację kontroli jakości obejmującą pomiar średnicy, twardości Shore A, bicia promieniowego, profilu rowków oraz chropowatości Ra.
Kiedy warto zachować rdzeń walca?
Gdy rdzeń, czopy i gniazda łożyskowe są sprawne albo możliwe do naprawienia. Przy ocenie uwzględniamy bicie, korozję, pęknięcia i wcześniejsze naprawy, a zakres odtworzenia porównujemy z nowym wykonaniem.
Czy ta sama twardość oznacza taką samą odporność na klej?
Nie. Twardość Shore A nie określa składu mieszanki ani jej odporności chemicznej. Pokrycia o tej samej twardości mogą inaczej reagować na klej, środek myjący i temperaturę.
Czy można połączyć naprawę czopów z wykonaniem pokrycia?
Tak. Naprawę części metalowej i nowe pokrycie możemy wykonać w jednym zleceniu regeneracji. Zakres prac przy czopach, gniazdach łożyskowych i rdzeniu ustalamy po oględzinach i pomiarach.
Powiązane rozwiązania
Wycena i regeneracja walców klejarskich do mebli i drewna
Ustalimy funkcję walca, materiał powierzchni i zakres prac.