Nowe pokrycia i regeneracja
Walce do szlifierek szerokotaśmowych
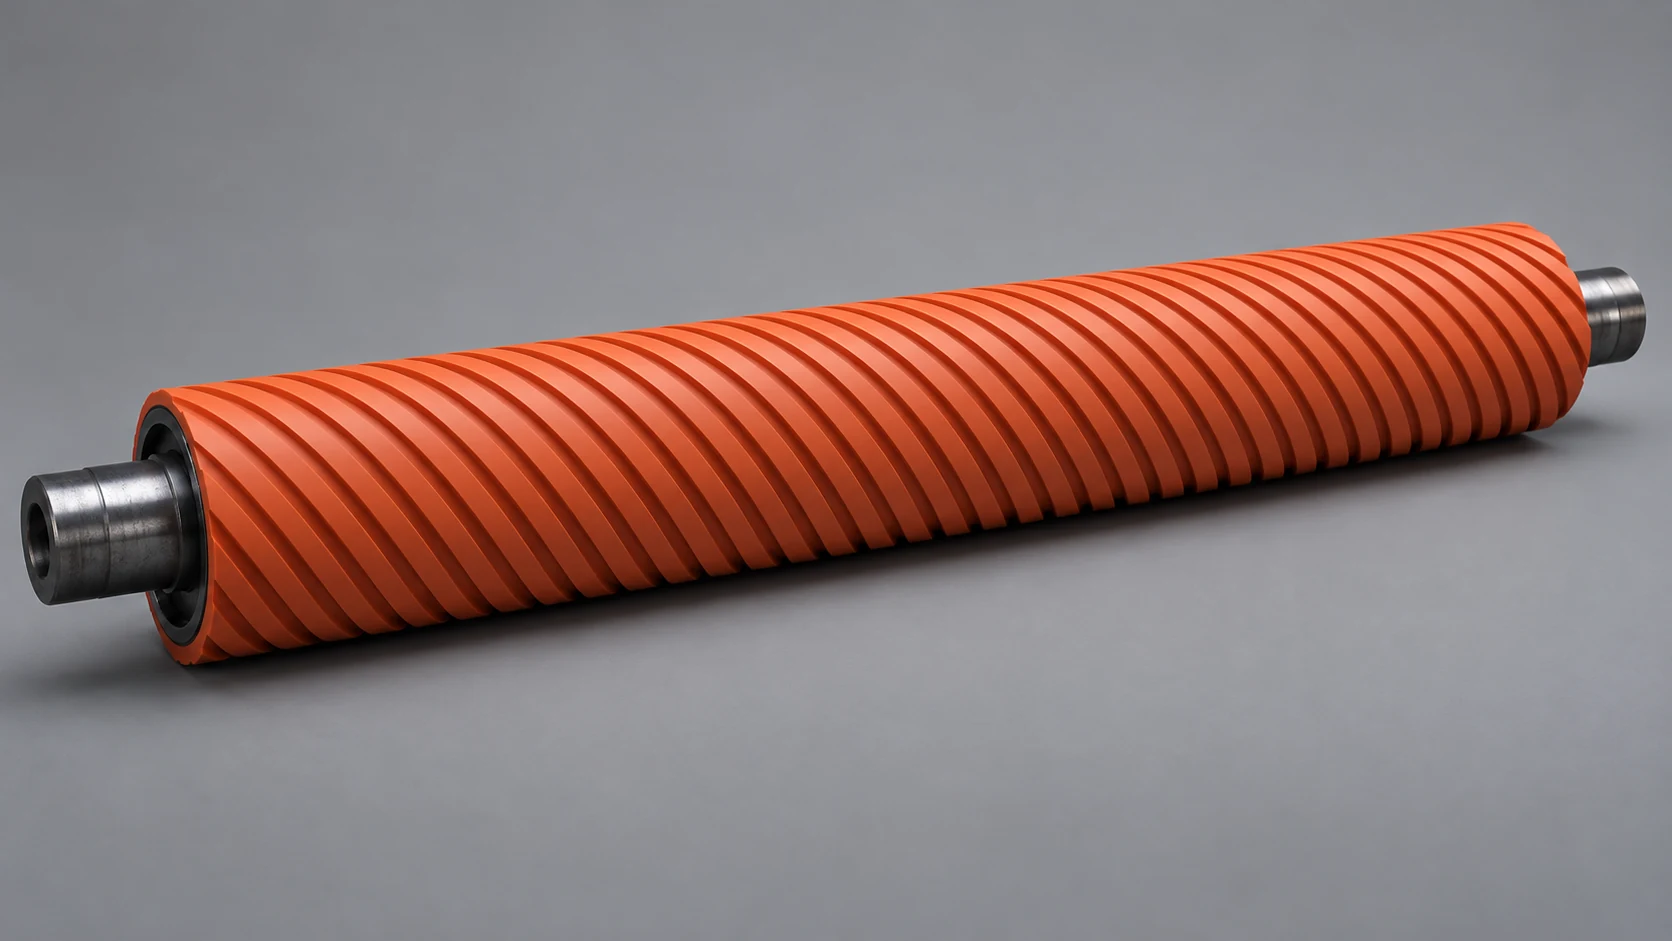
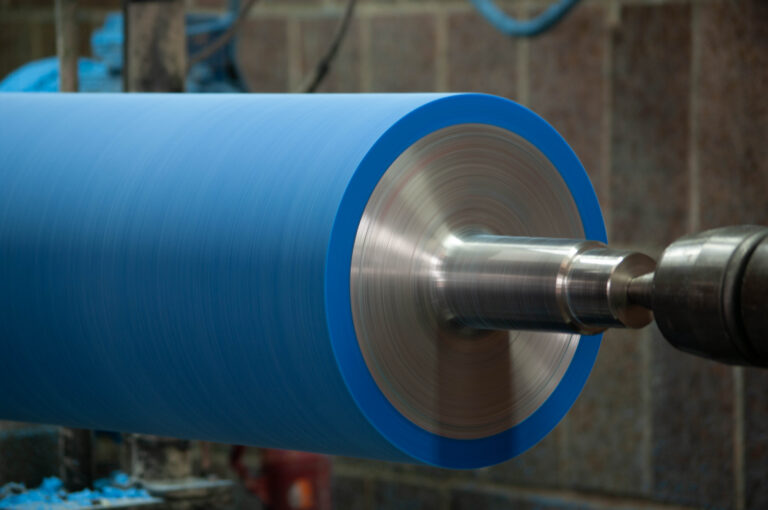
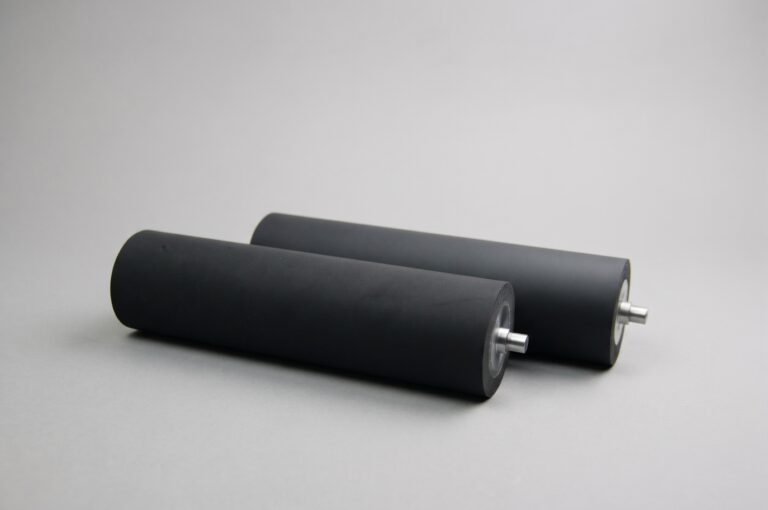
Nierówny szlif, wytarte rowki lub zużyte pokrycie wymagają oceny powierzchni walca i jego rdzenia. W PROEXPORT regenerujemy walce kontaktowe do szlifierek szerokotaśmowych: odnawiamy pokrycie, szlifujemy i rowkujemy powierzchnię oraz naprawiamy część metalową. Wykonujemy także nowe walce stalowe.
Dobieramy twardość 40–90 Shore A do miejsca pracy gumowanego walca. Zakres prac obejmuje również wyważanie dynamiczne.
Walec kontaktowy a rolka posuwowa
Walec kontaktowy pracuje wewnątrz pętli taśmy ściernej. Rolka posuwowa dotyka bezpośrednio obrabianego elementu — te funkcje wymagają innej oceny powierzchni.
Walec kontaktowy
Podpiera taśmę ścierną w miejscu obróbki i przenosi docisk na drewno, płytę, fornir lub szlifowaną powłokę lakierniczą.
Kalibrowanie i szlifowanie
Kalibrowanie oznacza zbieranie materiału, a szlifowanie — wygładzenie powierzchni. Walec kontaktowy może pracować w agregacie wykonującym jedno z tych zadań.
Rolka posuwowa lub dociskowa
Podaje albo przytrzymuje detal. Przy jej ocenie znaczenie mają nacisk, prędkość posuwu oraz stan wykończenia powierzchni produktu.
Twardość, rowki i geometria walca
Twardość 40–90 Shore A
W gumowanych walcach do szlifierek twardość dobieramy do miejsca i zadania agregatu. Przy regeneracji zwykle zachowujemy dotychczasową twardość, jeżeli walec wraca na to samo stanowisko.
Pełny wzór rowków spiralnych
Rowki pomagają odprowadzać powietrze z obszaru między walcem a taśmą ścierną. Znaczenie ma również szerokość pozostawionych pasów powierzchni roboczej między rowkami. Dlatego przy odtworzeniu sprawdzamy cały nominalny wzór, zamiast dobierać samą głębokość nacięcia.
Średnica, bicie i wyważanie
Odtwarzamy uzgodnioną średnicę i geometrię powierzchni. Kontrolujemy bicie względem czopów montażowych oraz wyważamy walec z uwzględnieniem prędkości pracy agregatu.
Zmiana zadania agregatu a dobór powierzchni
Zmiana gradacji taśmy, obrabianego materiału lub funkcji agregatu wymaga ponownego doboru. Kalibrowanie drewna litego, szlifowanie płyty, forniru i warstwy wykończeniowej uwzględniamy przy ustalaniu twardości, nominalnych rowków i geometrii walca.
Nowe pokrycie czy nowy rdzeń?
Gdy część metalowa jest sprawna lub nadaje się do naprawy, regeneracja pozwala zachować rdzeń i odnowić powierzchnię roboczą. Ocenie podlegają czopy, gniazda łożyskowe, korozja, pęknięcia, wcześniejsze naprawy i bicie.
Otwory w części metalowej, zbyt cienka ścianka lub koszt naprawy przewyższający nowe wykonanie są przesłankami do rozważenia nowego walca. Decyzję podejmujemy po oględzinach i ocenie konstrukcji.
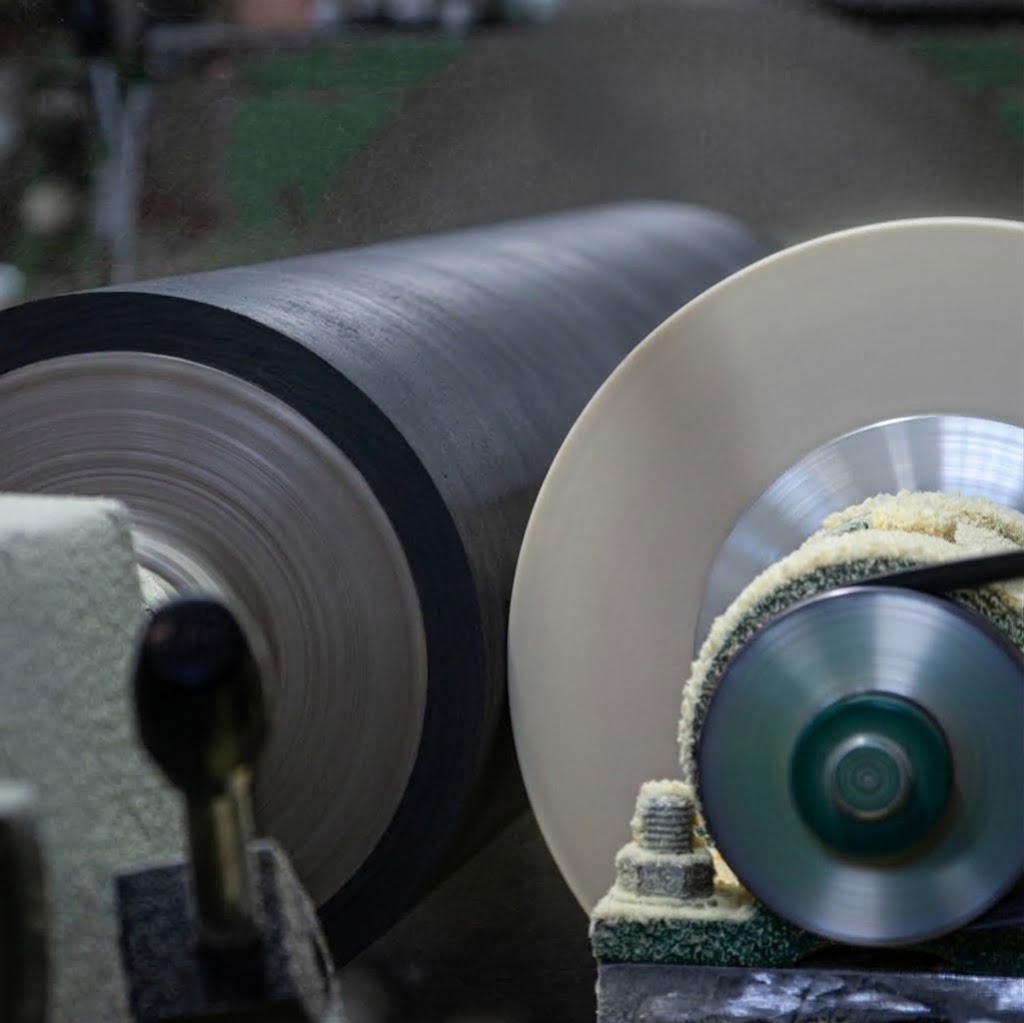
Od zużytej powłoki do gotowego walca
- Ocena i przygotowanie rdzenia. Usuwamy zużyte pokrycie, kontrolujemy część metalową i ustalamy potrzebne naprawy.
- Nowe pokrycie. Po przygotowaniu rdzenia nakładamy nową warstwę elastomeru.
- Szlifowanie i rowkowanie. Szlifujemy do uzgodnionej średnicy i walcowości. Odtwarzamy przekrój, szerokość, głębokość, podziałkę, kąt i kierunek rowków spiralnych.
- Kontrola i wyważanie. Sprawdzamy wymagania wymiarowe, geometrię i twardość pokrycia. Wyważanie dynamiczne uwzględnia prędkość pracy walca.
Metal, pokrycie i odbiór w jednym zleceniu
Naprawa czopów i rdzenia
Nowe pokrycie łączymy z naprawą części metalowej. Realizujemy pojedyncze walce i komplety do maszyn.
Odtworzenie bez pełnego rysunku
Mierzymy dostarczony wzór i uzgadniamy wymiary nominalne. Parametry nieczytelne ze zużytego walca wymagają zatwierdzenia przed wykonaniem.
Kontrola i dokumentacja
Tolerancje oraz zakres odbioru określamy w zamówieniu. Na życzenie przekazujemy protokół kontroli.
Stalowe walce do szlifierek — regeneracja i nowe wykonania
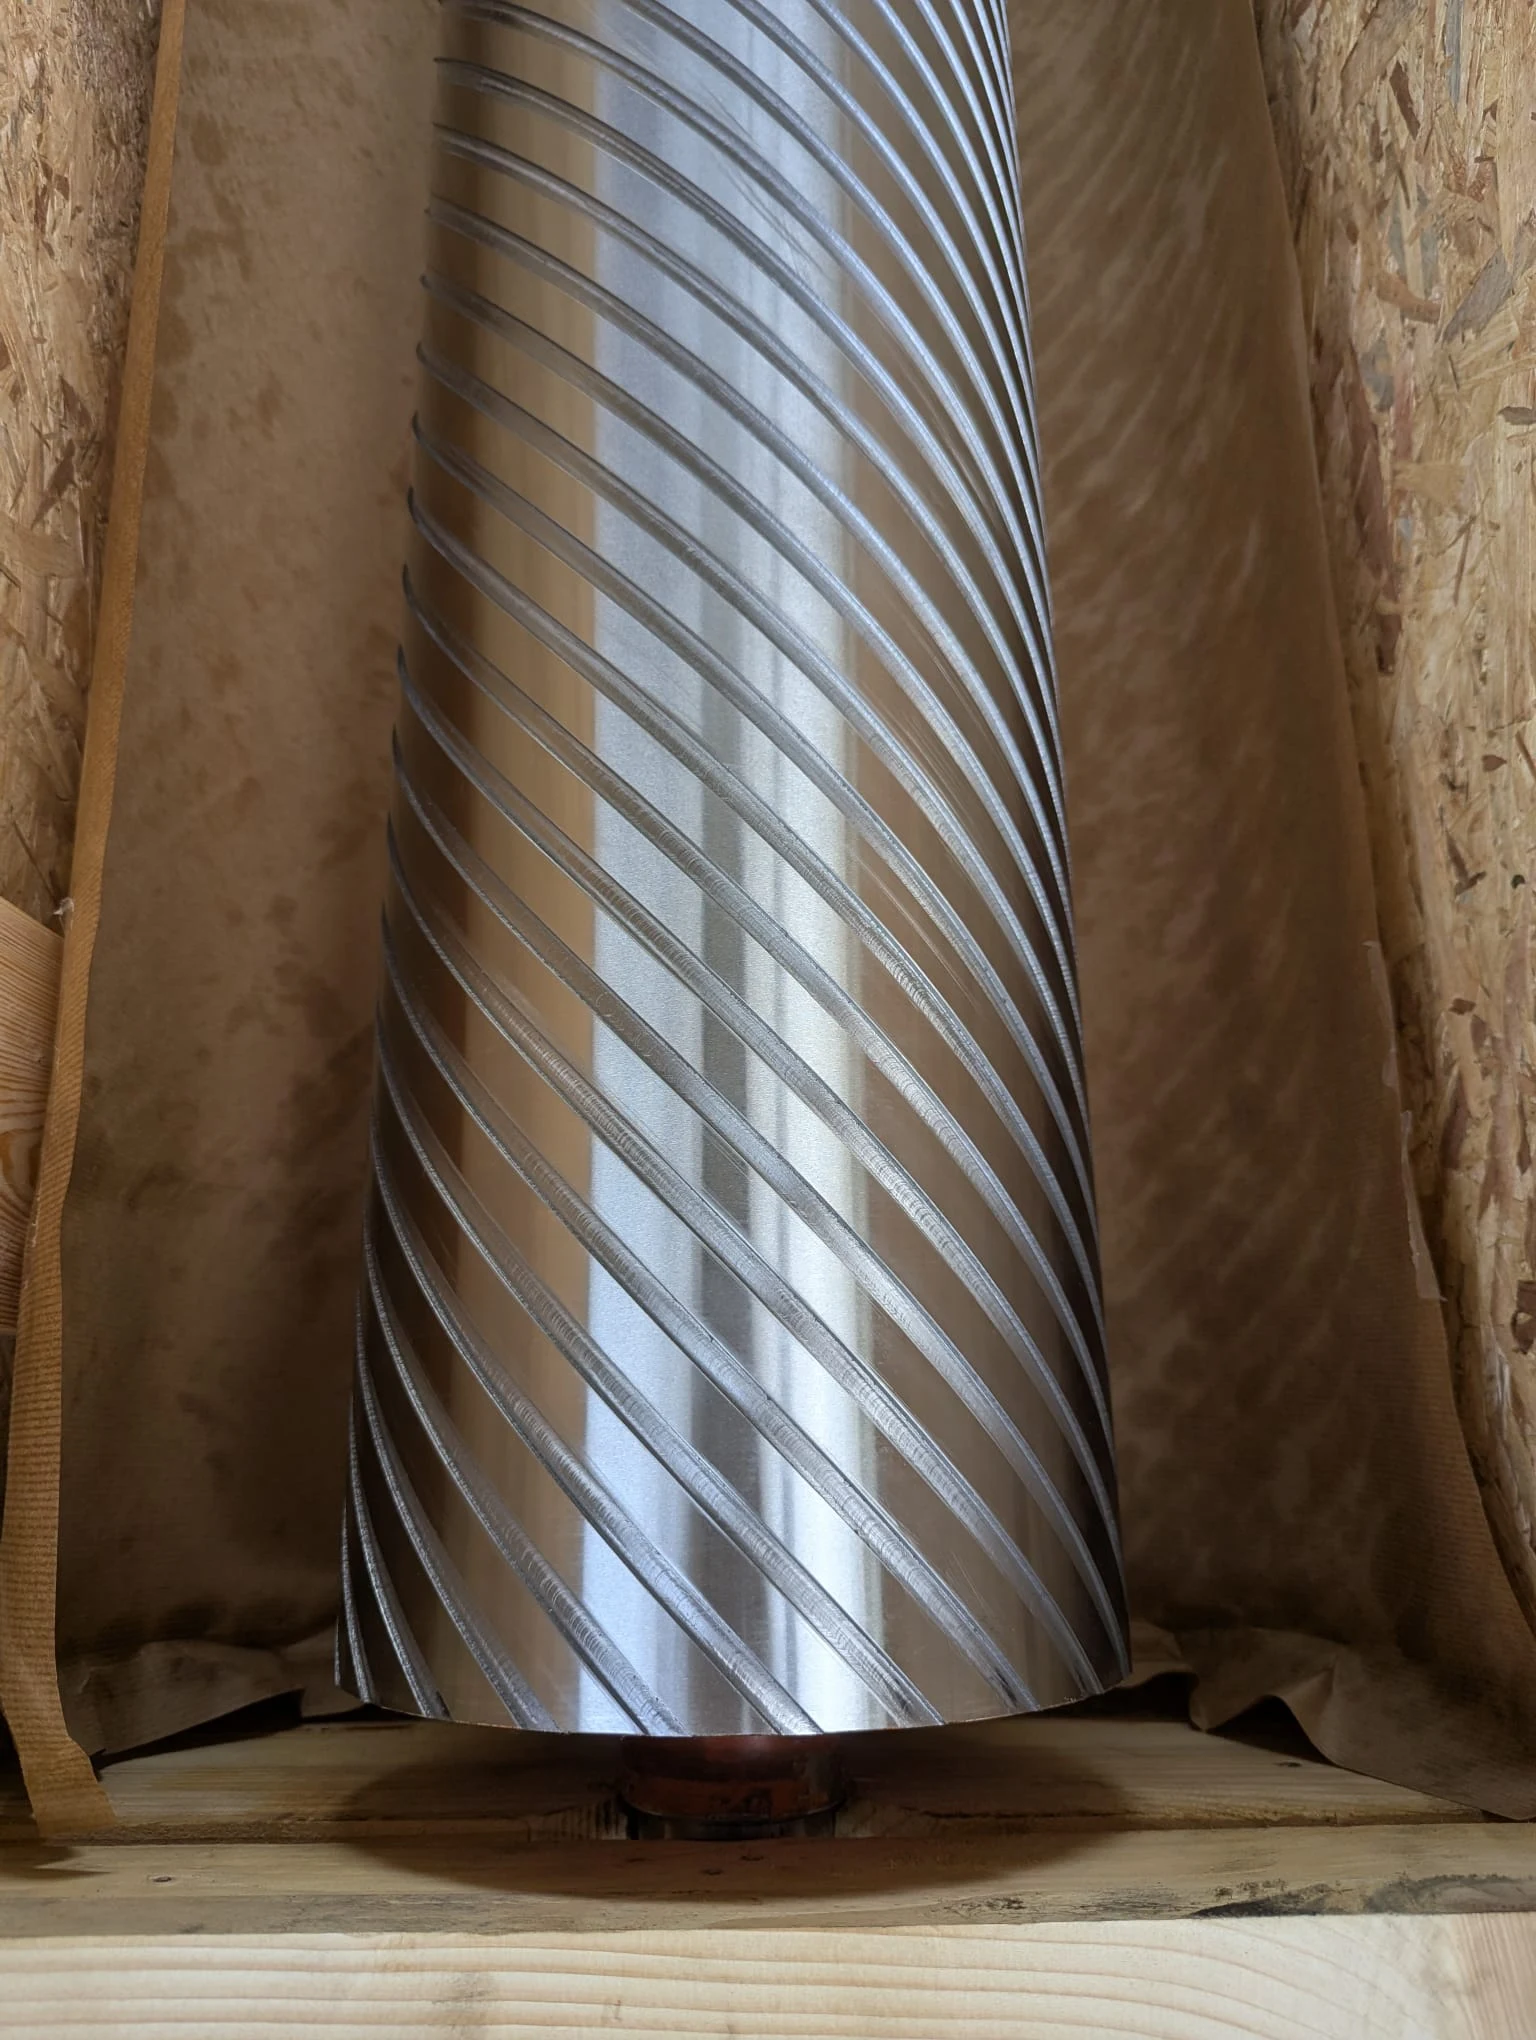
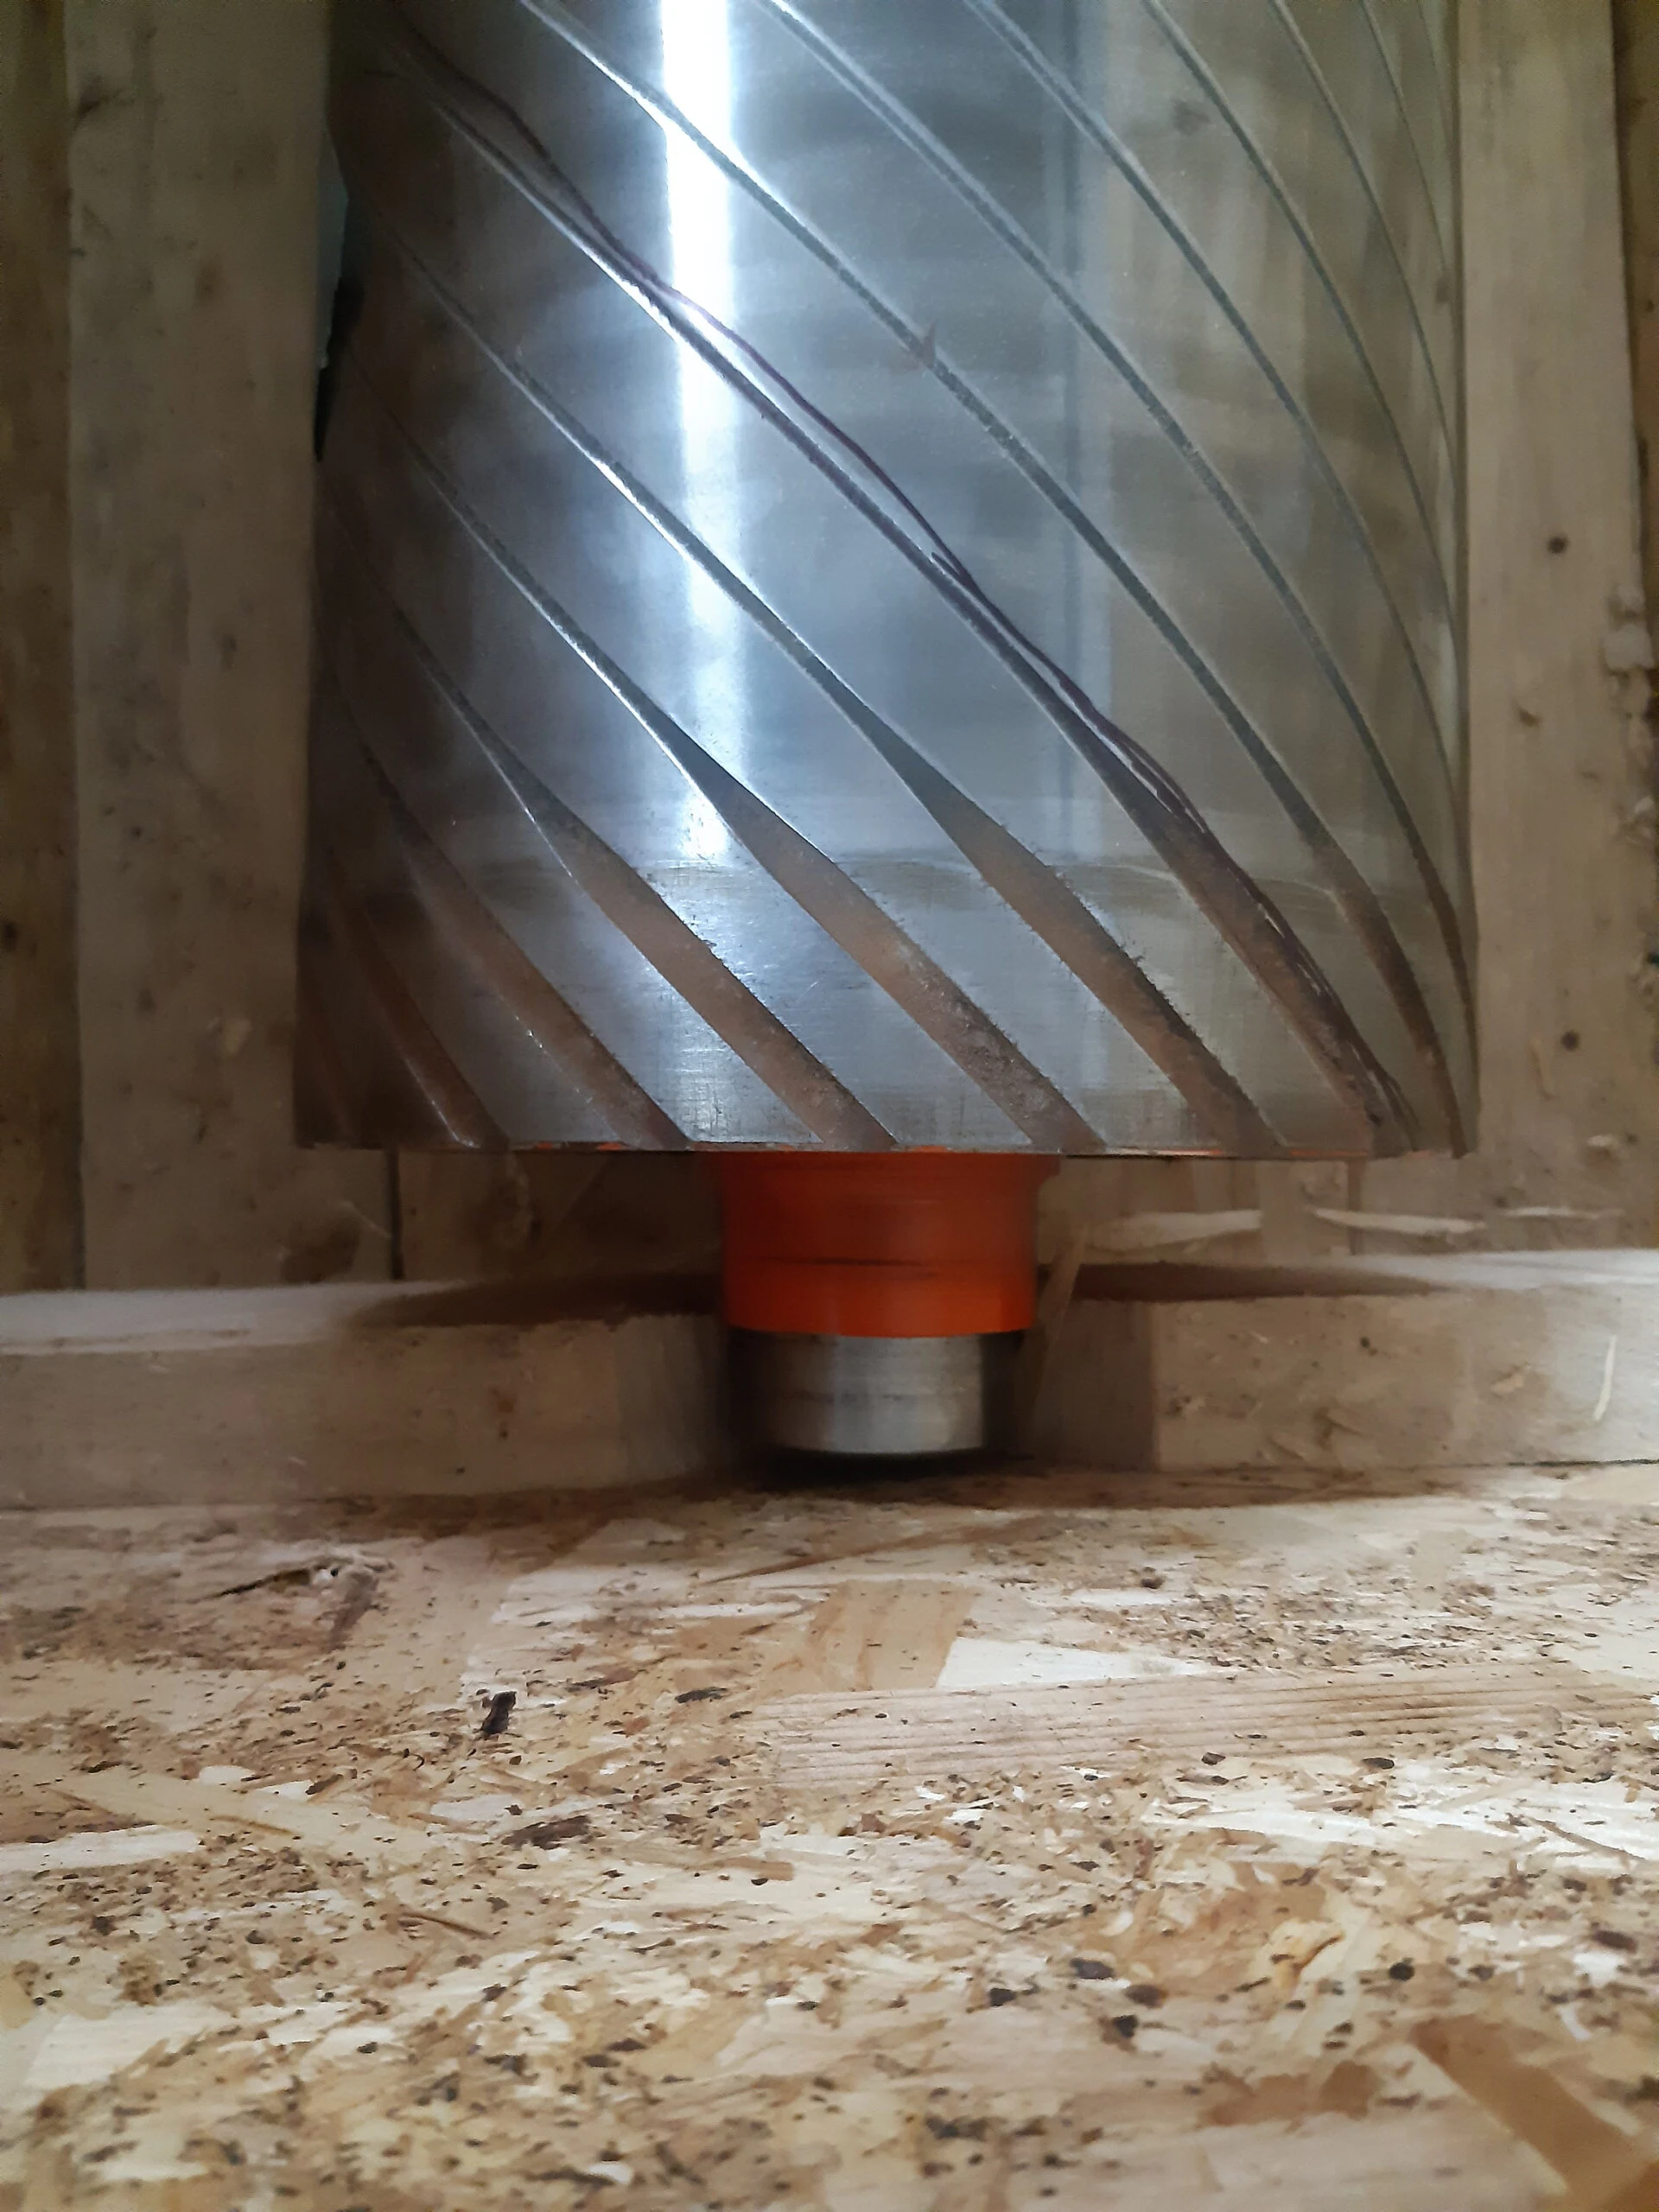
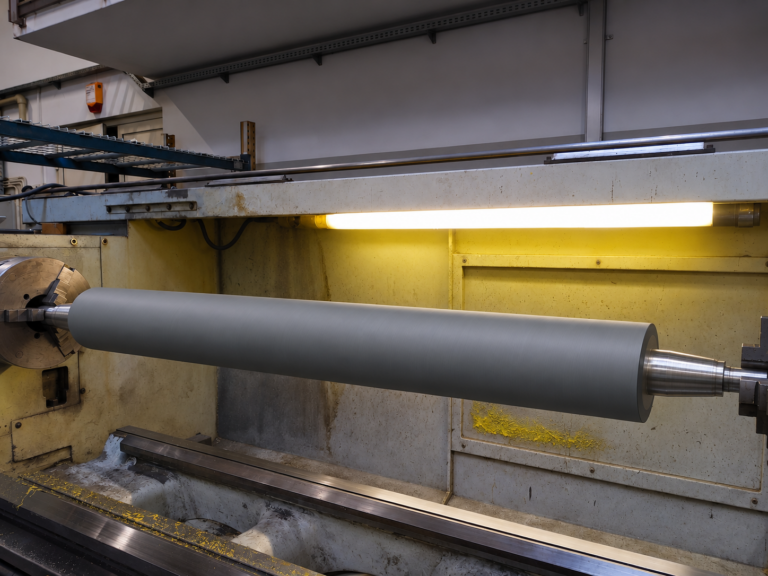
W PROEXPORT regenerujemy również stalowe walce do szlifierek szerokotaśmowych i wykonujemy nowe walce stalowe według rysunku lub wzoru. Zakres regeneracji dobieramy do stanu powierzchni roboczej, czopów i konstrukcji korpusu; może obejmować obróbkę powierzchni, naprawę czopów, odtworzenie rowków spiralnych oraz wyważanie dynamiczne.
Przykład regeneracji: Ø250 → Ø245 mm
Element
Stalowy walec prowadzący taśmę ścierną, z powierzchnią i czopami wymagającymi regeneracji.
Wykonane prace
Po ocenie konstrukcji i uzgodnieniu z klientem przetoczyliśmy powierzchnię z Ø250 do Ø245 mm. Zregenerowaliśmy czopy przez napawanie i szlifowanie, odtworzyliśmy rowki spiralne i wyważyliśmy walec.
Dopuszczalne zmniejszenie średnicy wynika z konstrukcji, pozostałej grubości ścianki i wymaganej geometrii konkretnego elementu.
Co sprawdzić przy nierównym szlifie?
Ślad na detalu porównujemy ze stanem walca i zadaniem agregatu. Na ślady mogą wpływać także docisk, ustawienie współpracujących elementów i stan łożysk.
| Obserwacja | Zakres oceny |
|---|---|
| Wytarte rowki lub nierówne zużycie | Oceniamy geometrię rowków, średnicę i powierzchnię roboczą. Do odtworzenia potrzebne są wartości nominalne. |
| Stwardnienie, pęknięcia lub odspojenie pokrycia | Sprawdzamy stan powłoki i rdzenia oraz warunki eksploatacji, w tym temperaturę i przeciążenia. |
| Ślady na obrabianym elemencie | Porównujemy ślady z uszkodzeniami walca i warunkami pracy. Sam wygląd detalu nie rozstrzyga o przyczynie ani potrzebnej twardości. |
Zastosowania w branżach
Przykłady maszyn w branży meblarskiej
Wykonujemy i regenerujemy walce kontaktowe do szlifierek szerokotaśmowych oraz linii kalibrująco-szlifujących, m.in.:
HOMAG / BÜTFERING
szlifierki do drewna, forniru i płyt meblowych.
SCM / DMC
szlifierki i agregaty kalibrująco-szlifujące.
Biesse / Viet
linie szlifowania drewna i płyt.
Costa Levigatrici
szlifierki szerokotaśmowe i linie kalibrujące.
Nowe wykonanie lub regenerację dopasowujemy do geometrii, mocowania i funkcji elementu w konkretnej maszynie. Wykonujemy również walce i rolki do urządzeń innych producentów.
Jakie dane wysłać do wyceny?
Wycenę można rozpocząć nawet bez pełnego rysunku technicznego — wystarczy zdjęcie walca, podstawowe wymiary lub przesłanie zużytego elementu do pomiaru w PROEXPORT.
Maszyna i funkcja w szlifierce
- Producent i model szlifierki oraz pozycja elementu: walec kontaktowy (w pętli taśmy) czy rolka posuwowa.
- Zadanie agregatu (kalibrowanie, szlifowanie forniru, szlif międzyoperacyjny), prędkość taśmy i obrabiany materiał.
Wymiary, twardość i geometria rowków
- Średnica nominalna, długość robocza, konstrukcja czopów lub otworów montażowych oraz rysunek lub wzór.
- Znana twardość gumowanego walca oraz przekrój, szerokość, głębokość, podziałka, kąt i kierunek rowków.
Objawy na detalu i wymagania odbioru
- Zdjęcia zużycia walca oraz opis ewentualnych śladów lub pręg na szlifowanej płycie czy drewnie.
- Wymagane tolerancje średnicy, dopuszczalne bicie promieniowe, wyważanie dynamiczne i protokół pomiarowy.
Pytania przed zamówieniem
Jaką twardość mają walce do szlifierek?
W gumowanych walcach kontaktowych stosujemy 40–90 Shore A, zależnie od miejsca pracy w szlifierce. Przy regeneracji zwykle zachowujemy twardość dotychczasowej powłoki, ponieważ walec wraca do tego samego zadania.
Jak odtwarza się zużyte rowki?
Rowki odtwarzamy według nominalnego przekroju, szerokości, głębokości, rozstawu i kierunku. Dokumentacja lub pomiary wzoru służą określeniu geometrii; parametry nieczytelne ze zużytej powierzchni wymagają uzgodnienia przed obróbką.
Czy przeprowadzacie wyważanie dynamiczne?
Tak. Wykonujemy wyważanie dynamiczne walców do szlifierek szerokotaśmowych, uwzględniając prędkość pracy agregatu. Sprawdzamy także bicie powierzchni względem czopów montażowych.
Czy możecie zregenerować stalowy wał szlifierki?
Tak. Regenerujemy stalowe wały i walce szlifierek, zarówno gładkie, jak i rowkowane. Zakres prac może obejmować obróbkę powierzchni roboczej, naprawę czopów łożyskowych, odtworzenie rowków spiralnych oraz wyważanie dynamiczne. Możliwość i zakres regeneracji ustalamy po ocenie konstrukcji i stanu walca.
Czy wykonujecie nowe walce stalowe?
Tak. Wykonujemy nowe walce stalowe według rysunku lub wzoru, z geometrią powierzchni roboczej i mocowaniem dopasowanymi do konkretnego stanowiska. Przy odtwarzaniu walca ze zużytego wzoru wymiary nominalne i parametry nieczytelne z pomiarów uzgadniamy przed wykonaniem.
Czy można zmniejszyć średnicę walca?
Tak, jeżeli konstrukcja korpusu, pozostała grubość ścianki i wymagania stanowiska pozwalają na usunięcie materiału. W opisanej realizacji zmniejszyliśmy średnicę z Ø250 do Ø245 mm po ocenie walca i uzgodnieniu zmiany z klientem. Dla innego walca dopuszczalny zakres obróbki ustalamy indywidualnie.
Czy do zregenerowanego walca szlifierki można otrzymać protokół pomiarowy?
Tak. Na życzenie dołączamy protokół kontroli wymiarowej obejmujący średnicę końcową, bicie promieniowe i geometrię rowków, a w walcach z pokryciem elastomerowym również twardość Shore A.
Czy można odtworzyć walec bez rysunku OEM?
Tak. Możemy zmierzyć dostarczony walec i odtworzyć podstawowe wymiary oraz geometrię. Parametry nominalne, których nie można wiarygodnie odczytać ze zużytego wzoru, uzgadniamy przed wykonaniem.
Czy zużyte pokrycie oznacza konieczność wymiany rdzenia?
Nie. Jeżeli część metalowa jest sprawna albo możliwa do naprawienia, można zachować rdzeń i wykonać nowe pokrycie. Przed decyzją oceniamy czopy, gniazda łożyskowe, korozję, pęknięcia i bicie.
Jak zabezpieczacie walec do transportu?
Duże i precyzyjne walce wysyłamy w drewnianych skrzyniach, z podparciem na czopach. Powierzchnia robocza nie opiera się o opakowanie. Małe rolki mogą otrzymać opakowania ochronne lub kartony.
Powiązane rozwiązania
Meble i drewno
Metal i metalurgia
Omów regenerację walca do szlifierki
Nowe pokrycie, naprawa części metalowej lub nowy walec stalowy — ustalimy zakres prac po ocenie elementu i wymagań stanowiska.